

ในอุตสาหกรรมการผลิต โรงงานไม่ได้วัดประสิทธิภาพจากจำนวนชิ้นงานที่ผลิตได้เพียงอย่างเดียว เพราะแม้เครื่องจักรจะเดินตลอดกะ แต่หากผลิตได้ช้ากว่ามาตรฐาน มีเวลาหยุดเครื่อง หรือมีชิ้นงานเสียจำนวนมาก ก็ไม่ได้หมายความว่ากระบวนการผลิตมีประสิทธิภาพสูง
OEE (Overall Equipment Effectiveness) จึงเป็นหนึ่งใน KPI โรงงาน ที่ใช้ประเมินประสิทธิผลโดยรวมของเครื่องจักรและกระบวนการผลิต โดยพิจารณา 3 ปัจจัยหลัก ได้แก่ Availability, Performance และ Quality แล้วนำมาคำนวณร่วมกันเป็นค่า OEE เดียว
สำหรับโรงงานที่มีงาน CNC, งานกลึง, งานกัด หรือกระบวนการผลิตที่ต้องควบคุมขนาดชิ้นงานอย่างละเอียด การติดตาม OEE ควบคู่กับข้อมูลด้านคุณภาพและการตรวจวัดชิ้นงาน จะช่วยให้เห็นปัญหาของกระบวนการได้ชัดเจนมากขึ้น
OEE คืออะไร?
OEE ย่อมาจาก Overall Equipment Effectiveness หรือ ประสิทธิผลโดยรวมของเครื่องจักร เป็นตัวชี้วัดที่ใช้ประเมินว่าเครื่องจักรและกระบวนการผลิตสามารถใช้เวลาที่มีอยู่ให้เกิดผลผลิตได้อย่างมีประสิทธิภาพมากน้อยเพียงใด โดยไม่ได้ดูเฉพาะว่าเครื่องจักร “ทำงานอยู่หรือไม่” แต่พิจารณาร่วมกันทั้ง ความพร้อมในการเดินเครื่อง ความเร็วในการผลิต และคุณภาพของชิ้นงาน
สูตรพื้นฐานของ OEE คือ
OEE = Availability × Performance × Quality
พูดง่าย ๆ คือ OEE ต้องการตอบ 3 คำถามสำคัญ ได้แก่
- Availability: เครื่องจักรพร้อมทำงานและเดินเครื่องได้ตามแผนมากน้อยแค่ไหน?
- Performance: เมื่อเครื่องจักรเดินแล้ว สามารถผลิตได้ด้วยความเร็วตามมาตรฐานหรือไม่?
- Quality: ชิ้นงานที่ผลิตออกมาเป็นชิ้นงานที่ผ่านมาตรฐานกี่เปอร์เซ็นต์?
ตัวอย่างเช่น
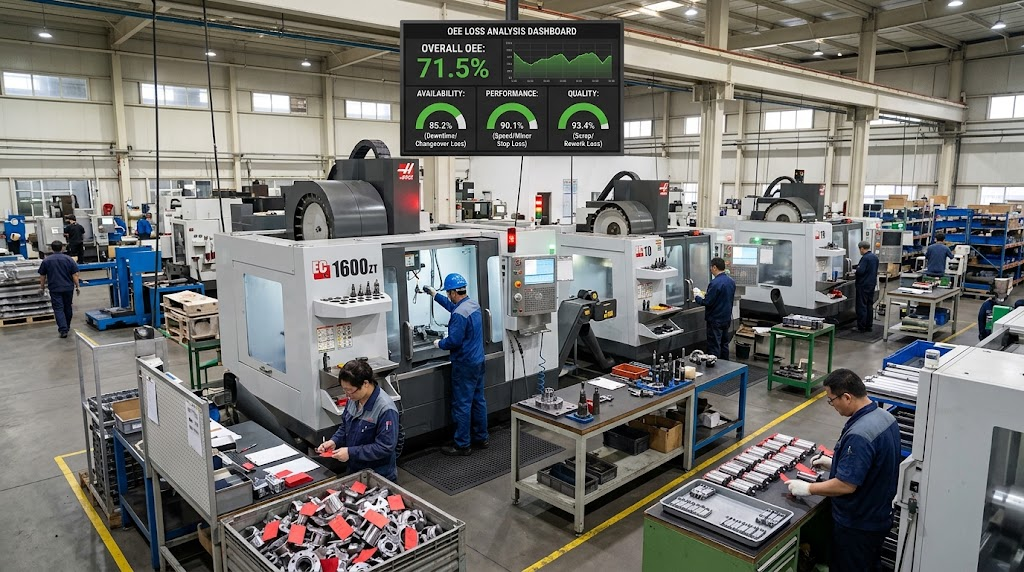
โรงงานอาจมีเครื่อง CNC ที่วางแผนให้ผลิตตลอดกะ แต่ในระหว่างการผลิตเกิด เครื่องจักรหยุด (Downtime), การเปลี่ยนงาน (Changeover), การหยุดสั้น ๆ (Minor Stop) หรือเครื่องทำงานช้ากว่าค่า Cycle Time ที่กำหนด นอกจากนี้ หากผลิตชิ้นงานออกมาแล้วมี Scrap หรือ Rework จำนวนมาก ก็หมายความว่าทรัพยากรที่ใช้ไปยังไม่ได้เปลี่ยนเป็นผลผลิตที่มีคุณภาพทั้งหมด
ดังนั้น OEE จึงเป็นตัวเลขที่ช่วยให้โรงงานมองเห็น Loss หรือความสูญเสียในกระบวนการผลิต ได้เป็นระบบมากขึ้น โดยสามารถแยกได้ว่า Loss เกิดจาก เครื่องจักรหยุด, ความเร็วในการผลิตลดลง หรือชิ้นงานไม่ได้คุณภาพ
สิ่งสำคัญคือ ไม่ควรดู OEE เพียงตัวเลขสุดท้าย แต่ควรนำข้อมูล Availability, Performance และ Quality มาวิเคราะห์ต่อว่า “ประสิทธิภาพหายไปตรงไหน” เพื่อให้ทีม Production, Maintenance และ Quality สามารถนำข้อมูลไปวางแผนปรับปรุงกระบวนการได้ตรงจุด
สรุปง่าย ๆ: OEE คือการวัดว่า “เวลาที่โรงงานมีอยู่ สามารถเปลี่ยนเป็นการผลิตชิ้นงานที่ดีได้มีประสิทธิภาพแค่ไหน”
3 องค์ประกอบหลักของ OEE มีอะไรบ้าง?
การคำนวณ OEE (Overall Equipment Effectiveness) ไม่ได้พิจารณาเพียงว่าเครื่องจักรสามารถผลิตงานได้หรือไม่ แต่ต้องดูว่าตลอดช่วงเวลาการผลิตนั้น เครื่องจักร พร้อมทำงานมากน้อยเพียงใด ผลิตได้เร็วตามมาตรฐานหรือไม่ และผลิตชิ้นงานที่ผ่านเกณฑ์คุณภาพได้มากแค่ไหน
เพื่อให้สามารถวิเคราะห์ประสิทธิภาพของกระบวนการผลิตได้อย่างเป็นระบบ OEE จึงแบ่งการประเมินออกเป็น 3 องค์ประกอบหลัก ได้แก่ Availability, Performance และ Quality ซึ่งแต่ละองค์ประกอบสะท้อนความสูญเสีย (Loss) คนละด้านของกระบวนการผลิต
- Availability – เครื่องจักรพร้อมเดินงานตามแผนมากน้อยเพียงใด
- Performance – เครื่องจักรสามารถผลิตได้ตามความเร็วหรือ Cycle Time ที่กำหนดหรือไม่
- Quality – ชิ้นงานที่ผลิตออกมาผ่านมาตรฐานมากน้อยเพียงใด
การแยก OEE ออกเป็น 3 ส่วนนี้ช่วยให้โรงงานไม่ได้เห็นเพียงตัวเลข OEE โดยรวม แต่สามารถวิเคราะห์ต่อได้ว่า ประสิทธิภาพที่สูญเสียไปเกิดจากการหยุดเครื่อง ความเร็วในการผลิต หรือปัญหาด้านคุณภาพ และนำข้อมูลไปใช้วางแผนปรับปรุงกระบวนการได้ตรงจุดมากขึ้น
1. Availability – อัตราความพร้อมในการเดินเครื่อง
Availability คือ ตัวชี้วัดที่บอกว่า ในช่วงเวลาที่โรงงานวางแผนให้เครื่องจักรทำการผลิต เครื่องสามารถเดินงานได้จริงเป็นสัดส่วนเท่าใด โดยเน้นวัด การสูญเสียจากเวลาที่เครื่องจักรหยุดทำงาน (Downtime Loss) พูดง่าย ๆ คือ
Availability ตอบคำถามว่า “จากเวลาที่ควรผลิตจริง เครื่องจักรสามารถเดินงานได้กี่เปอร์เซ็นต์?”
สูตรพื้นฐานคือ
Availability = Run Time ÷ Planned Production Time × 100
โดย
- Planned Production Time = เวลาที่วางแผนให้เครื่องจักรผลิตจริง
- Run Time = เวลาที่เครื่องจักรสามารถเดินผลิตได้จริง
- Downtime = เวลาที่เครื่องจักรไม่สามารถผลิตได้ในช่วงเวลาที่วางแผนไว้
ตัวอย่างการคำนวณ Availability
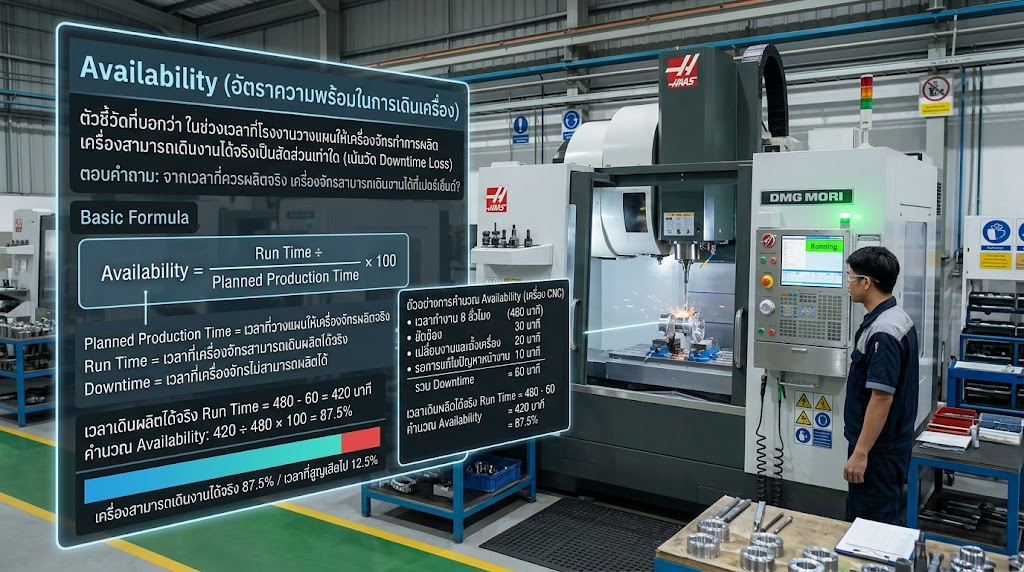
สมมติว่าโรงงานมีเวลาทำงาน 8 ชั่วโมง หรือ 480 นาที และกำหนดให้เครื่อง CNC ผลิตตลอดช่วงเวลาดังกล่าว ระหว่างการผลิตเกิดเหตุการณ์ เช่น
- เครื่องจักรขัดข้อง 30 นาที
- เปลี่ยนงานและตั้งเครื่อง 20 นาที
- รอการแก้ไขปัญหาหน้างาน 10 นาที
รวม Downtime = 60 นาที
ดังนั้น เครื่องจักรมีเวลาที่เดินผลิตจริง Run Time = 480 – 60 = 420 นาที
คำนวณ Availability ได้ดังนี้ Availability = 420 ÷ 480 × 100 = 87.5%
หมายความว่า จากเวลาที่วางแผนให้เครื่องจักรผลิต เครื่องสามารถเดินงานได้จริง 87.5% ส่วนอีก 12.5% เป็นเวลาที่สูญเสียไปจากการหยุดเครื่องหรือกิจกรรมที่ทำให้ไม่สามารถผลิตได้ตามแผน
อะไรบ้างที่ทำให้ Availability ลดลง?
ในกระบวนการผลิต ปัจจัยที่ทำให้ Availability ลดลงอาจเกิดได้จากหลายสาเหตุ เช่น
- Machine Breakdown – เครื่องจักรขัดข้องหรือเสีย
- Setup Time – เวลาที่ใช้ในการเตรียมและปรับตั้งเครื่องจักร
- Changeover – เวลาที่ใช้เปลี่ยนงานหรือเปลี่ยนรุ่นผลิต
- Tool Change – เวลาที่ใช้เปลี่ยน Cutting Tool หรือเครื่องมือ
- Maintenance – เวลาที่ใช้ซ่อมบำรุง
- Material Waiting – การรอวัตถุดิบหรือชิ้นงานจากกระบวนการก่อนหน้า
- Process Waiting – การรอกระบวนการหรือทรัพยากรที่เกี่ยวข้อง
- Adjustment – เวลาที่ใช้ปรับตั้งเครื่องจักรให้พร้อมสำหรับการผลิต
ในงาน CNC Machining ตัวอย่างที่พบได้ เช่น เครื่องจักรหยุดเพราะ Tool Wear, ระบบแจ้งเตือน Alarm, ต้องเปลี่ยน Cutting Tool หรือจำเป็นต้องหยุดเครื่องเพื่อปรับ Offset ก่อนกลับเข้าสู่กระบวนการผลิต
Availability สูง แปลว่าเครื่องจักรมีประสิทธิภาพสูงหรือไม่?
ไม่จำเป็นเสมอไป! นี่เป็นประเด็นสำคัญของการใช้ OEE เพราะเครื่องจักรอาจมี Availability สูงมาก เช่น 95% แต่หากเครื่องผลิตช้ากว่ามาตรฐาน หรือผลิตชิ้นงานเสียจำนวนมาก ค่า Performance และ Quality ก็จะลดลง และส่งผลให้ OEE โดยรวมลดลงตามไปด้วย
ดังนั้น การเพิ่ม Availability ไม่ได้หมายถึงการพยายามทำให้เครื่องจักร “เปิดและเดินตลอดเวลา” เพียงอย่างเดียว แต่ควรวิเคราะห์ว่า เวลาที่สูญเสียไปเกิดจากอะไร และ Loss ใดสามารถลดลงได้
2. Performance – ประสิทธิภาพด้านความเร็วในการผลิต
Performance เป็นองค์ประกอบของ OEE ที่ใช้วัดว่า เมื่อเครื่องจักรสามารถเดินงานได้แล้ว เครื่องสามารถผลิตชิ้นงานได้ด้วย ความเร็วตามมาตรฐานที่กำหนด มากน้อยเพียงใด โดยเปรียบเทียบความเร็วในการผลิตจริงกับ Ideal Cycle Time หรือเวลามาตรฐานที่ควรใช้ในการผลิตชิ้นงานแต่ละชิ้น พูดง่าย ๆ คือ
Performance ตอบคำถามว่า “ในเวลาที่เครื่องกำลังเดิน เครื่องผลิตได้เร็วเต็มประสิทธิภาพตามที่ควรจะเป็นหรือไม่?”
สูตรพื้นฐานคือ
Performance = (Ideal Cycle Time × Total Count) ÷ Run Time × 100
โดย
- Ideal Cycle Time = เวลาที่เหมาะสมหรือเร็วที่สุดตามมาตรฐานในการผลิต 1 ชิ้น
- Total Count = จำนวนชิ้นงานที่ผลิตได้ทั้งหมด รวมทั้ง Good และ Defect
- Run Time = เวลาที่เครื่องจักรเดินผลิตจริง
ตัวอย่างการคำนวณ Performance
สมมติว่าเครื่อง CNC มี Ideal Cycle Time = 1 นาที/ชิ้น และในช่วงเวลาที่เครื่องเดินผลิตจริง 400 นาที สามารถผลิตชิ้นงานได้ทั้งหมด 360 ชิ้น คำนวณได้ดังนี้
Performance = (1 × 360) ÷ 400 × 100 = 90%
หมายความว่า แม้เครื่องจักรจะสามารถเดินผลิตได้ตลอด 400 นาที แต่ความเร็วในการผลิตจริงอยู่ที่ประมาณ 90% ของความเร็วตามมาตรฐาน สาเหตุอาจเกิดจากเครื่องจักรเดินช้ากว่าที่กำหนด การป้อนงานไม่ต่อเนื่อง หรือมีการหยุดสั้น ๆ ระหว่างกระบวนการผลิต
Performance Loss เกิดจากอะไรได้บ้าง?
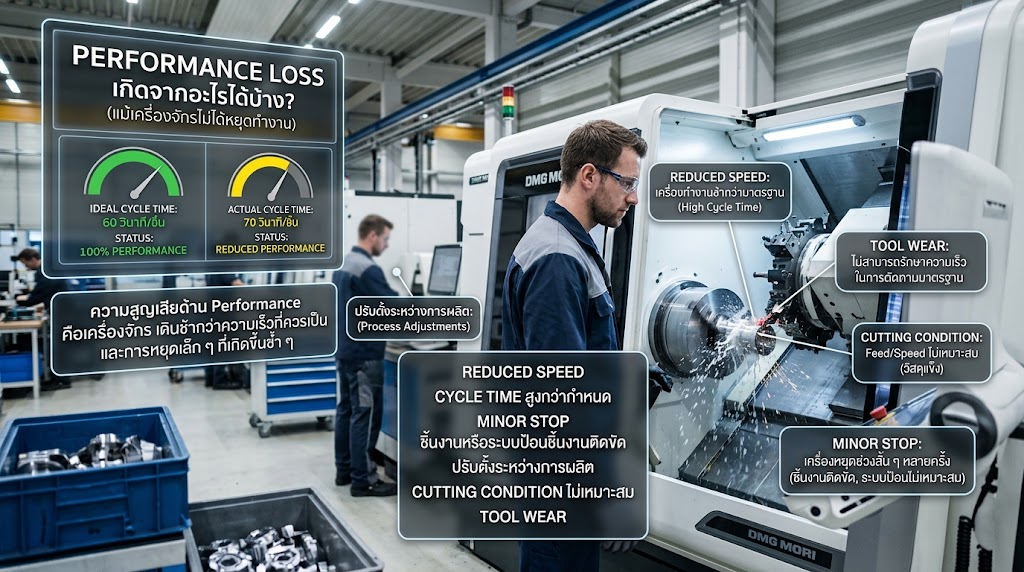
ความสูญเสียด้าน Performance ไม่จำเป็นต้องเกิดจากการที่เครื่องจักรหยุดเป็นเวลานานเสมอไป แต่รวมถึงการที่เครื่องจักร เดินช้ากว่าความเร็วที่ควรเป็น และการหยุดเล็ก ๆ ที่เกิดขึ้นซ้ำ ๆ เช่น
- Reduced Speed – เครื่องจักรทำงานด้วยความเร็วต่ำกว่ามาตรฐาน
- Cycle Time สูงกว่ากำหนด – ใช้เวลาผลิตต่อชิ้นนานกว่าค่า Ideal Cycle Time
- Minor Stop – เครื่องหยุดช่วงสั้น ๆ แต่เกิดขึ้นหลายครั้ง
- การติดขัดของชิ้นงานหรือระบบป้อนชิ้นงาน
- การปรับตั้งกระบวนการระหว่างการผลิต
- Cutting Condition ไม่เหมาะสม ทำให้ต้องลด Feed หรือ Speed
- Tool Wear ทำให้ไม่สามารถรักษาความเร็วในการตัดตามมาตรฐานได้
ตัวอย่างเช่น ในงาน CNC กำหนด Ideal Cycle Time ไว้ที่ 60 วินาที/ชิ้น แต่ในการผลิตจริงเครื่องใช้เวลาเฉลี่ย 70 วินาที/ชิ้น แม้เครื่องจะไม่ได้หยุดทำงาน แต่เมื่อผลิตต่อเนื่องเป็นจำนวนมาก เวลาที่เพิ่มขึ้นเพียงไม่กี่วินาทีต่อชิ้นก็สามารถสะสมเป็น Production Loss ได้
Performance ต่างจาก Availability อย่างไร?
สองตัวนี้มักถูกสับสนกัน แต่สามารถแยกง่าย ๆ ได้ดังนี้ Availability = เครื่องจักร “เดินหรือหยุด”
Performance = เมื่อเครื่อง “เดินแล้ว เดินได้เร็วแค่ไหน”
ตัวอย่างเช่น
เครื่องจักรมี Availability 95% แสดงว่าเครื่องสามารถเดินงานได้เกือบตลอดเวลาที่วางแผนไว้ แต่หากเครื่องเดินช้ากว่ามาตรฐานมากจน Performance เหลือ 80% OEE โดยรวมก็ยังได้รับผลกระทบอย่างมีนัยสำคัญ
3. Quality – อัตราคุณภาพของชิ้นงาน
Quality เป็นองค์ประกอบที่ใช้วัดว่า จากจำนวนชิ้นงานทั้งหมดที่ผลิตออกมา มีสัดส่วนเท่าใดที่ ผ่านข้อกำหนดและสามารถนำไปใช้งานได้โดยไม่ต้องแก้ไข (Rework) โดยพิจารณาจากจำนวนชิ้นงานที่ผ่านมาตรฐาน หรือ Good Count เมื่อเทียบกับจำนวนชิ้นงานที่ผลิตทั้งหมด พูดง่าย ๆ คือ
Quality ตอบคำถามว่า “จากชิ้นงานทั้งหมดที่ผลิตออกมา มีชิ้นงานที่ถูกต้องและผ่านมาตรฐานตั้งแต่ครั้งแรกกี่เปอร์เซ็นต์?”
สูตรพื้นฐานคือ
Quality = Good Count ÷ Total Count × 100
โดย
- Good Count = จำนวนชิ้นงานที่ผ่านเกณฑ์คุณภาพ
- Total Count = จำนวนชิ้นงานที่ผลิตทั้งหมด รวมทั้งชิ้นงานดีและชิ้นงานที่ไม่ผ่านมาตรฐาน
ตัวอย่างการคำนวณ Quality
สมมติว่าโรงงานผลิตชิ้นส่วนทั้งหมด 1,000 ชิ้น ตรวจสอบแล้วพบว่า
- ผ่านมาตรฐาน = 970 ชิ้น
- ไม่ผ่านมาตรฐาน = 30 ชิ้น
ดังนั้น
Quality = 970 ÷ 1,000 × 100 = 97%
หมายความว่า จากชิ้นงานทั้งหมด 1,000 ชิ้น มีชิ้นงานที่ผ่านเกณฑ์คุณภาพ 97%
อย่างไรก็ตาม ในการวิเคราะห์ OEE ควรพิจารณาต่อว่าชิ้นงานที่ไม่ผ่านมาตรฐานเกิดจาก Scrap หรือ Rework และปัญหาเกิดขึ้นที่ขั้นตอนใด เพื่อให้สามารถแก้ไขที่ต้นเหตุได้
Quality Loss เกิดจากอะไรได้บ้าง?
Quality Loss สามารถเกิดขึ้นได้ตั้งแต่ช่วงเริ่มต้นของกระบวนการผลิตจนถึงการตรวจสอบขั้นสุดท้าย ตัวอย่างเช่น
- Dimension ไม่ตรง Drawing – ขนาดชิ้นงานไม่เป็นไปตามแบบ
- Tolerance เกินกำหนด – ค่าที่วัดได้อยู่นอกช่วงที่ยอมรับได้
- Surface Finish ไม่ได้ตามข้อกำหนด – ผิวงานไม่เป็นไปตามมาตรฐาน
- Defect – ชิ้นงานมีตำหนิหรือข้อบกพร่อง
- Scrap – ชิ้นงานไม่สามารถนำกลับมาใช้งานได้และต้องคัดทิ้ง
- Rework – ต้องนำชิ้นงานกลับมาแก้ไขหรือผลิตซ้ำบางขั้นตอน
- Process Variation – กระบวนการผลิตมีความแปรปรวน ทำให้คุณภาพของชิ้นงานไม่สม่ำเสมอ
- Tool Wear – Cutting Tool สึกจนส่งผลต่อขนาดหรือคุณภาพผิวของชิ้นงาน
Quality กับงาน CNC สำคัญอย่างไร?
ในงาน CNC Machining การควบคุม Quality มีความสัมพันธ์โดยตรงกับ Dimension, Tolerance และความสม่ำเสมอของกระบวนการผลิต
ตัวอย่างเช่น หาก Drawing กำหนดขนาดเพลาไว้ที่ Ø25.00 ±0.01 mm
หมายความว่าชิ้นงานต้องมีขนาดอยู่ในช่วงที่กำหนด หากวัดได้ Ø25.03 mm แม้ความแตกต่างจะดูเพียงเล็กน้อย แต่หากเกิน Tolerance ที่กำหนด ชิ้นงานนั้นก็อาจไม่ผ่านข้อกำหนดของงาน ปัญหาอาจเกิดจากหลายปัจจัย เช่น
- Cutting Tool เริ่มสึก
- Machine Offset ไม่เหมาะสม
- Cutting Condition เปลี่ยนแปลง
- เครื่องจักรมีความคลาดเคลื่อน
- วัตถุดิบมีความแตกต่างกัน
- กระบวนการผลิตมีความแปรปรวน
จึงจำเป็นต้องมีการ ตรวจวัด Dimension ระหว่างกระบวนการผลิต (In-process Inspection) หรือหลังการผลิต เพื่อให้สามารถตรวจพบความผิดปกติได้ก่อนที่จะผลิตชิ้นงานเสียออกมาเป็นจำนวนมาก
เครื่องมือวัดมีส่วนช่วยควบคุม Quality อย่างไร?
การเลือก เครื่องมือวัด (Measuring Tools) ให้เหมาะกับลักษณะงานมีความสำคัญต่อการตรวจสอบคุณภาพ เช่น
- Micrometer สำหรับวัดขนาดภายนอกหรือความหนาที่ต้องการความละเอียดสูง
- Vernier Caliper สำหรับวัดขนาดภายนอก ภายใน ความลึก และขนาดทั่วไป
- Dial Test Indicator สำหรับตรวจสอบการเยื้องศูนย์ ตำแหน่ง หรือความคลาดเคลื่อนของชิ้นงานและการตั้งงาน
- Thickness Gauge สำหรับตรวจสอบความหนาของชิ้นงานหรือวัสดุ
- Thread Gauge สำหรับตรวจสอบเกลียวและ Pitch ตามประเภทของงาน
การตรวจวัดที่เหมาะสมช่วยให้โรงงานสามารถค้นหาความผิดปกติของชิ้นงานและกระบวนการผลิตได้เร็วขึ้น ซึ่งมีส่วนช่วยลด Scrap และ Rework และรักษาคุณภาพของชิ้นงานให้เป็นไปตามข้อกำหนด
สำหรับงาน CNC หรือการผลิตชิ้นส่วนที่มี Tolerance แคบ ควรพิจารณาทั้งประเภทเครื่องมือวัด, Resolution, Accuracy และวิธีการวัด ไม่ควรเลือกเครื่องมือจากความละเอียดเพียงอย่างเดียว
Quality สูง แปลว่า OEE สูงเสมอหรือไม่?
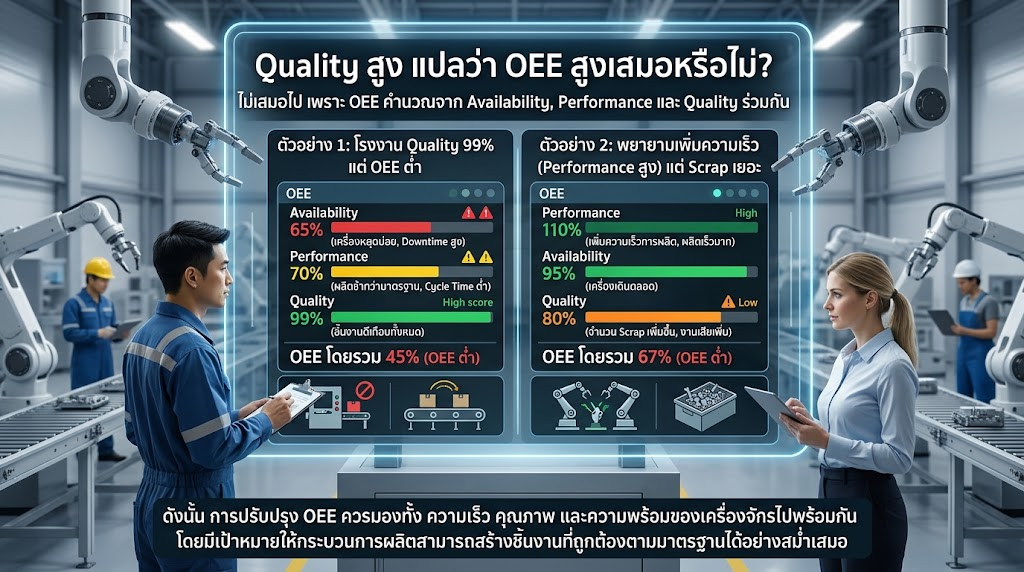
ไม่เสมอไป เพราะ OEE คำนวณจาก Availability, Performance และ Quality ร่วมกัน
ตัวอย่างเช่น โรงงานอาจผลิตชิ้นงานได้คุณภาพดีมากจน Quality อยู่ที่ 99% แต่หากเครื่องจักรหยุดบ่อย หรือใช้เวลาผลิตต่อชิ้นนานกว่ามาตรฐาน ค่า Availability และ Performance ก็อาจต่ำ ส่งผลให้ OEE โดยรวมไม่ได้สูงตาม Quality
ในทางกลับกัน หากโรงงานพยายามเพิ่มความเร็วการผลิตจน Performance สูงขึ้น แต่ทำให้จำนวน Scrap เพิ่มขึ้น Quality ก็จะลดลงเช่นกัน
ดังนั้น การปรับปรุง OEE ควรมองทั้ง ความเร็ว คุณภาพ และความพร้อมของเครื่องจักรไปพร้อมกัน โดยมีเป้าหมายให้กระบวนการผลิตสามารถสร้างชิ้นงานที่ถูกต้องตามมาตรฐานได้อย่างสม่ำเสมอ
สูตรคำนวณ OEE
เมื่อได้ค่า Availability, Performance และ Quality จากข้อมูลการผลิตแล้ว สามารถนำทั้ง 3 ค่าเข้าสู่สูตรเพื่อคำนวณ OEE (Overall Equipment Effectiveness) ได้ดังนี้
OEE = Availability × Performance × Quality
เนื่องจากค่าทั้ง 3 องค์ประกอบอยู่ในรูปเปอร์เซ็นต์ ก่อนคำนวณควรเปลี่ยนเป็นรูปทศนิยมก่อน เช่น 90% = 0.90
ตัวอย่างการคำนวณ OEE
สมมติว่าโรงงานมีข้อมูลการผลิตดังนี้
- Availability = 90%
- Performance = 95%
- Quality = 98%
นำค่าทั้งหมดเข้าสูตร
OEE = 0.90 × 0.95 × 0.98
OEE = 0.8379 หรือ 83.79%
ดังนั้น OEE ของกระบวนการผลิตนี้เท่ากับ 83.79%
ตัวเลขดังกล่าวสะท้อนว่า เมื่อพิจารณาทั้ง เวลาที่เครื่องจักรพร้อมผลิต ความเร็วในการผลิต และคุณภาพของชิ้นงาน แล้ว ยังมีส่วนของประสิทธิภาพที่สูญเสียไปจากกระบวนการผลิต ซึ่งโรงงานสามารถนำข้อมูลแต่ละองค์ประกอบไปวิเคราะห์หาสาเหตุต่อได้
ทำไมต้องคูณ Availability × Performance × Quality?
สิ่งสำคัญที่ควรเข้าใจคือ OEE ไม่ได้คำนวณจากการนำค่า Availability, Performance และ Quality มาบวกกันแล้วหารค่าเฉลี่ย แต่เป็นการนำทั้ง 3 องค์ประกอบมาคูณกัน เหตุผลคือ หากองค์ประกอบใดองค์ประกอบหนึ่งต่ำ ก็จะส่งผลต่อประสิทธิผลโดยรวมของกระบวนการผลิตทันที
ตัวอย่างเช่น โรงงานมี
- Availability = 95%
- Performance = 95%
- Quality = 80%
แม้ Availability และ Performance จะอยู่ในระดับสูง แต่เมื่อคำนวณ OEE = 0.95 × 0.95 × 0.80 = 72.20%
จะเห็นว่า Quality ที่ลดลงเหลือ 80% ส่งผลให้ OEE โดยรวมลดลงอย่างมาก ในทางกลับกัน หาก Quality สูง แต่เครื่องจักรหยุดบ่อยจน Availability ต่ำ OEE ก็ยังได้รับผลกระทบเช่นกัน
OEE ช่วยให้โรงงานเห็น “จุดที่ต้องปรับปรุง” อย่างไร?
ประโยชน์สำคัญของสูตร OEE ไม่ใช่เพียงการได้ตัวเลขสุดท้าย แต่คือการทำให้โรงงานสามารถ แยกปัญหาออกเป็น 3 ด้าน และวิเคราะห์ต่อได้ว่า Loss เกิดขึ้นจากจุดใด
| องค์ประกอบ | หากค่าต่ำ อาจต้องตรวจสอบ |
|---|---|
| Availability | Downtime, Machine Breakdown, Setup, Changeover, Maintenance |
| Performance | Cycle Time, Speed Loss, Minor Stop, การเดินเครื่องช้ากว่ามาตรฐาน |
| Quality | Defect, Scrap, Rework, Dimension, Tolerance, Process Variation |
ตัวอย่างเช่น หาก OEE ลดลงจาก 85% เหลือ 75% การดูเฉพาะตัวเลข OEE จะบอกเพียงว่าประสิทธิภาพโดยรวมลดลง แต่หากแยกดูทั้ง 3 องค์ประกอบ อาจพบว่า
- Availability ยังอยู่ในระดับเดิม
- Performance ลดลงจาก 95% เหลือ 88%
- Quality ยังอยู่ที่ประมาณ 98%
กรณีนี้โรงงานสามารถมุ่งวิเคราะห์เรื่อง Cycle Time, Speed Loss หรือ Minor Stop เป็นหลัก แทนที่จะพยายามปรับปรุงทุกปัจจัยพร้อมกัน
OEE จึงควรใช้ร่วมกับข้อมูลการผลิต
ในการใช้งานจริง ไม่ควรดูเพียงว่า “OEE วันนี้ได้กี่เปอร์เซ็นต์?” แต่ควรดูแนวโน้มและข้อมูลเบื้องหลังด้วย เช่น
- เครื่องจักรหยุดนานเท่าไร และหยุดเพราะอะไร?
- Cycle Time จริงแตกต่างจาก Ideal Cycle Time เท่าไร?
- มี Minor Stop เกิดขึ้นบ่อยแค่ไหน?
- มี Scrap และ Rework จำนวนเท่าไร?
- ชิ้นงานไม่ผ่านมาตรฐานจากปัญหา Dimension หรือ Tolerance หรือไม่?
เมื่อเชื่อมข้อมูลเหล่านี้เข้าด้วยกัน OEE จะกลายเป็นเครื่องมือสำหรับ วิเคราะห์และปรับปรุงกระบวนการผลิต มากกว่าการเป็นเพียง KPI สำหรับรายงานผล
สรุป: OEE = Availability × Performance × Quality โดยทั้ง 3 องค์ประกอบต้องพิจารณาร่วมกัน เพราะการเพิ่มประสิทธิภาพเพียงด้านใดด้านหนึ่งอาจไม่เพียงพอ หากอีกด้านยังมีความสูญเสียสูง เป้าหมายสำคัญของการวัด OEE จึงไม่ใช่เพียงการเพิ่มตัวเลข แต่คือการค้นหา Loss ที่เป็นต้นเหตุและนำข้อมูลไปปรับปรุงกระบวนการผลิตอย่างต่อเนื่อง
OEE ไม่ได้มีไว้ดูแค่ “เปอร์เซ็นต์”
การนำ OEE มาใช้ในโรงงานไม่ควรจบลงที่การดูว่า OEE อยู่ที่กี่เปอร์เซ็นต์ เพราะตัวเลขเพียงอย่างเดียวไม่ได้บอกว่ากระบวนการผลิตมีปัญหาที่จุดใด สิ่งสำคัญกว่าคือการวิเคราะห์ว่า อะไรเป็นสาเหตุที่ทำให้ประสิทธิภาพลดลง และความสูญเสีย (Loss) เกิดขึ้นในขั้นตอนใด
เมื่อค่า OEE เปลี่ยนแปลง โรงงานควรแยกวิเคราะห์ทั้ง 3 องค์ประกอบ ได้แก่
- Availability – ตรวจสอบ Downtime, Machine Breakdown, Setup และ Changeover
- Performance – ตรวจสอบ Cycle Time, Speed Loss และ Minor Stop
- Quality – ตรวจสอบ Defect, Scrap, Rework รวมถึงปัญหา Dimension และ Tolerance
การวิเคราะห์ในลักษณะนี้ช่วยให้ทีม Production, Maintenance และ Quality เห็นปัญหาจากมุมที่แตกต่างกัน และสามารถนำข้อมูลไปกำหนดแนวทางปรับปรุงได้ตรงจุดมากขึ้น
นอกจากนี้ ควรติดตาม OEE อย่างต่อเนื่องและเปรียบเทียบกับข้อมูลในช่วงเวลาต่าง ๆ เพื่อดู แนวโน้มของประสิทธิภาพการผลิต ไม่ว่าจะเป็นรายกะ รายวัน รายสัปดาห์ หรือรายเดือน พร้อมวิเคราะห์สาเหตุของความเปลี่ยนแปลงที่เกิดขึ้น
ดังนั้น OEE จึงไม่ควรถูกมองเป็นเพียง KPI สำหรับรายงานผลการผลิต แต่ควรใช้เป็น เครื่องมือในการค้นหา วิเคราะห์ และลดความสูญเสียในกระบวนการผลิต เพื่อช่วยให้โรงงานสามารถปรับปรุงประสิทธิภาพของเครื่องจักรและกระบวนการได้อย่างต่อเนื่อง
OEE เกี่ยวข้องกับงาน CNC และงานวัดชิ้นงานอย่างไร?
ในกระบวนการผลิต CNC การควบคุมคุณภาพไม่ได้เกิดขึ้นเฉพาะในขั้นตอนสุดท้าย แต่ต้องมีการตรวจสอบ Dimension ของชิ้นงานอย่างต่อเนื่อง เพื่อให้มั่นใจว่ากระบวนการยังสามารถผลิตชิ้นงานให้อยู่ภายใน Tolerance ที่กำหนด
ตัวอย่างเช่น โรงงานผลิตเพลาโดยกำหนดขนาด Ø25.00 ±0.01 mm
หากเครื่องจักรผลิตได้เร็ว แต่ขนาดชิ้นงานเริ่มออกนอก Tolerance จำนวนชิ้นงานเสียก็จะเพิ่มขึ้น ส่งผลต่อ Quality และท้ายที่สุดส่งผลต่อ OEE
ดังนั้นการมี เครื่องมือวัดละเอียด ที่เหมาะสมกับลักษณะงานจึงมีบทบาทในการควบคุมคุณภาพของกระบวนการผลิต
OEE กับ KPI โรงงานต่างกันอย่างไร?
KPI (Key Performance Indicator) คือ ตัวชี้วัดผลการดำเนินงานที่องค์กรกำหนดขึ้นเพื่อใช้ติดตามประสิทธิภาพหรือเป้าหมายในด้านต่าง ๆ ส่วน OEE เป็น KPI ด้านประสิทธิผลของเครื่องจักรและกระบวนการผลิต โดยเฉพาะ โรงงานอาจมี KPI หลายด้าน เช่น
| KPI | ใช้วัดอะไร |
| OEE | ประสิทธิผลโดยรวมของเครื่องจักร |
| Availability | ความพร้อมในการเดินเครื่อง |
| Performance | ประสิทธิภาพด้านความเร็วการผลิต |
| Quality Rate | สัดส่วนชิ้นงานที่ผ่านมาตรฐาน |
| Scrap Rate | อัตราของเสีย |
| Downtime | เวลาที่เครื่องจักรหยุด |
| Cycle Time | เวลาที่ใช้ในการผลิตต่อชิ้น |
| Productivity | ผลผลิตเมื่อเทียบกับทรัพยากรที่ใช้ |
การเลือก KPI ควรสอดคล้องกับเป้าหมายของโรงงาน และควรดูข้อมูลประกอบหลายด้าน ไม่ควรใช้ OEE เพียงตัวเดียวในการตัดสินประสิทธิภาพของทั้งโรงงาน
โรงงานควรเริ่มวัด OEE อย่างไร?
สำหรับโรงงานที่ยังไม่เคยนำ OEE (Overall Equipment Effectiveness) มาใช้ ไม่จำเป็นต้องเริ่มจากการเก็บข้อมูลทุกเครื่องจักรพร้อมกัน แต่ควรเริ่มจากเครื่องจักรหรือ Production Line ที่มีความสำคัญต่อกำลังการผลิตและมีข้อมูลเพียงพอสำหรับนำมาวิเคราะห์ จากนั้นจึงกำหนดช่วงเวลาที่ต้องการติดตามและเก็บข้อมูลการผลิตอย่างเป็นระบบ
ข้อมูลพื้นฐานที่ควรมี ได้แก่ Planned Production Time, Run Time และ Downtime รวมถึงสาเหตุของการหยุดเครื่อง เพื่อให้สามารถวิเคราะห์ Availability ได้อย่างถูกต้อง ขณะเดียวกันควรบันทึกจำนวนชิ้นงานที่ผลิตทั้งหมด (Total Count) จำนวนชิ้นงานที่ผ่านมาตรฐาน (Good Count) รวมถึง Scrap และ Rework เพื่อใช้ประเมิน Quality
ในส่วนของ Performance โรงงานจำเป็นต้องมีค่า Ideal Cycle Time หรือเวลามาตรฐานที่ควรใช้ในการผลิตชิ้นงานแต่ละชิ้น เพื่อใช้เปรียบเทียบกับ Cycle Time ที่เกิดขึ้นจริง หากไม่มีค่าอ้างอิงที่เหมาะสม การประเมินความเร็วในการผลิตอาจไม่สะท้อนประสิทธิภาพของกระบวนการอย่างแท้จริง
เมื่อมีข้อมูลครบแล้วจึงนำมาคำนวณ Availability, Performance และ Quality เพื่อหาค่า OEE แต่การวัด OEE ไม่ควรจบเพียงการได้ตัวเลขสุดท้าย โรงงานควรนำข้อมูลแต่ละองค์ประกอบมาวิเคราะห์ต่อว่า Loss เกิดจากจุดใด เช่น Downtime สูง ความเร็วในการผลิตต่ำ หรือมีชิ้นงานไม่ผ่านมาตรฐานจำนวนมาก
หลังจากเริ่มเก็บข้อมูลแล้ว ควรติดตาม OEE อย่างต่อเนื่องและเปรียบเทียบผลในแต่ละช่วงเวลา เช่น รายกะ รายวัน รายสัปดาห์ หรือรายเดือน เพื่อดูแนวโน้มของกระบวนการผลิต รวมถึงประเมินว่าการปรับปรุงด้านเครื่องจักร การตั้งงาน การบำรุงรักษา หรือการควบคุมคุณภาพ สามารถช่วยลดความสูญเสียได้จริงหรือไม่
หัวใจสำคัญของการนำ OEE มาใช้จึงไม่ใช่การทำให้โรงงานมีตัวเลข KPI เพิ่มขึ้นอีกหนึ่งตัว แต่คือการสร้าง ระบบเก็บข้อมูลและวิเคราะห์ความสูญเสียที่นำไปใช้ปรับปรุงกระบวนการผลิตได้จริง เมื่อมีข้อมูลที่ต่อเนื่องและมีความถูกต้อง ทีม Production, Maintenance และ Quality จะสามารถมองเห็นปัญหาร่วมกันและวางแผนปรับปรุงประสิทธิภาพของเครื่องจักรได้อย่างเป็นระบบ
OEE ที่ดีควรดูจากอะไร?
ไม่มีตัวเลข OEE เพียงตัวเดียวที่สามารถใช้ตัดสินว่าโรงงานทุกประเภทมีประสิทธิภาพดีหรือไม่ เพราะแต่ละอุตสาหกรรม เครื่องจักร กระบวนการ และวิธีคำนวณอาจแตกต่างกัน
ตัวเลขที่มีประโยชน์มากกว่าคือ การเปรียบเทียบ OEE ของกระบวนการเดียวกันในช่วงเวลาที่ต่างกัน และดูว่า Loss แต่ละประเภทเปลี่ยนแปลงอย่างไร
ตัวอย่างเช่น
เดือนที่ 1: OEE 68%
เดือนที่ 2: OEE 72%
เดือนที่ 3: OEE 76%
นอกจากดูว่า OEE เปลี่ยนแปลงอย่างไร ควรตรวจสอบด้วยว่า Availability, Performance หรือ Quality เป็นปัจจัยหลักที่ทำให้ผลลัพธ์เปลี่ยนไป
แนวทางนี้ช่วยให้ทีม Production, Maintenance และ Quality สามารถใช้ข้อมูลชุดเดียวกันในการวิเคราะห์และวางแผนปรับปรุงกระบวนการได้
สรุป OEE คืออะไร?
OEE (Overall Equipment Effectiveness) เป็น KPI สำคัญสำหรับโรงงานที่ต้องการประเมินประสิทธิผลของเครื่องจักรและกระบวนการผลิตอย่างเป็นระบบ โดยไม่ได้พิจารณาเพียงว่าเครื่องจักรสามารถเดินงานได้หรือไม่ แต่ครอบคลุมทั้ง ความพร้อมในการผลิต (Availability) ความเร็วในการผลิต (Performance) และคุณภาพของชิ้นงาน (Quality) ซึ่งทั้ง 3 องค์ประกอบต้องพิจารณาร่วมกันเพื่อให้เห็นภาพประสิทธิภาพของกระบวนการได้อย่างครบถ้วน
การคำนวณ OEE ใช้สูตร Availability × Performance × Quality และข้อมูลที่ได้ไม่ควรถูกนำไปใช้เพียงเพื่อรายงานตัวเลข KPI แต่ควรนำไปวิเคราะห์ต่อว่าในกระบวนการผลิตมี Loss หรือความสูญเสีย เกิดขึ้นจากจุดใด ไม่ว่าจะเป็นเครื่องจักรหยุดบ่อย ความเร็วในการผลิตต่ำกว่ามาตรฐาน หรือมีปัญหาด้านคุณภาพ เช่น Scrap, Rework, Dimension และ Tolerance
สำหรับโรงงานที่มีงาน CNC, Machining และการผลิตชิ้นส่วน การติดตาม OEE ควบคู่กับการควบคุมคุณภาพและการตรวจวัดชิ้นงานจึงมีความสำคัญ เพราะการเพิ่มความเร็วในการผลิตเพียงอย่างเดียวไม่ได้หมายความว่าประสิทธิภาพโดยรวมจะดีขึ้น หากต้องแลกกับชิ้นงานที่ไม่ได้มาตรฐานหรือของเสียที่เพิ่มขึ้น
ดังนั้น หัวใจสำคัญของ OEE จึงไม่ใช่เพียงการทำให้ตัวเลขเปอร์เซ็นต์สูงขึ้น แต่คือการใช้ข้อมูลเพื่อ มองเห็นความสูญเสีย วิเคราะห์สาเหตุ และนำไปปรับปรุงกระบวนการผลิตอย่างต่อเนื่อง ซึ่งช่วยให้โรงงานสามารถบริหารเครื่องจักร ควบคุมคุณภาพ และใช้ทรัพยากรการผลิตได้อย่างมีประสิทธิภาพมากขึ้น