

การเพิ่ม Productivity ในโรงงาน CNC ไม่ได้หมายความว่าต้องลงทุนซื้อเครื่องจักรใหม่เสมอไป เพราะในหลายกรณี Capacity ที่มีอยู่ยังสามารถเพิ่มได้จากการลดเวลาสูญเสีย ปรับปรุงกระบวนการผลิต และทำให้เครื่องจักรที่มีอยู่สามารถใช้เวลาผลิตได้อย่างมีประสิทธิภาพมากขึ้น
โดยเฉพาะโรงงานที่มีงาน CNC Machining, งานกลึง, งานกัด และการผลิตชิ้นส่วนโลหะ ความสูญเสียอาจไม่ได้เกิดจากความสามารถของเครื่องจักรเพียงอย่างเดียว แต่เกิดจาก Downtime, Setup Time, Changeover, Cycle Time ที่สูงกว่ามาตรฐาน, Tool Wear, การรอวัตถุดิบ และงานแก้ไขหรือ Rework ซึ่งล้วนส่งผลต่อกำลังการผลิตโดยรวม
แนวทางสำคัญจึงไม่ใช่เพียงการทำให้เครื่อง CNC ทำงานเร็วขึ้น แต่คือการทำให้ เครื่องพร้อมผลิตมากขึ้น ผลิตได้ตาม Cycle Time และผลิตชิ้นงานที่ผ่านมาตรฐานตั้งแต่ครั้งแรก
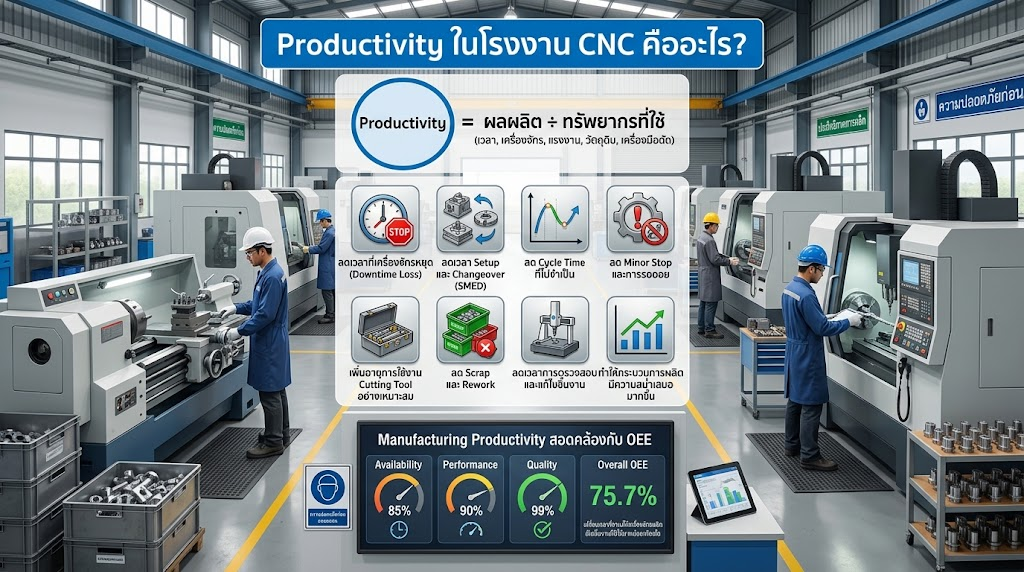
Productivity ในโรงงาน CNC คืออะไร?
Productivity คือความสามารถในการสร้างผลผลิตเมื่อเทียบกับทรัพยากรที่ใช้ในการผลิต เช่น เวลา เครื่องจักร แรงงาน วัตถุดิบ และเครื่องมือตัด สำหรับโรงงาน CNC การเพิ่ม Productivity จึงอาจทำได้หลายทาง เช่น
- ลดเวลาที่เครื่องจักรหยุด
- ลดเวลา Setup และ Changeover
- ลด Cycle Time ที่ไม่จำเป็น
- ลด Minor Stop และการรอคอย
- เพิ่มอายุการใช้งาน Cutting Tool อย่างเหมาะสม
- ลด Scrap และ Rework
- ลดเวลาการตรวจสอบและแก้ไขชิ้นงาน
- ทำให้กระบวนการผลิตมีความสม่ำเสมอมากขึ้น
ดังนั้น หากโรงงานสามารถผลิตชิ้นงานได้มากขึ้นภายในเวลาการผลิตเท่าเดิม โดยไม่เพิ่มจำนวนเครื่องจักร ก็ถือเป็นการเพิ่ม Manufacturing Productivity จากทรัพยากรเดิมที่มีอยู่
แนวคิดนี้สอดคล้องกับการใช้ OEE (Overall Equipment Effectiveness) ซึ่งพิจารณา 3 ด้าน ได้แก่ Availability, Performance และ Quality เพื่อดูว่าเวลาที่โรงงานวางแผนให้เครื่องจักรผลิตนั้น ถูกเปลี่ยนเป็นชิ้นงานที่ดีได้มากน้อยเพียงใด
วิธีเพิ่ม Productivity ในโรงงาน CNC โดยไม่ต้องเพิ่มเครื่องจักร
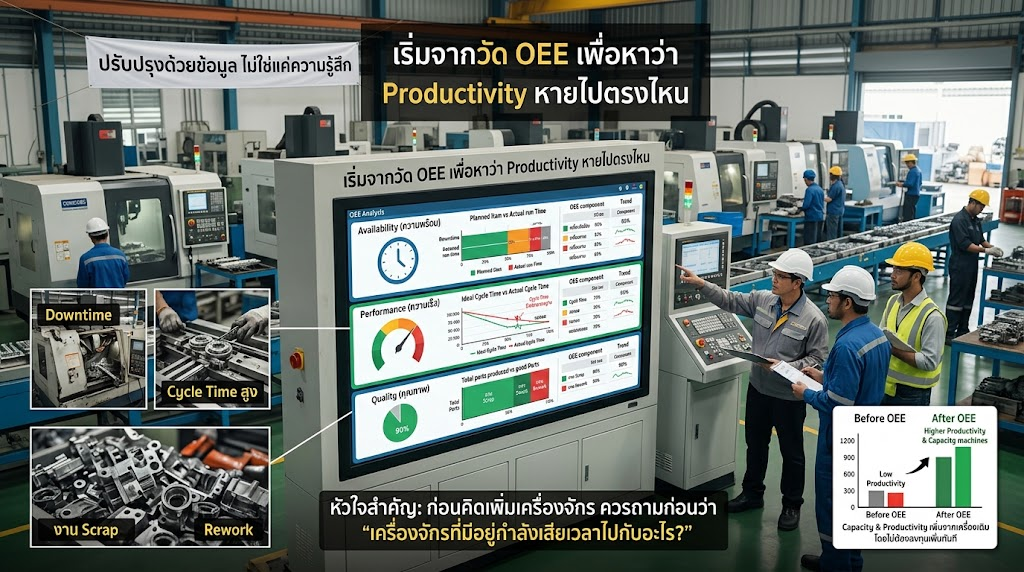
1. เริ่มจากวัด OEE เพื่อหาว่า Productivity หายไปตรงไหน
ก่อนที่จะปรับปรุงกระบวนการผลิต โรงงานควรเริ่มจากการดูข้อมูลก่อนว่า เวลาการผลิตและกำลังการผลิตที่มีอยู่กำลังสูญเสียไปกับอะไร เพราะบางครั้งเครื่องจักรอาจทำงานครบตามเวลาที่กำหนด แต่ Productivity ยังไม่ดีเท่าที่ควร เนื่องจากมีความสูญเสียเกิดขึ้นระหว่างกระบวนการ
OEE (Overall Equipment Effectiveness) เป็นหนึ่งในตัวชี้วัดที่ช่วยให้โรงงานมองเห็นปัญหาได้ชัดขึ้น โดยพิจารณา 3 ด้าน ได้แก่ Availability หรือความพร้อมของเครื่องจักร, Performance หรือความเร็วในการผลิต และ Quality หรือสัดส่วนชิ้นงานที่ผ่านมาตรฐาน
ตัวอย่างเช่น เครื่อง CNC อาจเดินเครื่องได้เกือบตลอดเวลาที่วางแผนไว้ ทำให้ Availability อยู่ในระดับดี แต่หาก Cycle Time จริงสูงกว่ามาตรฐาน หรือมีงาน Scrap และ Rework เกิดขึ้น Productivity โดยรวมก็ยังอาจไม่เพิ่มขึ้นตามที่คาดหวัง
ดังนั้น โรงงานไม่ควรดูเพียงจำนวนชิ้นงานที่ผลิตได้ต่อวัน แต่ควรติดตามข้อมูลอย่าง OEE, Downtime, Cycle Time, Scrap และ Rework ร่วมกัน เพื่อดูว่าความสูญเสียเกิดขึ้นตรงไหนและควรแก้ไขจุดใดก่อน
หัวใจสำคัญคือ ก่อนคิดว่าจะต้องเพิ่มเครื่องจักรหรือไม่ ควรถามก่อนว่า “เครื่องจักรที่มีอยู่กำลังเสียเวลาไปกับอะไร?” เพราะหากสามารถลดความสูญเสียเหล่านี้ได้ โรงงานก็อาจเพิ่ม Productivity และ Capacity ได้จากเครื่องจักรเดิม โดยไม่ต้องลงทุนเพิ่มทันที
2. ลด Setup Time และ Changeover ให้สั้นลง
Setup Time คือเวลาที่เครื่อง CNC ไม่ได้ผลิตชิ้นงานจริง เช่น การเปลี่ยน Fixture, เปลี่ยน Cutting Tool, ตั้ง Work Offset, โหลดโปรแกรม และเตรียมอุปกรณ์สำหรับงานใหม่ โดยเฉพาะโรงงานที่ผลิตหลาย Part Number การเปลี่ยนงานบ่อยอาจทำให้สูญเสียเวลาการผลิตไปจำนวนมาก
แนวทางหนึ่งที่สามารถนำมาประยุกต์ใช้ได้คือ SMED (Single-Minute Exchange of Die) ซึ่งเน้นการแยกขั้นตอนที่ต้องทำตอนเครื่องหยุดออกจากขั้นตอนที่สามารถเตรียมไว้ล่วงหน้าได้ เช่น เตรียม Cutting Tool, Fixture และโปรแกรม CNC ให้พร้อมก่อนงานเดิมจะเสร็จ รวมถึงจัดเตรียมอุปกรณ์ที่ต้องใช้ให้เป็นระบบ
นอกจากนี้ การทำ Setup Checklist และกำหนดมาตรฐานการตั้งงานแต่ละ Part ยังช่วยลดความแตกต่างในการทำงานของแต่ละ Operator และทำให้สามารถติดตามได้ว่า Setup ขั้นตอนไหนใช้เวลานานเกินไป
การลด Setup Time ไม่ได้ทำให้เครื่อง CNC ผลิตเร็วขึ้นโดยตรง แต่ช่วย เพิ่มเวลาที่เครื่องสามารถใช้ในการผลิตจริง เมื่อเวลาสูญเสียจากการเปลี่ยนงานลดลง เครื่องจักรเดิมก็สามารถรองรับจำนวนชิ้นงานได้มากขึ้น และช่วยเพิ่ม Machine Utilization และ Production Capacity โดยไม่จำเป็นต้องเพิ่มเครื่องจักรทันที
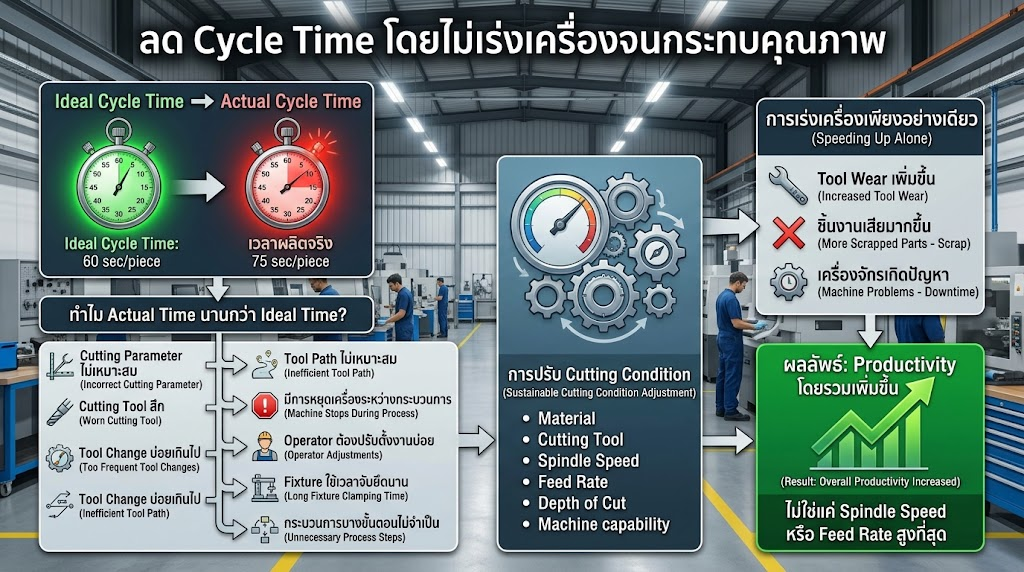
3. ลด Cycle Time โดยไม่เร่งเครื่องจนกระทบคุณภาพ
Cycle Time คือเวลาที่ใช้ในการผลิตชิ้นงานหนึ่งชิ้นตั้งแต่เริ่มกระบวนการจนเสร็จ หากโรงงานต้องการเพิ่ม Productivity การลด Cycle Time จึงเป็นอีกจุดที่ควรพิจารณา โดยเปรียบเทียบระหว่าง Ideal Cycle Time หรือเวลามาตรฐาน กับ Actual Cycle Time ที่เกิดขึ้นจริง
หากเครื่อง CNC ใช้เวลาผลิตต่อชิ้นนานกว่ามาตรฐาน ควรหาสาเหตุก่อนว่าเวลาที่เพิ่มขึ้นเกิดจากอะไร เช่น Cutting Parameter ไม่เหมาะสม, Cutting Tool สึก, Tool Path ไม่เหมาะสม, การหยุดเครื่องระหว่างกระบวนการ หรือขั้นตอนการจับยึดชิ้นงานที่ใช้เวลานาน
การปรับกระบวนการจึงควรพิจารณาร่วมกันทั้ง Material, Cutting Tool, Spindle Speed, Feed Rate, Depth of Cut และความสามารถของเครื่องจักร เพื่อหาจุดที่เหมาะสมที่สุด ไม่ใช่เพียงเพิ่มความเร็วในการตัด
เพราะการลด Cycle Time ที่ทำให้ Tool Wear เพิ่มขึ้น ชิ้นงานเกิด Defect หรือเครื่องจักรทำงานหนักเกินไป อาจทำให้ Productivity โดยรวมไม่ได้ดีขึ้น ดังนั้นเป้าหมายควรเป็นการลดเวลาผลิตต่อชิ้นอย่างเหมาะสม พร้อมรักษา คุณภาพ ความสม่ำเสมอ และอายุการใช้งานของเครื่องมือ ไปพร้อมกัน
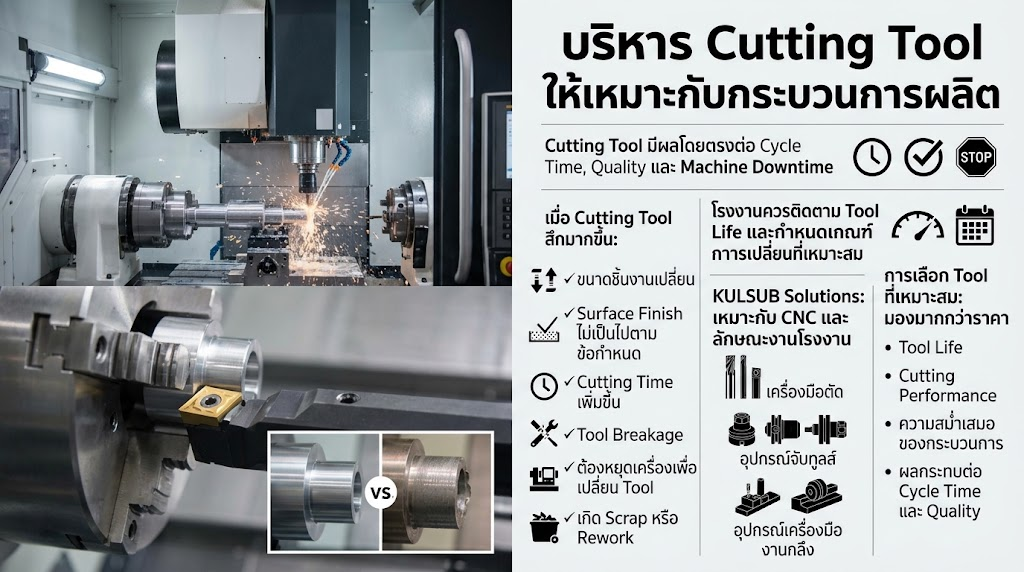
4. บริหาร Cutting Tool ให้เหมาะกับกระบวนการผลิต
Cutting Tool เป็นปัจจัยสำคัญที่มีผลต่อทั้ง Cycle Time, Quality และ Machine Downtime โดยเฉพาะงาน CNC ที่ต้องควบคุมความแม่นยำและความสม่ำเสมอของชิ้นงาน หาก Tool เริ่มสึกหรือไม่เหมาะกับลักษณะงาน อาจทำให้ขนาดชิ้นงานเปลี่ยน Surface Finish ไม่เป็นไปตามมาตรฐาน หรือเกิด Tool Breakage จนต้องหยุดเครื่องและเปลี่ยน Tool
โรงงานจึงควรติดตาม Tool Life และกำหนดช่วงเวลาหรือเงื่อนไขในการเปลี่ยน Tool ให้เหมาะสมกับชนิดวัสดุ ลักษณะงาน และ Cutting Condition แทนการรอให้ Tool สึกจนส่งผลกระทบต่อคุณภาพหรือทำให้เกิดปัญหาระหว่างการผลิต
การเลือก Cutting Tool จึงควรพิจารณามากกว่าราคาต่อชิ้น โดยดูทั้ง Tool Life, Cutting Performance และความสม่ำเสมอของกระบวนการ เพราะ Tool ที่เหมาะสมสามารถช่วยลดการเปลี่ยน Tool ที่ไม่จำเป็น ลด Downtime และช่วยควบคุม Cycle Time และ Quality ให้มีความสม่ำเสมอมากขึ้น
สำหรับโรงงาน CNC สามารถเลือกใช้ เครื่องมือตัด อุปกรณ์จับทูลส์ และอุปกรณ์สำหรับงานกลึง จาก KULSUB ให้เหมาะกับประเภทเครื่องจักร วัสดุ และกระบวนการผลิต เพื่อช่วยให้การใช้ Cutting Tool มีประสิทธิภาพและสอดคล้องกับลักษณะงานมากขึ้น
5. ลด Downtime และแก้ปัญหาที่เกิดซ้ำ
หากเครื่อง CNC หยุดบ่อย ต่อให้เพิ่มความเร็วในการผลิตช่วงที่เครื่องเดิน ก็อาจไม่ช่วยเพิ่ม Productivity ได้มากนัก เพราะเวลาที่ควรใช้ในการผลิตถูกสูญเสียไปกับ Downtime ดังนั้นโรงงานควรบันทึกทั้งระยะเวลาที่เครื่องหยุดและสาเหตุของการหยุด เช่น Machine Breakdown, Tool Change, Tool Breakage, Setup, Material Waiting, Maintenance และ Machine Alarm
เมื่อมีข้อมูลสะสม โรงงานจะสามารถมองเห็นได้ว่าปัญหาใดเกิดขึ้นบ่อยหรือใช้เวลาหยุดเครื่องมากที่สุด และนำไปวิเคราะห์เพื่อแก้ไขที่ต้นเหตุ แทนการแก้เฉพาะอาการ เช่น เมื่อเครื่อง Alarm แล้วเพียง Reset เพื่อให้กลับมาผลิตต่อ แต่ไม่ได้ตรวจสอบว่าอะไรเป็นสาเหตุที่ทำให้ Alarm เกิดซ้ำ
การนำข้อมูล Downtime มาวิเคราะห์ร่วมกับ Preventive Maintenance และการปรับปรุงกระบวนการผลิต จะช่วยลดการหยุดเครื่องที่เกิดซ้ำ และทำให้เครื่องจักรพร้อมสำหรับการผลิตมากขึ้น
ดังนั้น การลด Downtime ไม่ได้หมายถึงเพียงการทำให้เครื่องกลับมาเดินเร็วขึ้น แต่คือการ ลดโอกาสที่ปัญหาเดิมจะเกิดซ้ำ ซึ่งช่วยเพิ่ม Availability, Machine Utilization และเวลาที่เครื่องสามารถใช้ในการผลิตจริง
6. ลด Scrap และ Rework เพื่อเพิ่ม Productivity ที่แท้จริง
การผลิตชิ้นงานได้จำนวนมากไม่ได้หมายความว่า Productivity ดีขึ้นเสมอไป หากมีชิ้นงานบางส่วนที่ต้อง Rework หรือไม่สามารถนำไปใช้งานและต้องกลายเป็น Scrap เพราะเวลาที่ใช้ในการผลิต วัตถุดิบ และทรัพยากรต่าง ๆ ได้ถูกใช้ไปแล้ว แต่ไม่สามารถสร้างผลผลิตที่ส่งมอบได้ตามเป้าหมาย
ในงาน CNC ปัญหาที่ทำให้เกิด Scrap และ Rework อาจมาจาก Dimension ไม่ตรง Drawing, Tolerance ไม่อยู่ในช่วงที่กำหนด, Surface Finish ไม่ผ่าน, ขนาดหรือ ตำแหน่งของรูคลาดเคลื่อน, Burr รวมถึง Tool Wear และ Process Variation
ดังนั้น Quality Control จึงเป็นส่วนหนึ่งของ Productivity โดยตรง โรงงานควรตรวจวัดชิ้นงานในจุดสำคัญของกระบวนการ เพื่อให้สามารถพบความผิดปกติได้ตั้งแต่ระยะแรก และลดโอกาสที่ชิ้นงานที่มีปัญหาจะถูกผลิตต่อเป็นจำนวนมาก
สำหรับงาน CNC สามารถเลือกใช้เครื่องมือวัดให้เหมาะกับลักษณะของชิ้นงาน เช่น Micrometer, Vernier Caliper, Height Gauge, Thickness Gauge และ Thread Gauge เพื่อช่วยตรวจสอบ Dimension และคุณลักษณะต่าง ๆ ตามข้อกำหนดของงาน โดย KULSUB มีหมวด เครื่องมือวัด สำหรับงานช่าง งานกลึง และงาน CNC ให้เลือกใช้งานตามลักษณะการตรวจวัด
การลด Scrap และ Rework จึงไม่ได้ช่วยเฉพาะด้าน Quality เท่านั้น แต่ยังช่วยลดการสูญเสียวัตถุดิบ เวลาเครื่องจักร และแรงงาน ทำให้ Productivity ของกระบวนการผลิตดีขึ้น

7. ลดเวลาการตรวจวัด แต่ไม่ลดมาตรฐาน Quality Control
ในกระบวนการผลิต CNC การตรวจวัดชิ้นงานเป็นขั้นตอนสำคัญในการควบคุม Dimension และ Tolerance แต่หากกระบวนการตรวจสอบใช้เวลานานเกินไป ก็อาจกลายเป็นคอขวดระหว่าง Production และ Quality Control ได้
โรงงานจึงควรกำหนด Inspection Standard ให้ชัดเจนว่าแต่ละชิ้นงานต้องตรวจจุดใด ใช้เครื่องมือวัดประเภทไหน ตรวจในขั้นตอนไหน และต้องมีค่าอยู่ในเกณฑ์เท่าใด เพื่อให้ Operator และ QC สามารถทำงานตามมาตรฐานเดียวกันได้
การเลือกเครื่องมือวัดให้เหมาะกับลักษณะงานก็ช่วยให้การตรวจสอบทำได้รวดเร็วและมีประสิทธิภาพมากขึ้น เช่น Micrometer เหมาะสำหรับการตรวจวัดขนาดที่ต้องการความละเอียด ขณะที่ Vernier Caliper สามารถใช้ตรวจสอบขนาดทั่วไปได้หลากหลายรูปแบบ
เป้าหมายของการปรับปรุง Measurement Process จึงไม่ใช่การลดจำนวนการตรวจจนกระทบคุณภาพ แต่คือการ ลดขั้นตอนและเวลาที่ไม่จำเป็น พร้อมรักษาความถูกต้องและความน่าเชื่อถือของข้อมูลการตรวจวัด ซึ่งช่วยให้ Production และ QC ทำงานได้ต่อเนื่องมากขึ้นโดยไม่ลดมาตรฐานของชิ้นงาน
8. จัดลำดับการผลิตเพื่อลดจำนวนครั้งของการ Setup
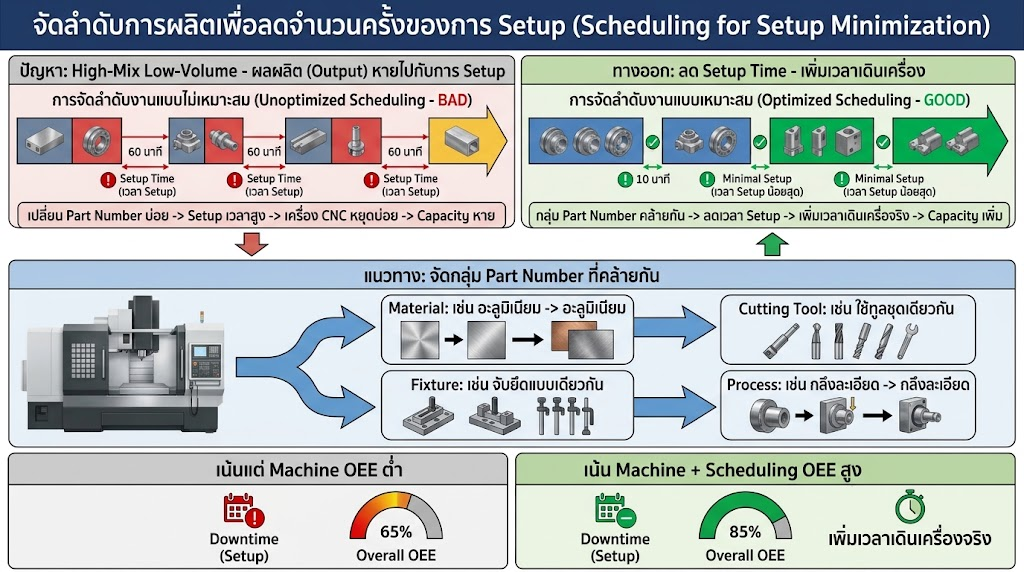
สำหรับโรงงานที่มีหลาย Part Number การวางแผน Production Scheduling มีผลโดยตรงต่อ Productivity เพราะหากต้องเปลี่ยนงานและ Setup เครื่อง CNC บ่อย เวลาที่ควรใช้ในการผลิตก็จะถูกใช้ไปกับการเตรียมงานแทน
แนวทางหนึ่งคือการจัดลำดับงานที่มีลักษณะใกล้เคียงกันให้อยู่ในช่วงเดียวกัน เช่น งานที่ใช้ Material, Fixture, Cutting Tool หรือ Process ใกล้เคียงกัน เพื่อช่วยลดจำนวนครั้งในการเปลี่ยน Setup และลดเวลาที่ต้องเตรียมเครื่องจักรใหม่
เรื่องนี้มีความสำคัญเป็นพิเศษสำหรับโรงงานแบบ High-Mix Low-Volume ที่มีงานหลายประเภทและผลิตแต่ละ Part ในจำนวนไม่มาก เพราะแม้เครื่อง CNC จะมีความสามารถในการผลิตสูง แต่หากต้องเปลี่ยนงานบ่อย ก็อาจสูญเสีย Capacity ไปกับ Setup เป็นจำนวนมาก
ดังนั้น การเพิ่ม Productivity จึงไม่ควรมองเฉพาะ Machine Capability แต่ควรพิจารณาร่วมกับ Production Planning และ Production Scheduling ตั้งแต่ก่อนนำงานเข้าสู่เครื่อง CNC เพราะการจัดลำดับงานที่เหมาะสมสามารถช่วยลดเวลาสูญเสียและเพิ่มเวลาที่เครื่องจักรใช้ในการผลิตจริงได้
9. ทำ Standard Work ให้กระบวนการผลิตทำซ้ำได้
แม้จะใช้ CNC Machine รุ่นเดียวกันและผลิตชิ้นงานเดียวกัน แต่หาก Operator แต่ละคนมีวิธี Setup หรือปรับตั้งเครื่องแตกต่างกันมาก อาจทำให้ทั้ง Cycle Time, Quality และ Productivity มีความแปรปรวนตามไปด้วย
โรงงานจึงควรกำหนด Standard Work สำหรับขั้นตอนสำคัญของการผลิต เช่น การเตรียมงาน การติดตั้ง Fixture การตั้ง Work Offset การตรวจ Tool การตรวจ First Piece และการตรวจสอบ Dimension เพื่อให้ผู้ปฏิบัติงานสามารถทำงานตามมาตรฐานเดียวกัน
เมื่อมีขั้นตอนการทำงานที่ชัดเจน กระบวนการผลิตจะพึ่งพาประสบการณ์ของบุคคลน้อยลง และช่วยให้สามารถเปรียบเทียบผลการทำงานระหว่างแต่ละกะหรือแต่ละ Operator ได้ง่ายขึ้น หากพบว่า Cycle Time หรือ Quality แตกต่างกัน ก็สามารถนำข้อมูลกลับมาวิเคราะห์และปรับปรุง Standard Work ให้เหมาะสมยิ่งขึ้น
ดังนั้น Standard Work ไม่ได้มีไว้เพียงเพื่อกำหนดวิธีทำงาน แต่เป็นพื้นฐานสำคัญของ การควบคุมความสม่ำเสมอและ Continuous Improvement ในกระบวนการผลิต CNC
ใช้ข้อมูล Production เพื่อหา Bottleneck แทนการคาดเดา
เมื่อโรงงานต้องการเพิ่ม Productivity ควรใช้ข้อมูลจริงจาก Production Floor เป็นพื้นฐานในการตัดสินใจ ตัวชี้วัดที่ควรติดตาม ได้แก่
| ตัวชี้วัด | ใช้ดูอะไร |
| OEE | ประสิทธิผลโดยรวมของเครื่องจักร |
| Availability | เวลาที่เครื่องพร้อมผลิต |
| Performance | ความเร็วในการผลิต |
| Quality | สัดส่วนชิ้นงานที่ผ่านมาตรฐาน |
| Cycle Time | เวลาที่ใช้ผลิตต่อชิ้น |
| Setup Time | เวลาที่ใช้เปลี่ยนงาน/ตั้งเครื่อง |
| Downtime | เวลาที่เครื่องหยุด |
| Scrap Rate | อัตราของเสีย |
| Rework Rate | อัตรางานที่ต้องแก้ไข |
| Tool Life | อายุการใช้งานของ Cutting Tool |
จากข้อมูลเหล่านี้ โรงงานจะสามารถระบุได้ว่า Bottleneck อยู่ที่เครื่องจักร กระบวนการ Tool, Quality หรือ Production Planning
นี่เป็นเหตุผลที่ OEE ไม่ควรถูกใช้เพียงเป็นตัวเลข KPI สำหรับรายงาน แต่ควรใช้เป็นข้อมูลสำหรับ Root Cause Analysis และ Continuous Improvement โดยงานศึกษาด้าน CNC Machining ก็พบว่าการใช้แนวคิดอย่าง TPM และ SMED สามารถช่วยจัดการ Equipment Loss และเพิ่มประสิทธิผลของกระบวนการได้
แล้วต้องทำอย่างไร หากต้องการเพิ่ม Productivity โดยไม่ซื้อ CNC เพิ่ม?
โรงงานสามารถเริ่มต้นจากการสำรวจ Capacity ที่มีอยู่ ก่อน โดยไม่จำเป็นต้องลงทุนครั้งใหญ่ในทันที แนวทางที่เหมาะสมคือ
วัด → วิเคราะห์ → หา Loss → ปรับปรุง → วัดผลซ้ำ
เริ่มจากเก็บข้อมูล OEE และแยกให้เห็นว่าเวลาสูญเสียเกิดจาก Downtime, Setup, Cycle Time, Tool หรือ Quality จากนั้นเลือกปัญหาที่มีผลต่อ Capacity มากที่สุดมาปรับปรุงก่อน
ตัวอย่างเช่น
หากข้อมูลพบว่าเครื่อง CNC มีเวลาหยุดจาก Setup สูง การลงทุนกับระบบ Automation อาจไม่ใช่สิ่งแรกที่ต้องทำ แต่ควรเริ่มจากการวิเคราะห์ขั้นตอน Setup และจัดเตรียมเครื่องมือ Fixture และ Cutting Tool ล่วงหน้า
ในทางกลับกัน หาก Setup อยู่ในระดับที่เหมาะสม แต่ Cycle Time สูงกว่ามาตรฐาน อาจต้องกลับไปวิเคราะห์ Cutting Tool, Cutting Condition, Tool Path และกระบวนการ Machining
แนวทางนี้ทำให้การเพิ่ม Productivity เป็นการแก้ปัญหาตามข้อมูลจริง แทนที่จะเพิ่มเครื่องจักรเพื่อชดเชย Capacity ที่สูญเสียไปจากกระบวนการเดิม
KULSUB กับการเพิ่มประสิทธิภาพงาน CNC
การเพิ่ม Productivity ของโรงงาน CNC ต้องมองทั้งระบบ ตั้งแต่ เครื่องจักร Cutting Tool, Tool Holding, อุปกรณ์จับยึด ไปจนถึงเครื่องมือวัดและการควบคุมคุณภาพ
KULSUB มีสินค้าและอุปกรณ์สำหรับงานอุตสาหกรรมหลายกลุ่ม เช่น เครื่องมือตัด เครื่องมืองานกลึง อุปกรณ์จับทูลส์ อุปกรณ์เครื่องจักร เครื่องมือขัด เครื่องมือลับคม และเครื่องมือการวัด ซึ่งสามารถนำมาเลือกใช้ให้เหมาะกับลักษณะกระบวนการผลิตของแต่ละโรงงาน
โดยเฉพาะ เครื่องมือการวัด มีบทบาทในการควบคุม Dimension และลดความคลาดเคลื่อนของชิ้นงาน ซึ่งช่วยสนับสนุนกระบวนการ Quality Control และลดโอกาสเกิด Scrap หรือ Rework ได้
ดังนั้น การเลือกอุปกรณ์สำหรับ CNC ไม่ควรมองเฉพาะต้นทุนของอุปกรณ์ แต่ควรมองถึงผลต่อ Cycle Time, Tool Life, Machine Utilization และ Quality ตลอดกระบวนการผลิต
สรุป: เพิ่ม Productivity ไม่จำเป็นต้องเริ่มจากการเพิ่มเครื่องจักร
วิธีเพิ่ม Productivity ในโรงงาน CNC โดยไม่ต้องเพิ่มเครื่องจักร คือการดึง Capacity ที่สูญเสียไปกลับมาใช้ให้เกิดประโยชน์สูงสุด ตั้งแต่การลด Downtime และ Setup Time ปรับปรุง Cycle Time บริหาร Cutting Tool ลด Scrap และ Rework ไปจนถึงการปรับปรุง Production Scheduling และ Standard Work
หัวใจสำคัญคือการใช้ข้อมูลจริงจากหน้างาน เช่น OEE, Availability, Performance, Quality, Cycle Time, Downtime และ Tool Life เพื่อค้นหาว่าความสูญเสียเกิดขึ้นตรงไหน แล้วแก้ไขที่สาเหตุ
สำหรับโรงงาน CNC การเพิ่ม Productivity ที่ยั่งยืนจึงไม่ใช่การทำให้เครื่องจักรทำงานเร็วที่สุด แต่คือการทำให้ เครื่องหยุดน้อยลง ตั้งงานเร็วขึ้น ผลิตได้ตาม Cycle Time ใช้ Cutting Tool ได้เหมาะสม และได้ชิ้นงานที่ผ่านมาตรฐานตั้งแต่ครั้งแรก
เมื่อกระบวนการเหล่านี้ได้รับการปรับปรุงอย่างต่อเนื่อง โรงงานก็สามารถเพิ่มกำลังการผลิตจาก เครื่องจักรที่มีอยู่เดิม ได้ โดยไม่จำเป็นต้องเพิ่มจำนวนเครื่องจักรในทันที