
ดอกเอ็นมิลคาร์ไบด์ (Carbide End Mill) เป็นหนึ่งในเครื่องมือตัดที่มีความสำคัญในกระบวนการผลิตชิ้นส่วนโลหะ งานกัด CNC และงานแม่พิมพ์ เนื่องจากมีความแข็งสูง ทนต่อการสึกหรอ และสามารถรองรับงานกัดที่ต้องการความแม่นยำได้ดี อย่างไรก็ตาม แม้จะเป็นเครื่องมือตัดที่มีความทนทาน แต่เมื่อใช้งานไปเป็นระยะเวลาหนึ่ง คมตัดก็สามารถเกิดการสึกหรอ ทื่อ หรือบิ่นได้ตามสภาพการทำงาน
เมื่อดอกเอ็นมิลเริ่มหมดคม โรงงานส่วนใหญ่มักมีทางเลือก 2 วิธี คือเปลี่ยนซื้อดอกใหม่ หรือส่งดอกเก่าไปลับคม (Regrinding) เพื่อนำกลับมาใช้งานอีกครั้ง ซึ่งแต่ละวิธีมีต้นทุนและข้อจำกัดแตกต่างกัน
คำถามสำคัญคือ การลับดอกเอ็นมิลคาร์ไบด์ใหม่คุ้มค่ากว่าการซื้อใหม่หรือไม่? ดอกเอ็นมิลสามารถลับซ้ำได้กี่ครั้ง และดอกที่ผ่านการลับแล้วจะมีประสิทธิภาพเหมือนดอกใหม่หรือเปล่า?
บทความนี้จะอธิบายหลักการ Regrind Carbide End Mill วิธีสังเกตอาการดอกเอ็นมิลที่ควรลับคม เกณฑ์ประเมินว่าดอกแบบไหนยังนำกลับมาใช้ได้ พร้อมแนวทางคำนวณความคุ้มค่าระหว่างการลับคมกับการซื้อใหม่ เพื่อช่วยให้โรงงานอุตสาหกรรมบริหารต้นทุนเครื่องมือตัดได้อย่างมีประสิทธิภาพ รวมถึงแนะนำเครื่องลับเอ็นมิลและอุปกรณ์ที่เกี่ยวข้องจาก KULSUB
Regrind Carbide End Mill คืออะไร?
Regrind Carbide End Mill คือกระบวนการลับคมดอกเอ็นมิลคาร์ไบด์ที่ผ่านการใช้งานแล้ว โดยนำดอกกัดที่มีสภาพคมตัดสึกหรอมาผ่านกระบวนการเจียรแต่งคมใหม่ เพื่อคืนความสามารถในการตัดเฉือนและนำกลับมาใช้งานได้อีกครั้ง
กระบวนการนี้ใช้เครื่องเจียรและหินเจียรที่เหมาะสมกับวัสดุคาร์ไบด์ โดยต้องควบคุมองศาของคมตัด มุมคายเศษ (Rake Angle) มุมหลบ (Relief Angle) และความสมดุลของฟันกัดให้ถูกต้อง
การลับดอกเอ็นมิลไม่ได้หมายถึงการเจียรปลายดอกให้แหลมเพียงอย่างเดียว แต่ต้องรักษารูปทรงและตำแหน่งของคมตัดให้สัมพันธ์กัน เพื่อให้ดอกสามารถตัดเฉือนวัสดุได้อย่างมีประสิทธิภาพ
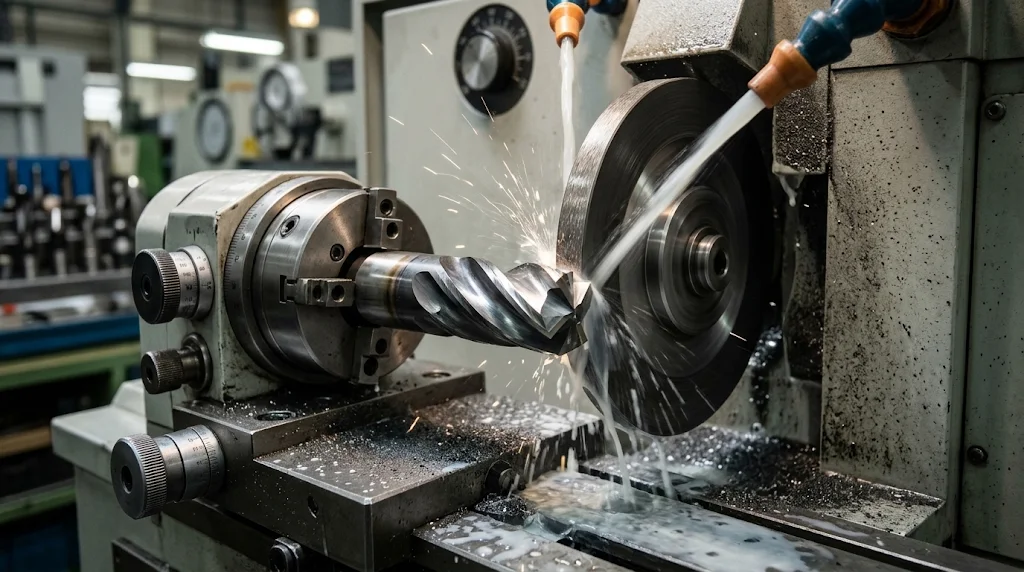
ประโยชน์ของการ Regrind Carbide End Mill
- ลดค่าใช้จ่ายในการซื้อดอกเอ็นมิลใหม่
- ยืดอายุการใช้งานของเครื่องมือตัด
- ลดปริมาณเครื่องมือตัดที่ต้องทิ้ง
- ช่วยบริหารสต๊อกเครื่องมือภายในโรงงาน
- ลดต้นทุนเครื่องมือตัดต่อชิ้นงานในกรณีที่การลับมีต้นทุนเหมาะสม
อย่างไรก็ตาม การลับคมจะเหมาะกับดอกที่ยังมีโครงสร้างสมบูรณ์และมีเนื้อวัสดุเหลือเพียงพอ ไม่ใช่ดอกเอ็นมิลทุกประเภทที่สามารถนำกลับมาลับได้อย่างคุ้มค่า
ดอกเอ็นมิลคาร์ไบด์ลับใหม่ได้กี่ครั้ง?
จำนวนครั้งที่สามารถลับดอกเอ็นมิลคาร์ไบด์ได้ไม่มีตัวเลขตายตัว เพราะขึ้นอยู่กับสภาพของดอกก่อนลับ ปริมาณเนื้อวัสดุที่ต้องเจียรออก ความยาวคมตัดเดิม และความลึกในการกัดที่ต้องการใช้งาน
โดยทั่วไป ดอกเอ็นมิลที่มีการสึกหรอไม่มากและได้รับการลับอย่างถูกวิธี อาจสามารถนำกลับมาใช้งานได้หลายรอบ แต่หากดอกมีความเสียหายมาก เช่น ปลายหักหรือคมบิ่นลึก ก็อาจต้องเจียรเนื้อวัสดุออกจำนวนมาก ทำให้เหลือความยาวใช้งานน้อยลง
ปัจจัยที่กำหนดจำนวนครั้งในการลับดอกเอ็นมิล
1. สภาพของคมตัดก่อนนำไปลับ
ดอกเอ็นมิลที่เริ่มทื่อจากการใช้งานตามปกติ มักมีโอกาสลับกลับมาใช้งานได้ดีกว่าดอกที่มีรอยบิ่นหรือเสียหายอย่างรุนแรง
หากตรวจพบความผิดปกติตั้งแต่ระยะแรก การลับอาจต้องกำจัดเนื้อวัสดุออกเพียงเล็กน้อย ช่วยรักษาความยาวของดอกไว้ได้มากกว่า
2. ความยาวคมตัด (Flute Length)
ความยาวคมตัดเป็นปัจจัยสำคัญที่กำหนดความสามารถในการกัดชิ้นงานหลังผ่านการลับ
หากเป็นดอกที่มีความยาวคมตัดมากและใช้กัดงานลึก การลับซ้ำหลายครั้งอาจทำให้ความยาวคมตัดไม่เพียงพอต่อการใช้งานเดิม
ในทางกลับกัน หากใช้กัดงานตื้นหรือกัดผิวหน้าเป็นหลัก ดอกที่ผ่านการลับและมีความยาวลดลงเล็กน้อยอาจยังสามารถนำกลับมาใช้งานได้
3. ปริมาณเนื้อคาร์ไบด์ที่เหลืออยู่
ทุกครั้งที่มีการลับคม จะมีการเจียรเนื้อวัสดุออกบางส่วน ดังนั้นควรตรวจสอบว่าดอกยังมีเนื้อวัสดุและความยาวเพียงพอสำหรับการลับครั้งต่อไปหรือไม่
4. รูปทรงและจำนวนฟันของดอกเอ็นมิล
ดอกเอ็นมิลมีหลายรูปแบบ เช่น 2 ฟัน 3 ฟัน 4 ฟัน ดอกหัวตัด ดอกหัวบอล และดอกหัวมน ซึ่งมีรูปทรงคมตัดแตกต่างกัน
การลับจึงต้องเลือกวิธีและอุปกรณ์ให้เหมาะกับโครงสร้างของดอกแต่ละประเภท เพื่อรักษารูปทรงและสมดุลของคมตัด
ข้อควรรู้: ไม่ควรกำหนดว่าดอกเอ็นมิลทุกดอกจะลับได้ 2–4 ครั้ง หรือจำนวนเท่ากันทั้งหมด ควรประเมินสภาพจริงและทดลองตรวจสอบคุณภาพหลังลับก่อนนำไปใช้กับงานผลิต
สัญญาณที่บอกว่าดอกเอ็นมิลควรนำไปลับคมใหม่
การเปลี่ยนดอกเอ็นมิลเร็วเกินไปอาจทำให้ต้นทุนเครื่องมือตัดสูงขึ้น แต่การฝืนใช้ดอกที่หมดสภาพก็อาจส่งผลเสียต่อคุณภาพชิ้นงานและเครื่องจักรได้เช่นกัน
การสังเกตอาการของดอกเอ็นมิลจึงเป็นวิธีหนึ่งที่ช่วยให้โรงงานวางแผนการลับคมได้อย่างเหมาะสม
1. คมตัดเริ่มทื่อ (Cutting Edge Wear)
เมื่อใช้งานไปเรื่อย ๆ คมตัดของดอกเอ็นมิลจะเกิดการสึกหรอ ทำให้ความสามารถในการตัดเฉือนลดลง
อาการที่สังเกตได้ ได้แก่
- ใช้เวลาในการกัดชิ้นงานนานขึ้น
- เกิดความร้อนบริเวณจุดตัดมากขึ้น
- ผิวชิ้นงานเริ่มไม่เรียบเหมือนเดิม
- ต้องใช้แรงตัดมากขึ้นในสภาวะการทำงานเดิม
หากพบอาการดังกล่าว ควรหยุดตรวจสอบคมตัดและประเมินว่ายังสามารถลับกลับมาใช้งานได้หรือไม่
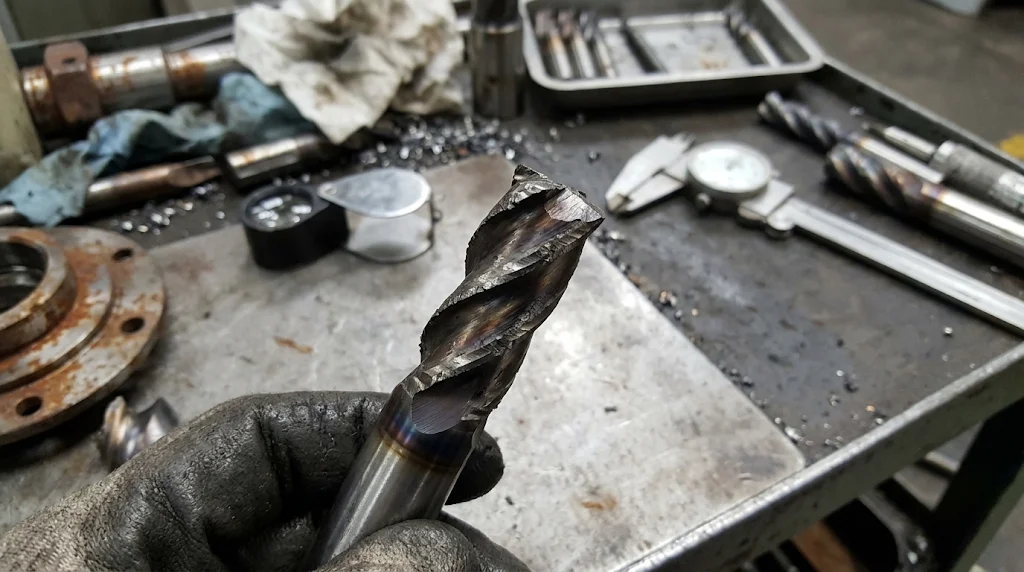
2. ผิวชิ้นงานเริ่มหยาบหรือเกิดรอย (Poor Surface Finish)
ดอกเอ็นมิลที่คมตัดเริ่มสึกหรออาจทำให้เกิดรอยบนพื้นผิวชิ้นงาน ส่งผลให้คุณภาพผิวสำเร็จลดลง
อย่างไรก็ตาม ผิวงานหยาบไม่ได้เกิดจากดอกทื่อเพียงอย่างเดียว อาจเกิดจากการสั่นสะเทือนของเครื่องจักร การจับยึดไม่แน่น หรือการตั้งค่า Feed Rate และ Spindle Speed ไม่เหมาะสมด้วย
3. เกิดครีบที่ขอบชิ้นงาน (Burr Formation)
หากคมตัดไม่สามารถตัดวัสดุได้อย่างมีประสิทธิภาพ อาจทำให้เกิดครีบหรือเศษวัสดุที่ขอบชิ้นงานมากขึ้น โดยเฉพาะบริเวณขอบร่องและขอบชิ้นงานที่ผ่านการกัด
ควรตรวจสอบคมตัดร่วมกับเงื่อนไขการกัดก่อนตัดสินใจนำดอกไปลับ
4. ดอกเอ็นมิลมีรอยสึกหรอหรือบิ่น
รอยสึกหรอบริเวณคมตัดสามารถประเมินได้ด้วยแว่นขยายหรือกล้องตรวจสอบเครื่องมือตัด
หากพบเพียงการสึกหรอเล็กน้อย อาจสามารถลับคมได้ แต่หากมีรอยบิ่นลึกหรือความเสียหายบริเวณคอและก้านดอก ต้องตรวจสอบอย่างละเอียดก่อนนำกลับมาใช้งาน
5. เกิดเสียงและแรงสั่นสะเทือนผิดปกติ
เสียงกัดที่เปลี่ยนไปหรือการสั่นสะเทือนที่เพิ่มขึ้นอาจเป็นสัญญาณว่าดอกเอ็นมิลเริ่มมีปัญหา
ควรตรวจสอบทั้งสภาพดอกกัด การจับยึดทูลส์ ระยะยื่นของดอก และ Runout ของระบบจับยึด เพื่อหาสาเหตุที่แท้จริง
ดอกเอ็นมิลแบบไหนลับใหม่ได้ และแบบไหนควรเปลี่ยน?
ก่อนนำดอกเอ็นมิลไปลับคม ควรประเมินสภาพของดอกก่อนทุกครั้ง เพราะดอกที่เสียหายมากอาจไม่คุ้มค่ากับการลับ หรือมีความเสี่ยงต่อการแตกหักระหว่างใช้งาน
| สภาพดอกเอ็นมิล | แนวทางที่แนะนำ |
|---|---|
| คมตัดเริ่มทื่อ แต่ไม่มีรอยบิ่น | เหมาะสำหรับประเมินเพื่อนำไปลับ |
| มีการสึกหรอเล็กน้อย | สามารถพิจารณาลับใหม่ได้ |
| ปลายดอกสึก แต่โครงสร้างยังสมบูรณ์ | ตรวจสอบว่าสามารถเจียรปรับปลายได้หรือไม่ |
| คมตัดบิ่นเล็กน้อย | ต้องประเมินปริมาณเนื้อที่ต้องเจียรออก |
| ดอกหักหรือมีรอยร้าวบริเวณคอ | ควรเปลี่ยนใหม่ ไม่ควรนำกลับมาใช้งาน |
| ก้านดอกคดหรือเสียรูป | ควรเปลี่ยนใหม่ |
| มีรอยบิ่นลึกหลายตำแหน่ง | โดยทั่วไปไม่คุ้มค่าต่อการลับ |
หลักการสำคัญ: ดอกเอ็นมิลที่นำกลับมาใช้ควรผ่านการตรวจสอบทั้งความสมบูรณ์ของโครงสร้าง รูปทรงคมตัด ขนาดเส้นผ่านศูนย์กลาง และความสมดุลของฟันกัด หากไม่สามารถรับประกันความปลอดภัยและคุณภาพงานได้ ควรเปลี่ยนดอกใหม่
ลับดอกเอ็นมิลเอง ส่งร้านลับ หรือซื้อใหม่ แบบไหนคุ้มกว่ากัน?
การตัดสินใจว่าจะลับดอกเอ็นมิลเอง ส่งร้านลับ หรือซื้อใหม่ ควรพิจารณาทั้งต้นทุนโดยตรงและต้นทุนแฝงที่เกิดขึ้นในกระบวนการผลิต
1. ซื้อดอกเอ็นมิลใหม่ (Buy New)
เป็นวิธีที่ง่ายที่สุด โดยไม่ต้องเสียเวลาและค่าใช้จ่ายในการลับคม
ข้อดี
- ได้ดอกเอ็นมิลใหม่ที่ยังไม่ผ่านการใช้งาน
- ไม่ต้องเสียเวลาจัดการกระบวนการลับคม
- สามารถเลือกขนาดและรูปแบบให้ตรงกับงานได้
- เหมาะกับงานที่ต้องการความแม่นยำสูงหรือดอกเก่าเสียหายมาก
ข้อจำกัด
- มีต้นทุนซื้อเครื่องมือตัดใหม่ทุกครั้ง
- ดอกที่ยังมีเนื้อคาร์ไบด์เหลืออยู่ถูกทิ้งไปโดยไม่ได้ใช้ประโยชน์ต่อ
- หากมีการใช้ดอกเอ็นมิลจำนวนมาก ต้นทุนรวมอาจสูงขึ้นอย่างต่อเนื่อง
2. ส่งร้านหรือผู้ให้บริการลับคม (Outsourcing Regrinding)
เป็นการนำดอกเอ็นมิลที่ผ่านการใช้งานไปให้ผู้เชี่ยวชาญลับคมด้วยเครื่องเจียรเฉพาะทาง
ข้อดี
- ไม่ต้องลงทุนซื้อเครื่องลับคมเอง
- ได้รับการดูแลจากผู้ที่มีความชำนาญ
- เหมาะกับโรงงานที่มีจำนวนดอกต้องลับไม่มาก
- สามารถส่งลับตามปริมาณงานได้
ข้อจำกัด
- มีค่าบริการลับคมและค่าขนส่ง
- ต้องใช้เวลารอรับดอกกลับ
- คุณภาพขึ้นอยู่กับมาตรฐานและความสามารถของผู้ให้บริการ
- ต้องมีดอกสำรองระหว่างรอรับดอกที่ส่งลับ
3. ลับเองภายในโรงงาน (In-house Regrinding)
เป็นการลงทุนเครื่องลับเอ็นมิลเพื่อให้โรงงานสามารถลับคมเครื่องมือตัดเองได้ โดยไม่จำเป็นต้องส่งออกไปยังผู้ให้บริการภายนอกทุกครั้ง
ข้อดี
- ลดระยะเวลารอคอยจากการส่งเครื่องมือออกไปลับ
- สามารถวางแผนการลับคมตามตารางการผลิตได้
- ลดค่าใช้จ่ายในการส่งลับเมื่อมีปริมาณงานมาก
- ช่วยให้โรงงานบริหารจัดการเครื่องมือตัดได้ด้วยตนเอง
ข้อจำกัด
- มีต้นทุนลงทุนเครื่องจักรเริ่มต้น
- ต้องมีผู้รับผิดชอบและเรียนรู้วิธีใช้งาน
- ต้องจัดเตรียมอุปกรณ์ลับคมและบำรุงรักษาเครื่อง
- ต้องตรวจสอบคุณภาพดอกหลังลับทุกครั้ง
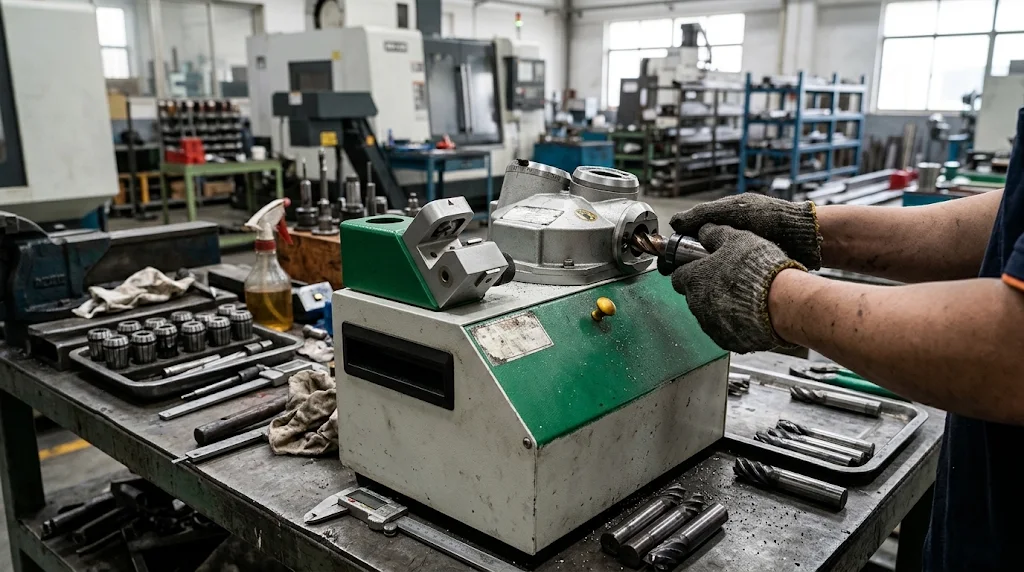
ตารางเปรียบเทียบการลับดอกเอ็นมิลกับการซื้อใหม่
| ปัจจัย | ซื้อใหม่ | ส่งร้านลับ | ลับเองในโรงงาน |
|---|---|---|---|
| ต้นทุนเริ่มต้น | ต่ำถึงปานกลางต่อดอก | ไม่ต้องลงทุนเครื่อง | สูงกว่า |
| ค่าใช้จ่ายต่อรอบ | ราคาดอกใหม่ | ค่าบริการลับ | ค่าไฟและวัสดุสิ้นเปลือง |
| ระยะเวลารอ | ขึ้นกับการจัดส่งสินค้า | ขึ้นกับผู้ให้บริการ | ควบคุมเวลาเองได้ |
| ความชำนาญ | ไม่ต้องลับเอง | ผู้ให้บริการรับผิดชอบ | ต้องมีผู้ใช้งานที่ผ่านการฝึก |
| เหมาะกับ | งานที่ต้องการดอกใหม่ | งานลับจำนวนไม่มาก | งานลับต่อเนื่องและมีปริมาณมาก |
สรุป: หากโรงงานมีดอกเอ็นมิลที่ต้องลับเพียงไม่กี่ดอก การส่งร้านลับอาจคุ้มค่ากว่า แต่หากมีปริมาณการใช้เครื่องมือตัดสูงและต้องลับซ้ำเป็นประจำ การลงทุนเครื่องลับเอ็นมิลอาจช่วยลดต้นทุนในระยะยาวได้
วิธีคำนวณว่าการลับดอกเอ็นมิลคุ้มค่าหรือไม่?
การประเมินความคุ้มค่าควรใช้ต้นทุนจริงของโรงงาน ไม่ควรตัดสินจากราคาค่าลับเพียงอย่างเดียว
ตัวเลขที่ควรนำมาเปรียบเทียบประกอบด้วย
- ราคาซื้อดอกเอ็นมิลใหม่ต่อดอก
- จำนวนดอกที่ต้องเปลี่ยนในแต่ละเดือน
- ค่าบริการลับคมต่อดอก
- ค่าใช้จ่ายในการขนส่ง
- ค่าไฟฟ้าและวัสดุสิ้นเปลืองหากลับเอง
- ค่าแรงผู้ปฏิบัติงาน
- อายุการใช้งานหลังลับและจำนวนรอบที่สามารถนำกลับมาใช้ได้จริง
ตัวอย่างการคำนวณต้นทุน
สมมติโรงงานแห่งหนึ่งมีการใช้ดอกเอ็นมิลคาร์ไบด์ขนาดเดียวกันจำนวน 30 ดอกต่อเดือน โดยมีข้อมูลต้นทุนดังนี้
- ราคาดอกเอ็นมิลใหม่ 500 บาท/ดอก
- ค่าบริการลับคม 150 บาท/ดอก
- ค่าใช้จ่ายเพิ่มเติมในการส่งลับ 500 บาท/เดือน
กรณีที่ 1: ซื้อดอกใหม่ทั้งหมด // 30 × 500 = 15,000 บาท/เดือน
กรณีที่ 2: ส่งลับคมทั้งหมด // (30 × 150) + 500 = 5,000 บาท/เดือน
ผลต่างต้นทุน // 15,000 – 5,000 = 10,000 บาท/เดือน
จากตัวอย่างนี้ การส่งลับคมช่วยลดค่าใช้จ่ายได้ 10,000 บาทต่อเดือน หรือ 120,000 บาทต่อปี เมื่อเทียบกับการซื้อดอกใหม่ทั้งหมด
หมายเหตุ: ตัวเลขเป็นเพียงตัวอย่างสมมติ โดยสมมติว่าดอกทั้ง 30 ดอกยังอยู่ในสภาพที่ลับได้ และหลังลับมีประสิทธิภาพเพียงพอต่อการใช้งานตามที่ต้องการ ยังไม่รวมค่าใช้จ่ายจากการเปลี่ยนทูลส์ เวลาหยุดเครื่อง และความแตกต่างของอายุการใช้งานหลังลับ
สูตรคำนวณจุดคุ้มทุนของเครื่องลับเอ็นมิล
หากโรงงานต้องการลงทุนซื้อเครื่องลับเอ็นมิลเพื่อใช้งานเอง สามารถใช้สูตรต่อไปนี้เป็นแนวทางประเมิน
จุดคุ้มทุน (เดือน) =
ราคาซื้อเครื่องลับ ÷ เงินที่ประหยัดได้ต่อเดือนหลังหักค่าใช้จ่ายการลับเอง
ตัวอย่างเช่น
- ราคาเครื่องลับเอ็นมิล 30,000 บาท
- ประหยัดค่าใช้จ่ายสุทธิได้ 5,000 บาท/เดือน
30,000 ÷ 5,000 = 6 เดือน
หมายความว่าโรงงานอาจใช้เวลาประมาณ 6 เดือนในการคืนทุนจากการลงทุนเครื่องลับ โดยตัวเลขจริงต้องคำนวณจากราคาซื้อเครื่อง ค่าแรง ค่าไฟ อุปกรณ์สิ้นเปลือง และจำนวนดอกที่ลับได้จริง
ลับดอกเอ็นมิลคาร์ไบด์อย่างไรให้ได้คุณภาพ?
การลับดอกเอ็นมิลคาร์ไบด์ต้องอาศัยความแม่นยำ เนื่องจากคาร์ไบด์เป็นวัสดุที่มีความแข็งสูงแต่มีความเปราะเมื่อได้รับแรงกระแทกหรือแรงดัดงอ
การลับที่ไม่ถูกต้องอาจทำให้เกิดรอยบิ่น คมตัดไม่สมดุล หรือมุมคมตัดเปลี่ยนแปลง ส่งผลต่อประสิทธิภาพการกัดหลังนำกลับมาใช้งาน
1. เลือกหินเจียรให้เหมาะกับวัสดุคาร์ไบด์
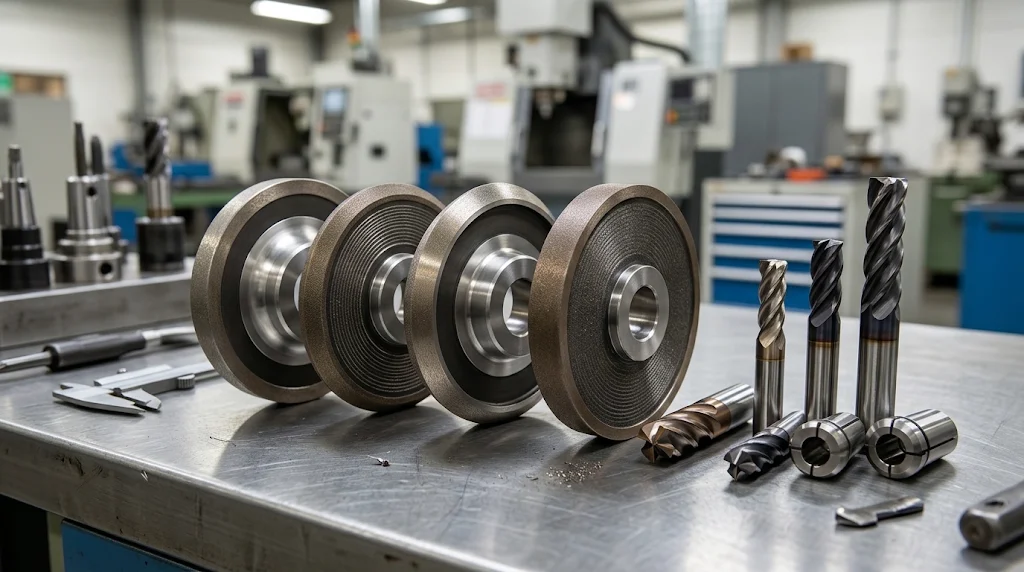
การลับ Solid Carbide End Mill นิยมใช้หินเจียรเพชร (Diamond Grinding Wheel) หรือหินที่ออกแบบมาสำหรับการเจียรคาร์ไบด์โดยเฉพาะ เช่น หินเพชรชนิด SDC
การเลือกหินเจียรต้องพิจารณาขนาด ความละเอียด และลักษณะงานที่ต้องการลับ เพื่อให้สามารถเจียรเนื้อคาร์ไบด์ได้อย่างเหมาะสม
2. ควบคุมองศาของคมตัด
การรักษาองศาของคมตัดเป็นหัวใจสำคัญของการ Regrinding โดยต้องควบคุมมุมคายเศษและมุมหลบให้เหมาะสมกับรูปทรงของดอกเอ็นมิล
หากมุมเปลี่ยนไปมาก อาจส่งผลให้แรงตัดเพิ่มขึ้น เกิดความร้อน หรือทำให้คมตัดเสียหายเร็วกว่าเดิม
3. รักษาความสูงของฟันกัดให้เท่ากัน
ดอกเอ็นมิลแบบหลายฟันต้องรักษาความสูงของคมตัดแต่ละฟันให้ใกล้เคียงกัน เพื่อให้ฟันกัดกระจายแรงตัดได้อย่างเหมาะสม
หากฟันหนึ่งสูงกว่าอีกฟันมาก อาจทำให้ฟันดังกล่าวรับภาระมากเกินไป เกิดการสั่นสะเทือนและสึกหรอเร็วกว่าปกติ
4. ตรวจสอบขนาดดอกหลังลับ
หลังผ่านการเจียร ควรตรวจสอบขนาดเส้นผ่านศูนย์กลาง ความยาวคมตัด และรูปทรงปลายดอก
หากนำไปใช้กับงานที่ต้องการความแม่นยำของขนาดร่องกัด ควรตรวจวัดเส้นผ่านศูนย์กลางจริงและปรับค่า Tool Offset ในโปรแกรม CNC ให้เหมาะสม
5. ตรวจสอบคุณภาพก่อนนำกลับไปกัดชิ้นงาน
หลังลับควรตรวจสอบรอยบิ่น ความสมดุลของฟันกัด และความสมบูรณ์ของคมตัด พร้อมทดลองกัดชิ้นงานตัวอย่างก่อนนำไปใช้กับงานผลิตจริง
การทดสอบนี้ช่วยให้มั่นใจว่าดอกเอ็นมิลที่ผ่านการลับยังสามารถทำงานได้ตามข้อกำหนด
การลับดอกเอ็นมิลมีผลต่อสารเคลือบผิวหรือไม่?
ดอกเอ็นมิลคาร์ไบด์บางประเภทมีการเคลือบผิว (Coating) เช่น TiN, TiAlN หรือ AlTiN เพื่อช่วยเพิ่มความทนทานต่อการสึกหรอและความร้อน
เมื่อผ่านกระบวนการลับคม ชั้นสารเคลือบบริเวณที่ถูกเจียรออกจะไม่กลับมาเหมือนเดิมโดยอัตโนมัติ
สิ่งที่ควรพิจารณามีดังนี้
1. สารเคลือบอาจถูกกำจัดออกบริเวณที่ลับ
หากมีการเจียรบริเวณคมตัดหรือผิวหน้าที่เคลือบไว้ ชั้น Coating บริเวณนั้นอาจถูกกำจัดออก ทำให้คุณสมบัติการทนความร้อนและการสึกหรอเปลี่ยนไป
2. ประสิทธิภาพหลังลับอาจแตกต่างจากดอกใหม่
แม้จะสามารถคืนความคมของคมตัดได้ แต่คุณสมบัติด้านสารเคลือบและรูปทรงของดอกอาจไม่เหมือนเดิมทั้งหมด
3. อาจต้องเคลือบผิวใหม่
สำหรับงานที่ต้องการคุณสมบัติของสารเคลือบอย่างเต็มประสิทธิภาพ อาจพิจารณาการเคลือบผิวใหม่หลังผ่านกระบวนการลับ โดยต้องประเมินความคุ้มค่าของต้นทุนเพิ่มเติม
ดังนั้น หากเป็นดอกเอ็นมิลที่มีสารเคลือบพิเศษ ควรตรวจสอบกับผู้ให้บริการลับคมก่อนว่าเหมาะกับการลับและสามารถเคลือบใหม่ได้หรือไม่
แนะนำเครื่องลับเอ็นมิลและอุปกรณ์ลับคมจาก KULSUB
สำหรับโรงงานที่ต้องการบริหารต้นทุนเครื่องมือตัดและยืดอายุการใช้งานของดอกเอ็นมิล การมีเครื่องลับคมที่เหมาะสมเป็นอีกหนึ่งทางเลือกในการจัดการเครื่องมือภายในโรงงาน
KULSUB บริษัท กุลทรัพย์ อินเตอร์ เทรดดิ้ง จำกัด เป็นผู้นำเข้าและจำหน่ายเครื่องมือช่าง อุปกรณ์งานกลึง CNC และเครื่องมืออุตสาหกรรม โดยมีสินค้าที่เกี่ยวข้องกับการลับดอกเอ็นมิลและการตัดเฉือน ดังนี้
1. เครื่องลับดอกเอ็นมิล EM-CNT (End Mill Grinder)
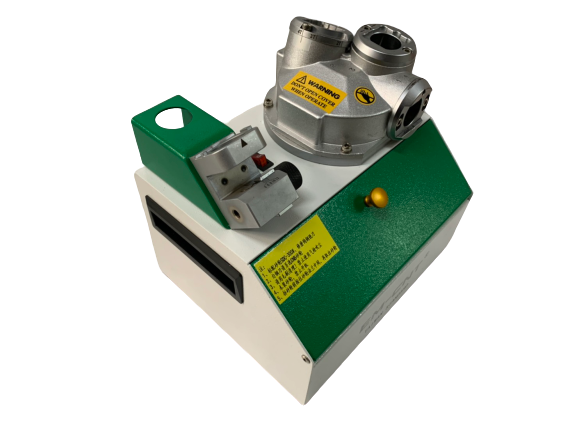
เครื่องลับดอกเอ็นมิล EM-CNT เป็นเครื่องมือสำหรับลับคมดอกเอ็นมิล ช่วยให้โรงงานสามารถจัดการกระบวนการลับคมภายในได้สะดวกขึ้น โดยไม่จำเป็นต้องส่งดอกออกไปลับภายนอกทุกครั้ง
ข้อมูลผลิตภัณฑ์
- รองรับการลับดอกเอ็นมิลขนาด 4–13 มม.
- พร้อมหินลับขนาด 4–5 มม. จำนวน 1 ชิ้น
- พร้อมหินลับขนาด 6–13 มม. จำนวน 1 ชิ้น
- มาพร้อมลูก Collet จำนวน 10 ลูก
- รับประกัน 6 เดือน ไม่รวมอะไหล่สิ้นเปลือง
เหมาะสำหรับโรงงานและช่างที่ต้องการเครื่องลับเอ็นมิลสำหรับรองรับการดูแลเครื่องมือตัดภายในขอบเขตขนาดที่เครื่องรองรับ
2. หินลับเอ็นมิลคาร์ไบด์ 6–13 HP (Diamond Grinding Wheel)
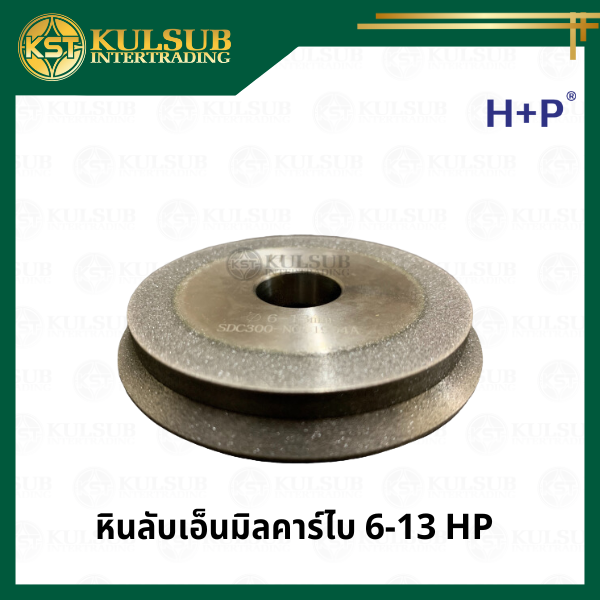
หินลับเอ็นมิลเป็นอุปกรณ์สำคัญที่ใช้ร่วมกับเครื่องลับคม เพื่อเจียรแต่งคมตัดของดอกเอ็นมิลให้กลับมาพร้อมใช้งาน
KULSUB มีหินลับเอ็นมิลคาร์ไบด์ 6–13 HP โดยมีรายละเอียดดังนี้
- ยี่ห้อ HP
- วัสดุหินลับ SDC
- ความละเอียด 300
- รองรับการลับเอ็นมิลคาร์ไบด์ขนาด 6–13 มม.
ควรเลือกขนาดหินให้เหมาะสมกับเครื่องลับและชนิดของดอกเอ็นมิลก่อนใช้งาน ดูรายละเอียดสินค้า: https://kulsub.com/product/หินลับเอ็นมิลคาร์ไบ-6-13-hp/
3. ดอกเอ็นมิลคาร์ไบด์ (Carbide End Mill)
นอกจากอุปกรณ์ลับคมแล้ว KULSUB ยังมีดอกเอ็นมิลคาร์ไบด์หลายรูปแบบสำหรับรองรับงานกัดโลหะและงาน CNC เช่น
- เอ็นมิลคาร์ไบด์ 2 ฟัน สำหรับงานกัดตามลักษณะการใช้งานและวัสดุที่เหมาะสม
- เอ็นมิลคาร์ไบด์ 4 ฟัน สำหรับงานกัดข้างและงานเก็บผิว
- เอ็นมิลหัวบอล (Ball Nose End Mill) สำหรับงานกัดผิวโค้งและงานขึ้นรูป
- เอ็นมิลหัวตัด (Flat End Mill) สำหรับงานกัดพื้นผิวและกัดร่อง
- เอ็นมิลรุ่นยาว สำหรับงานที่ต้องการระยะเข้าถึงชิ้นงานมากขึ้น
การเลือกดอกเอ็นมิลให้เหมาะกับวัสดุชิ้นงานและลักษณะการกัด จะช่วยให้เครื่องมือตัดทำงานได้เต็มประสิทธิภาพและช่วยควบคุมต้นทุนต่อชิ้นงานได้ดีขึ้น เลือกชมสินค้าเพิ่มเติมได้ที่ https://kulsub.com/
คำถามที่พบบ่อยเกี่ยวกับการลับดอกเอ็นมิลคาร์ไบด์ (FAQ)
ดอกเอ็นมิลคาร์ไบด์สามารถลับใหม่ได้กี่ครั้ง?
ไม่มีจำนวนครั้งที่แน่นอน ขึ้นอยู่กับสภาพคมตัด ปริมาณเนื้อวัสดุที่ต้องเจียรออก และความยาวคมตัดที่เหลืออยู่ ดอกที่เริ่มทื่อแต่ไม่มีความเสียหายรุนแรงมักมีโอกาสนำกลับมาลับได้มากกว่าดอกที่บิ่นหรือหัก
ดอกเอ็นมิลที่ผ่านการลับแล้วใช้งานได้เหมือนดอกใหม่หรือไม่?
หากลับด้วยเครื่องมือที่เหมาะสมและควบคุมองศาคัตเตอร์ได้ถูกต้อง ดอกที่ผ่านการลับสามารถกลับมาตัดเฉือนได้อย่างมีประสิทธิภาพ แต่ไม่จำเป็นต้องมีคุณสมบัติเหมือนดอกใหม่ทั้งหมด โดยเฉพาะเรื่องสารเคลือบผิว ขนาด และความยาวคมตัด
ดอกเอ็นมิลคาร์ไบด์ที่เคลือบผิวสามารถลับได้หรือไม่?
สามารถพิจารณาลับได้ แต่บริเวณที่ผ่านการเจียรอาจสูญเสียชั้นสารเคลือบเดิม หากต้องการคุณสมบัติการทนความร้อนและการสึกหรอในระดับเดิม อาจต้องพิจารณาการเคลือบผิวใหม่ด้วย
ดอกเอ็นมิลแบบไหนไม่ควรนำไปลับใหม่?
ดอกที่มีรอยร้าวบริเวณคอหรือก้าน ดอกคดงอ หรือมีความเสียหายรุนแรงจนไม่สามารถรักษาโครงสร้างและความสมดุลของคมตัดได้ ควรเปลี่ยนใหม่เพื่อความปลอดภัยในการทำงาน
การลับดอกเอ็นมิลเองในโรงงานคุ้มค่าหรือไม่?
เหมาะกับโรงงานที่มีดอกเอ็นมิลต้องลับจำนวนมากและใช้งานเป็นประจำ โดยควรเปรียบเทียบต้นทุนเครื่องลับ ค่าไฟ ค่าแรง และวัสดุสิ้นเปลืองกับค่าบริการส่งลับภายนอกก่อนลงทุน
เครื่องลับเอ็นมิล EM-CNT ของ KULSUB รองรับดอกขนาดเท่าไร?
เครื่องลับเอ็นมิล EM-CNT ของ KULSUB รองรับการลับดอกเอ็นมิลขนาด 4–13 มม. พร้อมหินลับ 2 ขนาดและลูก Collet จำนวน 10 ลูก โดยมีการรับประกัน 6 เดือน ไม่รวมอะไหล่สิ้นเปลือง
การลับดอกเอ็นมิลจำเป็นต้องใช้หินเพชรหรือไม่?
การลับดอกเอ็นมิลคาร์ไบด์นิยมใช้หินเพชรหรือหินเจียรที่ออกแบบมาสำหรับคาร์ไบด์โดยเฉพาะ เช่น หิน SDC เนื่องจากคาร์ไบด์มีความแข็งสูง จึงต้องเลือกวัสดุหินลับให้เหมาะสมกับเครื่องมือและลักษณะการเจียร
สรุป: Regrind Carbide End Mill ทางเลือกในการลดต้นทุนเครื่องมือตัดของโรงงาน
การลับดอกเอ็นมิลคาร์ไบด์ใหม่เป็นอีกหนึ่งแนวทางที่ช่วยลดต้นทุนเครื่องมือตัดและยืดอายุการใช้งานของดอกกัดได้ โดยเฉพาะโรงงานที่มีการใช้ดอกเอ็นมิลจำนวนมากและมีเครื่องมือที่ยังอยู่ในสภาพเหมาะสมต่อการลับ
อย่างไรก็ตาม การลับคมจะคุ้มค่าหรือไม่ขึ้นอยู่กับสภาพของดอก จำนวนครั้งที่สามารถลับได้ คุณภาพหลังลับ และต้นทุนที่เกิดขึ้นในแต่ละรอบ โรงงานจึงควรตรวจสอบสภาพดอกเอ็นมิลอย่างสม่ำเสมอ และเปรียบเทียบต้นทุนระหว่างการซื้อใหม่ การส่งลับ และการลงทุนเครื่องลับภายในโรงงาน
สำหรับผู้ประกอบการที่กำลังมองหาเครื่องลับเอ็นมิล หินลับคาร์ไบด์ และดอกเอ็นมิลสำหรับงาน CNC สามารถเลือกชมสินค้าได้ที่ KULSUB ผู้นำเข้าและจำหน่ายเครื่องมือช่างและอุปกรณ์อุตสาหกรรม พร้อมสินค้าสำหรับรองรับงานกัด งานกลึง และกระบวนการผลิตในโรงงาน
เว็บไซต์: https://kulsub.com/
Line Official: @kulsub
โทรศัพท์: 092-252-7567 / 063-148-9962