
การกัดชิ้นงาน (Milling) เป็นกระบวนการตัดเฉือนโลหะที่มีความสำคัญในอุตสาหกรรมการผลิต โดยเฉพาะงาน CNC Machining ที่ต้องการความแม่นยำของขนาด คุณภาพผิวงาน และประสิทธิภาพในการผลิต อย่างไรก็ตาม นอกจากการเลือกดอกกัด (Milling Cutter) ให้เหมาะกับวัสดุแล้ว ทิศทางการกัดก็เป็นอีกปัจจัยที่ส่งผลต่อคุณภาพของชิ้นงานโดยตรง
ในการทำงานกัดโลหะ มีเทคนิคหลัก 2 รูปแบบ ได้แก่ Climb Milling (การกัดตาม) และ Conventional Milling (การกัดทวน) ซึ่งมีความแตกต่างกันในเรื่องทิศทางการหมุนของคมตัดเมื่อเทียบกับทิศทางการเคลื่อนที่ของชิ้นงาน รวมถึงลักษณะการเกิดเศษโลหะ แรงตัด ความร้อน และคุณภาพพื้นผิวหลังการกัด
บทความนี้จะพาไปทำความเข้าใจความแตกต่างระหว่างการกัดตามและการกัดทวน พร้อมข้อดี ข้อจำกัด และแนวทางเลือกใช้ให้เหมาะกับเครื่อง CNC วัสดุชิ้นงาน และลักษณะงานผลิต เพื่อช่วยให้การทำงานกัดมีประสิทธิภาพมากขึ้น
Climb Milling และ Conventional Milling คืออะไร?
Climb Milling และ Conventional Milling เป็นวิธีการกัดชิ้นงานที่แตกต่างกันตามความสัมพันธ์ระหว่างทิศทางการหมุนของคมตัด (Cutter Rotation) และทิศทางการเคลื่อนที่ของดอกกัดหรือชิ้นงาน (Feed Direction)
แม้ทั้งสองวิธีจะใช้เครื่องกัดและดอกกัดประเภทเดียวกันได้ แต่ลักษณะการสัมผัสของคมตัดกับวัสดุจะแตกต่างกัน ส่งผลต่อแรงตัด การสึกหรอของเครื่องมือตัด และคุณภาพผิวสำเร็จ
1. Climb Milling (การกัดตาม)
Climb Milling หรือ Down Milling คือกระบวนการกัดที่ทิศทางการเคลื่อนที่ของคมตัด ณ จุดสัมผัสกับชิ้นงานไปในทิศทางเดียวกับการป้อนงาน (Feed Direction)
ลักษณะสำคัญคือ คมตัดจะเริ่มตัดเนื้อวัสดุด้วยความหนาของเศษโลหะ (Chip Thickness) ที่มากที่สุด จากนั้นความหนาจะค่อย ๆ ลดลงจนคมตัดหลุดออกจากชิ้นงาน
ข้อดีของ Climb Milling
- ให้พื้นผิวชิ้นงานเรียบและมีโอกาสเกิดครีบ (Burr) น้อยกว่าในเงื่อนไขการตัดที่เหมาะสม
- ลดการเสียดสีระหว่างคมตัดกับพื้นผิวชิ้นงานในช่วงเริ่มต้น
- ช่วยลดความร้อนที่เกิดจากการเสียดสีบริเวณคมตัด
- มีโอกาสช่วยยืดอายุการใช้งานของดอกกัด
- เหมาะกับงานกัด CNC ที่ต้องการความแม่นยำและคุณภาพผิวสำเร็จ
ข้อควรระวัง
Climb Milling จะสร้างแรงตัดที่มีแนวโน้มดึงชิ้นงานหรือโต๊ะเครื่องจักรไปตามทิศทางป้อนงาน หากเครื่องกัดมีระยะคลอนของระบบขับเคลื่อน (Backlash) มาก อาจทำให้การป้อนงานไม่สม่ำเสมอ เกิดแรงกระชาก และส่งผลให้ดอกกัดเสียหายได้
ดังนั้น วิธีนี้จึงเหมาะกับเครื่อง CNC ที่มีระบบขับเคลื่อนและการจับยึดชิ้นงานที่มีความมั่นคง
2. Conventional Milling (การกัดทวน)
Conventional Milling หรือ Up Milling คือกระบวนการกัดที่ทิศทางการเคลื่อนที่ของคมตัด ณ จุดสัมผัสกับชิ้นงานสวนทางกับทิศทางการป้อนงาน
ลักษณะการตัดจะเริ่มจากความหนาของเศษโลหะที่เกือบเป็นศูนย์ แล้วค่อย ๆ เพิ่มขึ้นจนถึงความหนาสูงสุดก่อนที่คมตัดจะหลุดออกจากชิ้นงาน
ในช่วงเริ่มต้น คมตัดอาจเกิดการเสียดสีหรือไถไปบนพื้นผิววัสดุก่อนที่จะเริ่มตัดเนื้อโลหะ ส่งผลให้เกิดความร้อนและการสึกหรอของคมตัดได้
ข้อดีของ Conventional Milling
- เหมาะกับเครื่องกัดแบบ Manual ที่มีระยะคลอนในระบบขับเคลื่อน
- ลดแนวโน้มที่แรงตัดจะดึงโต๊ะเครื่องจักรไปตามทิศทางป้อนงาน
- สามารถใช้กับงานกัดผิวหล่อหรือผิวที่มีชั้นออกไซด์ได้ในบางกรณี
- เป็นทางเลือกสำหรับงานที่เครื่องจักรยังไม่เหมาะกับการกัดตาม
ข้อควรระวัง
เนื่องจากคมตัดเริ่มต้นจากเศษโลหะที่บางมาก จึงมีโอกาสเกิดการเสียดสีบริเวณผิวชิ้นงาน ทำให้เกิดความร้อน ผิวงานมีรอย และคมตัดสึกหรอเร็วขึ้น โดยเฉพาะเมื่อเลือกความเร็วรอบหรืออัตราป้อนงานไม่เหมาะสม
เปรียบเทียบ Climb Milling vs Conventional Milling ต่างกันอย่างไร?
แม้ว่าการกัดทั้งสองรูปแบบจะสามารถใช้ในการตัดเฉือนโลหะได้เหมือนกัน แต่มีคุณสมบัติและข้อจำกัดที่แตกต่างกัน ดังตารางต่อไปนี้
| หัวข้อเปรียบเทียบ | Climb Milling | Conventional Milling |
|---|---|---|
| ชื่อเรียก | การกัดตาม | การกัดทวน |
| ทิศทางคมตัด | ไปทางเดียวกับ Feed | สวนทางกับ Feed |
| ความหนาเศษโลหะ | หนาไปบาง | บางไปหนา |
| การเสียดสี | โดยทั่วไปน้อยกว่า | มีโอกาสเสียดสีช่วงเริ่มต้นมากกว่า |
| คุณภาพผิวงาน | มักเรียบกว่า | อาจเกิดรอยเสียดสีมากกว่า |
| การเกิดครีบ | โดยทั่วไปน้อยกว่า | อาจเกิดครีบมากกว่า |
| แรงตัด | มีแนวโน้มกดชิ้นงานลง | มีแนวโน้มยกชิ้นงานขึ้น |
| การใช้งาน | เครื่อง CNC ที่มี Backlash ต่ำ | เครื่องกัด Manual หรือเครื่องที่มี Backlash |
| ลักษณะงาน | งานกัดทั่วไปและงานเก็บผิว | งานกัดบางประเภทที่ต้องควบคุมแรงตัดและผิวเริ่มต้น |
สรุป: Climb Milling มักเป็นตัวเลือกแรกสำหรับเครื่อง CNC ที่มีความแข็งแรงและระบบขับเคลื่อนแม่นยำ ส่วน Conventional Milling เหมาะกับเครื่องจักรที่มีข้อจำกัดเรื่อง Backlash และงานกัดบางประเภทที่ต้องการให้คมตัดเริ่มทำงานใต้ชั้นผิวแข็งหรือผิวออกไซด์
ควรเลือก Climb Milling หรือ Conventional Milling สำหรับงานประเภทใด?
การเลือกวิธีการกัดไม่ควรพิจารณาจากชื่อเครื่องกัดเพียงอย่างเดียว แต่ต้องดูวัสดุชิ้นงาน สภาพเครื่องจักร การจับยึดชิ้นงาน และลักษณะการตัดเฉือนร่วมด้วย
งานกัดเหล็ก (Steel Milling)
สำหรับงานกัดเหล็กทั่วไป เช่น เหล็ก S45C ที่ใช้ในงานผลิตชิ้นส่วนเครื่องจักร Climb Milling เป็นตัวเลือกที่เหมาะสมสำหรับเครื่อง CNC ที่มีความมั่นคง เพราะช่วยลดการเสียดสีและสนับสนุนการสร้างผิวงานที่มีคุณภาพ
ควรเลือกดอกกัดให้เหมาะกับความแข็งของวัสดุ จำนวนฟัน และความลึกในการกัด เพื่อให้การตัดเฉือนมีประสิทธิภาพ
งานกัดสแตนเลส (Stainless Steel Milling)
สแตนเลส เช่น SUS304 และ SUS316 เป็นวัสดุที่ต้องระมัดระวังเรื่องความร้อนและการเกิด Work Hardening หรือการแข็งตัวของผิววัสดุจากการเสียรูป
การกัดแบบ Climb Milling มักเป็นทางเลือกที่ดี เนื่องจากช่วยลดการเสียดสีบริเวณผิวงานในช่วงเริ่มต้น แต่ต้องควบคุม Feed Rate ให้เหมาะสม ไม่ป้อนงานช้าเกินไปจนเกิดการเสียดสีแทนการตัดเฉือน
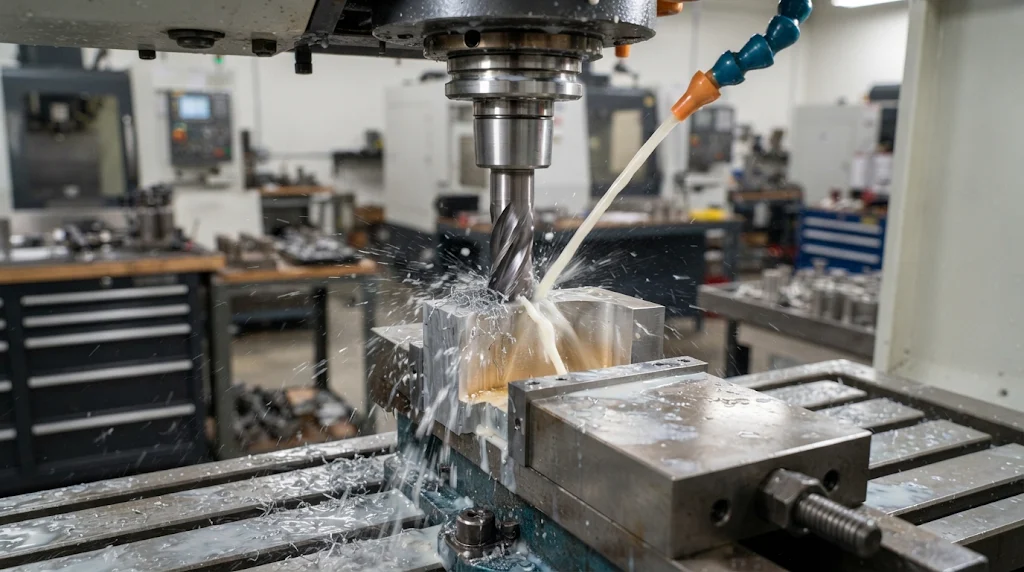
งานกัดอะลูมิเนียม (Aluminum Milling)
อะลูมิเนียมเป็นวัสดุที่สามารถตัดเฉือนได้รวดเร็ว แต่มีโอกาสเกิดเศษวัสดุติดคมตัด (Built-up Edge) หากเลือกดอกกัดหรือสภาวะการตัดไม่เหมาะสม
Climb Milling สามารถช่วยให้การกัดมีความราบรื่นและลดการเสียดสีได้ในหลายกรณี ควรเลือกดอกกัดที่ออกแบบมาสำหรับอะลูมิเนียมโดยเฉพาะ รวมถึงจัดการเศษโลหะไม่ให้สะสมในบริเวณตัด
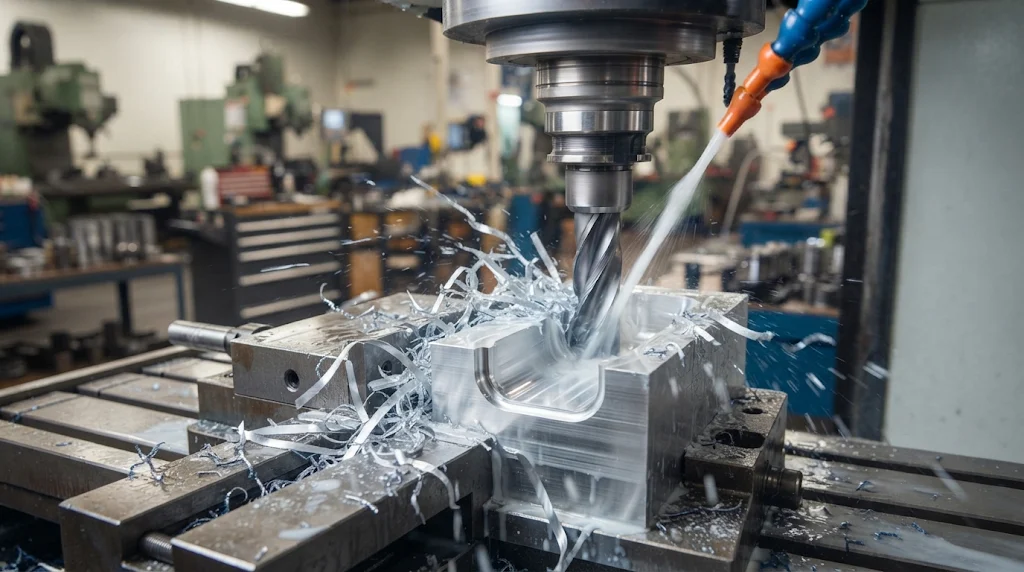
งานกัดผิวหล่อหรือผิวที่มีชั้นออกไซด์
ชิ้นงานที่ผ่านการหล่อ การรีด หรือการตัดด้วยความร้อน อาจมีชั้นผิวแข็งหรือสิ่งปนเปื้อนอยู่บนพื้นผิว
ในบางกรณี Conventional Milling สามารถใช้เป็นทางเลือกสำหรับการกัดเปิดผิวชั้นนอกก่อน จากนั้นจึงเปลี่ยนเป็น Climb Milling สำหรับขั้นตอนเก็บผิว ทั้งนี้ต้องพิจารณาสภาพชิ้นงานและข้อกำหนดของผู้ผลิตดอกกัดร่วมด้วย
ปัจจัยสำคัญที่ต้องพิจารณาก่อนเลือกทิศทางการกัด
นอกจากการเลือก Climb Milling หรือ Conventional Milling แล้ว ยังมีปัจจัยทางเทคนิคที่ส่งผลต่อคุณภาพการตัดเฉือน ดังนี้
1. Backlash ของเครื่องจักร
Backlash คือระยะคลอนระหว่างชิ้นส่วนของระบบส่งกำลัง เช่น บอลสกรูหรือเฟือง ซึ่งอาจทำให้การเคลื่อนที่ของโต๊ะเครื่องกัดไม่สัมพันธ์กับคำสั่งป้อนงานอย่างแม่นยำ หากเครื่องมี Backlash มาก การกัดตามอาจทำให้เกิดแรงกระชากและส่งผลต่อความเสียหายของเครื่องมือตัด
2. ความแข็งแรงของการจับยึดชิ้นงาน
การจับยึดชิ้นงาน (Workholding) ต้องมั่นคงเพียงพอที่จะรับแรงตัดจากกระบวนการ Milling หากชิ้นงานเคลื่อนตัวหรือเกิดการสั่นสะเทือน อาจทำให้ขนาดคลาดเคลื่อนและผิวงานไม่เรียบ
3. ความเร็วรอบและอัตราป้อนงาน
Cutting Speed และ Feed Rate เป็นปัจจัยสำคัญที่ต้องปรับให้เหมาะกับชนิดวัสดุ เส้นผ่านศูนย์กลางดอกกัด จำนวนฟัน และความสามารถของเครื่องจักร
การป้อนงานต่ำเกินไปอาจทำให้คมตัดเกิดการเสียดสี ขณะที่การป้อนงานสูงเกินไปอาจทำให้เกิดแรงตัดมากจนดอกกัดบิ่นหรือหัก
4. ระยะยื่นของดอกกัด (Tool Overhang)
การยื่นดอกกัดออกจากด้ามจับมากเกินไปทำให้เกิดการสั่นและการโก่งตัวระหว่างตัดเฉือน ควรจับดอกกัดให้สั้นและมั่นคงเท่าที่ลักษณะงานจะเอื้ออำนวย
5. การเลือกดอกกัดให้เหมาะกับวัสดุ
ดอกกัดแต่ละประเภทถูกออกแบบมาเพื่อรองรับวัสดุและรูปแบบการตัดที่แตกต่างกัน เช่น ดอกกัดคาร์ไบด์ (Carbide End Mill) ดอกกัด HSS และดอกกัดเฉพาะสำหรับงานเหล็กหรืออะลูมิเนียม การเลือกเครื่องมือตัดที่เหมาะสมจะช่วยเพิ่มประสิทธิภาพและลดต้นทุนการผลิตในระยะยาว
เลือกเครื่องมือตัดและอุปกรณ์งาน Milling ให้เหมาะกับงานผลิต
นอกจากการกำหนดทิศทางการกัดแล้ว การเลือกเครื่องมือตัดและอุปกรณ์จับยึดที่เหมาะสมก็มีส่วนสำคัญต่อความแม่นยำและประสิทธิภาพในการทำงาน
KULSUB เป็นผู้นำเข้าและจำหน่ายอุปกรณ์งานกลึง CNC เครื่องมือตัด และอุปกรณ์เครื่องจักรอุตสาหกรรม โดยมีสินค้าหลากหลายประเภทที่รองรับกระบวนการผลิตและงานช่างอุตสาหกรรม เช่น
1. ดอกเอ็นมิล (End Mill)
ดอกเอ็นมิลเป็นเครื่องมือตัดที่ใช้สำหรับกัดผิวด้านข้าง กัดร่อง กัดบ่าชิ้นงาน และกัดขึ้นรูปชิ้นงาน สามารถเลือกใช้งานได้ตามรูปทรง จำนวนฟัน วัสดุ และคุณสมบัติของดอกกัด
KULSUB มีผลิตภัณฑ์ดอกเอ็นมิลคาร์ไบด์ เช่น HP580 แบบ 4 ฟัน สำหรับรองรับงานกัดที่ต้องการเครื่องมือตัดที่มีความแข็งแรงและทนต่อการสึกหรอ
2. อุปกรณ์จับทูลส์ (Tool Holding)
อุปกรณ์จับทูลส์มีหน้าที่จับยึดเครื่องมือตัดเข้ากับเครื่องจักรให้มั่นคง โดยชุดคอลเลต (Collet Set) และอุปกรณ์จับทูลส์ประเภทต่าง ๆ ช่วยให้การติดตั้งและเปลี่ยนเครื่องมือตัดทำได้อย่างเหมาะสมกับระบบจับยึดของเครื่องจักร
3. อุปกรณ์จับยึดชิ้นงาน (Workholding Equipment)
การจับยึดชิ้นงานเป็นขั้นตอนสำคัญในกระบวนการ Milling เพราะช่วยลดการเคลื่อนตัวและการสั่นสะเทือนระหว่างการกัด KULSUB มีอุปกรณ์สำหรับงานจับยึด เช่น ปากกามิลลิ่ง ซอฟจอ และอุปกรณ์จับชิ้นงานประเภทต่าง ๆ
4. เครื่องมือวัด (Measuring Tools)
หลังจากกระบวนการกัด ควรตรวจสอบขนาดและความเที่ยงตรงของชิ้นงานด้วยเครื่องมือวัดที่เหมาะสม เช่น เวอร์เนีย ไมโครมิเตอร์ ไดอัลเกจ และเครื่องมือวัดความหนา เพื่อควบคุมคุณภาพให้เป็นไปตามข้อกำหนดของงานผลิต
สามารถเลือกชมเครื่องมือตัด อุปกรณ์งานกลึง CNC และเครื่องมืออุตสาหกรรมเพิ่มเติมได้ที่เว็บไซต์ KULSUB
เว็บไซต์: https://kulsub.com/
คำถามที่พบบ่อยเกี่ยวกับ Climb Milling และ Conventional Milling (FAQ)
Climb Milling กับ Conventional Milling แบบไหนดีกว่ากัน?
Climb Milling มักให้คุณภาพผิวงานที่ดีกว่า ลดการเสียดสี และช่วยลดการสึกหรอของคมตัดในสภาวะการตัดที่เหมาะสม จึงเป็นตัวเลือกที่นิยมสำหรับเครื่อง CNC ที่มี Backlash ต่ำ ส่วน Conventional Milling เหมาะกับเครื่องจักรที่มีระยะคลอนหรือชิ้นงานบางประเภทที่ต้องกัดผ่านผิวแข็งในขั้นตอนแรก
งานกัด CNC ควรใช้ Climb Milling หรือ Conventional Milling?
โดยทั่วไปสามารถเริ่มพิจารณาใช้ Climb Milling สำหรับเครื่อง CNC ที่มีความแข็งแรง ระบบขับเคลื่อนแม่นยำ และจับยึดชิ้นงานได้มั่นคง แต่ควรตรวจสอบสภาพเครื่องจักร วัสดุ และเงื่อนไขการตัดก่อนใช้งานจริง
Climb Milling ช่วยยืดอายุการใช้งานของดอกกัดได้หรือไม่?
สามารถช่วยได้ในหลายกรณี เนื่องจากลดการเสียดสีของคมตัดในช่วงเริ่มต้นและลดความร้อนจากการเสียดสี อย่างไรก็ตาม อายุการใช้งานของดอกกัดยังขึ้นอยู่กับวัสดุชิ้นงาน ความเร็วรอบ อัตราป้อนงาน ความลึกในการกัด และการระบายเศษโลหะด้วย
Conventional Milling เหมาะกับเครื่องกัดประเภทใด?
เหมาะกับเครื่องกัดแบบ Manual หรือเครื่องจักรที่มี Backlash ในระบบขับเคลื่อน ซึ่งต้องการลดผลกระทบจากแรงตัดที่ดึงโต๊ะเครื่องจักรไปตามทิศทางป้อนงาน
การเลือกดอกเอ็นมิลมีผลต่อคุณภาพงานกัดหรือไม่?
มีผลโดยตรง เพราะดอกเอ็นมิลแต่ละชนิดมีความแตกต่างกันทั้งวัสดุ จำนวนฟัน รูปทรงคมตัด และการเคลือบผิว การเลือกดอกกัดให้เหมาะกับวัสดุและลักษณะงานจะช่วยให้ตัดเฉือนได้อย่างมีประสิทธิภาพและลดปัญหาดอกกัดสึกหรอหรือเสียหายก่อนเวลา
สรุป: เลือกทิศทางการกัดให้เหมาะสม เพื่อเพิ่มประสิทธิภาพงาน CNC
Climb Milling และ Conventional Milling เป็นเทคนิคการกัดชิ้นงานที่มีข้อดีและข้อจำกัดแตกต่างกัน การกัดตามเหมาะกับเครื่อง CNC ที่มีระบบขับเคลื่อนแม่นยำและต้องการคุณภาพผิวงานที่ดี ส่วนการกัดทวนเป็นทางเลือกสำหรับเครื่องจักรที่มี Backlash หรือการกัดชิ้นงานบางประเภทที่มีชั้นผิวแข็ง
อย่างไรก็ตาม การได้ชิ้นงานที่มีคุณภาพไม่ได้ขึ้นอยู่กับทิศทางการกัดเพียงอย่างเดียว แต่ต้องพิจารณาการเลือกดอกกัด ความเร็วรอบ อัตราป้อนงาน การจับยึดชิ้นงาน และสภาพเครื่องจักรร่วมกัน
สำหรับโรงงานอุตสาหกรรมและผู้ประกอบการที่กำลังมองหาเครื่องมือตัด อุปกรณ์งานกลึง CNC และเครื่องมือช่างอุตสาหกรรม สามารถเลือกชมสินค้าได้ที่ KULSUB ผู้นำเข้าและจัดจำหน่ายอุปกรณ์งานกลึงและเครื่องมือช่างจากแบรนด์ชั้นนำ พร้อมสินค้าหลากหลายประเภทที่รองรับความต้องการในงานผลิต
เว็บไซต์: https://kulsub.com/
Line Official: @kulsub