

Single Minute Exchange of Die (SMED) คือแนวคิดในการลด Setup Time และ Changeover Time ของเครื่องจักรหรือกระบวนการผลิตให้สั้นลง โดยมีเป้าหมายให้เวลาการเปลี่ยนงานอยู่ในระดับ “หลักหน่วยของนาที” หรือ Single Digit Minute ไม่ได้หมายความว่าต้องเปลี่ยนงานให้เสร็จภายใน 1 นาที แต่หมายถึงการลดเวลาการเปลี่ยนงานให้เหลือน้อยกว่า 10 นาทีในแนวคิดดั้งเดิมของ SMED
แนวคิดนี้พัฒนาจากงานของ Shigeo Shingo และเป็นหนึ่งในแนวทางสำคัญของ Lean Manufacturing โดยเน้นการวิเคราะห์ขั้นตอนการ Setup แล้วแยกกิจกรรมที่ต้องทำในขณะที่เครื่องจักรหยุดออกจากกิจกรรมที่สามารถเตรียมไว้ล่วงหน้าได้
สำหรับโรงงานที่มี CNC Machine, งานกลึง, งานกัด หรือการผลิตแบบ High-Mix Low-Volume SMED สามารถช่วยลดเวลาที่เครื่องจักรไม่ได้ผลิต และเพิ่มเวลาที่พร้อมใช้สำหรับการผลิตจริงได้
SMED สำคัญกับโรงงาน CNC อย่างไร?
ในกระบวนการ CNC เครื่องจักรไม่ได้สูญเสียเวลาเฉพาะตอน Breakdown เท่านั้น แต่ยังมีเวลาที่ใช้ในการ เปลี่ยนงานและเตรียมเครื่อง เช่น เปลี่ยน Fixture, เปลี่ยน Cutting Tool, ตั้ง Work Offset, โหลดโปรแกรม หรือตรวจสอบ First Piece
หากโรงงานมีหลาย Part Number และต้องเปลี่ยนงานบ่อย Setup Time เหล่านี้จะสะสมเป็นเวลาสูญเสียจำนวนมาก แม้เครื่องจักรจะมีความสามารถในการผลิตสูงก็ตาม
SMED จึงเข้ามาช่วยให้โรงงานมองเห็นว่า ขั้นตอนไหนจำเป็นต้องหยุดเครื่อง และขั้นตอนไหนสามารถเตรียมล่วงหน้าได้ เพื่อเปลี่ยนเวลาที่เคยเป็น Downtime ให้กลับมาเป็นเวลาสำหรับการผลิตมากขึ้น
การลด Setup ยังช่วยให้การผลิต Lot ขนาดเล็ก ทำได้ง่ายขึ้น เพราะต้นทุนและเวลาที่เสียไปกับการเปลี่ยนงานลดลง ซึ่งเป็นประโยชน์ต่อโรงงานที่ต้องรองรับงานหลายรุ่นหรือหลาย Part Number

หลักการสำคัญของ SMED มีอะไรบ้าง?
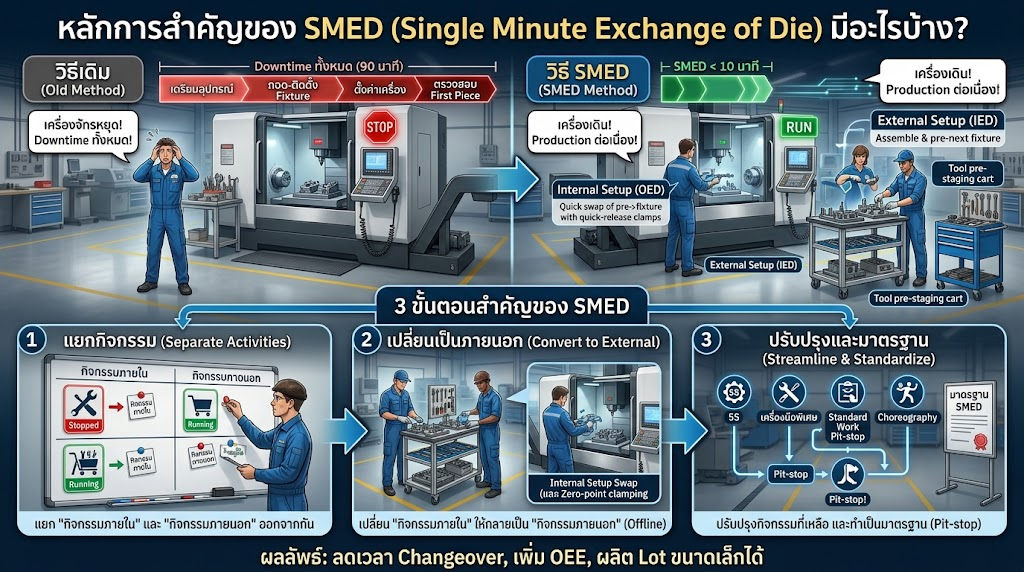
หัวใจของ SMED (Single Minute Exchange of Die) คือการมองกระบวนการ Changeover ตั้งแต่ต้นจนจบ แล้ววิเคราะห์ว่าแต่ละขั้นตอนจำเป็นต้องทำในช่วงที่เครื่องจักรหยุดหรือไม่ เพราะเวลาที่เครื่องหยุดเปลี่ยนงานคือเวลาที่ไม่สามารถสร้างผลผลิตได้โดยตรง
โดยทั่วไปกิจกรรมในการ Setup จะแบ่งออกเป็น 2 ประเภทหลัก ได้แก่ Internal Setup และ External Setup
Internal Setup
Internal Setup คือกิจกรรมที่จำเป็นต้องทำในขณะที่เครื่องจักรหยุด เช่น การถอดและติดตั้ง Fixture การเปลี่ยน Tool บางประเภท หรือการตั้งค่าที่ไม่สามารถดำเนินการได้ในขณะที่เครื่องกำลังผลิต
กิจกรรมกลุ่มนี้เป็นส่วนสำคัญที่ SMED พยายามลดเวลาให้สั้นลง เพราะทุกนาทีที่ใช้กับ Internal Setup หมายถึงเวลาที่เครื่อง CNC ยังไม่สามารถกลับเข้าสู่กระบวนการผลิตได้
External Setup
External Setup คือกิจกรรมที่สามารถเตรียมได้ในขณะที่เครื่องจักรยังคงผลิตงานเดิมอยู่ เช่น การเตรียม Cutting Tool, Fixture, วัตถุดิบ, โปรแกรม CNC และอุปกรณ์ที่ต้องใช้สำหรับงานถัดไป
การเตรียมสิ่งเหล่านี้ล่วงหน้าช่วยให้เมื่อถึงเวลา Changeover เครื่องจักรสามารถหยุดเฉพาะขั้นตอนที่จำเป็นจริง ๆ และกลับมาผลิตงานใหม่ได้เร็วขึ้น
เปลี่ยน Internal Setup ให้เป็น External Setup
หลักการสำคัญของ SMED คือการพิจารณาว่า กิจกรรมใดที่เคยทำตอนเครื่องหยุด สามารถเปลี่ยนไปเตรียมล่วงหน้าได้หรือไม่ หากสามารถทำได้ กิจกรรมนั้นควรถูกย้ายมาเป็น External Setup เพื่อให้ช่วงเวลาที่เครื่องหยุดสั้นลง
หลังจากนั้นจึงนำขั้นตอนที่ยังต้องทำระหว่างเครื่องหยุดมาปรับปรุงต่อ เช่น ลดขั้นตอนที่ไม่จำเป็น จัดอุปกรณ์ให้หยิบใช้งานได้ง่าย กำหนดลำดับการทำงาน และทำ Standard Work เพื่อให้การ Setup แต่ละครั้งใช้เวลาใกล้เคียงกัน
ดังนั้น SMED จึงไม่ได้เน้นเพียงการ “ทำงานให้เร็วขึ้น” แต่เป็นการ ออกแบบกระบวนการ Changeover ใหม่ให้ใช้เวลาหยุดเครื่องน้อยที่สุด ซึ่งช่วยเพิ่มเวลาการผลิตและทำให้เครื่องจักรเดิมสามารถรองรับ Capacity ได้มากขึ้น
SMED กับงาน CNC ทำได้อย่างไร?
สำหรับเครื่อง CNC การนำแนวคิด SMED (Single Minute Exchange of Die) มาใช้ สามารถเริ่มต้นจากการเก็บข้อมูล Setup Time และ Changeover Time ที่เกิดขึ้นจริง โดยบันทึกตั้งแต่ช่วงที่เครื่องจักรหยุดเพื่อเปลี่ยนงาน จนถึงเวลาที่สามารถผลิตชิ้นงานแรกที่ผ่านการตรวจสอบและพร้อมเข้าสู่การผลิตตามปกติ จากนั้นจึงนำเวลาที่บันทึกได้มาแยกเป็นกิจกรรมย่อย เพื่อดูว่าแต่ละขั้นตอนใช้เวลาเท่าไร และมีขั้นตอนไหนที่เป็นสาเหตุให้เครื่องจักรหยุดนานกว่าที่ควร
กิจกรรมที่ควรนำมาวิเคราะห์อาจครอบคลุมตั้งแต่การ เตรียม Fixture, Cutting Tool และ Tool Holder การโหลด CNC Program การตั้ง Work Offset และ Tool Offset การเปลี่ยนวัสดุหรือชิ้นงาน รวมถึงการตรวจสอบ First Piece และการปรับแก้ Dimension ก่อนเริ่มผลิตจริง โดยบางกิจกรรมอาจเกิดขึ้นระหว่างที่เครื่องหยุด ขณะที่บางกิจกรรมสามารถเตรียมไว้ล่วงหน้าได้
หัวใจสำคัญของ SMED คือการพิจารณาว่า กิจกรรมใดจำเป็นต้องรอให้เครื่องหยุดก่อนจึงจะทำได้ และกิจกรรมใดสามารถเตรียมให้เสร็จก่อนเครื่องหยุด เช่น การเตรียม Fixture ชุดใหม่ การจัดเตรียม Cutting Tool ตามลำดับการใช้งาน การตรวจสอบ Tool Holder หรือการเตรียม CNC Program สำหรับงานถัดไป หากสามารถดำเนินการเหล่านี้ล่วงหน้าได้ เมื่อถึงเวลาเปลี่ยนงานจริง เครื่องจักรก็จะหยุดเพียงช่วงเวลาที่จำเป็นเท่านั้น

หลังจากแยกกิจกรรมแล้ว ขั้นตอนถัดไปคือการลดงานที่ไม่จำเป็นและทำให้กระบวนการมีความเป็นมาตรฐานมากขึ้น เช่น กำหนดลำดับการเปลี่ยนงานที่ชัดเจน จัดวางเครื่องมือและอุปกรณ์ให้หยิบใช้งานได้ง่าย จัดทำ Setup Checklist หรือกำหนดวิธีการตั้งเครื่องสำหรับแต่ละ Part Number ให้เหมือนกันทุกครั้ง แนวทางเหล่านี้ช่วยลดเวลาที่สูญเสียจากการค้นหาอุปกรณ์ การทำงานซ้ำ หรือการรอข้อมูลจากขั้นตอนอื่น
อีกส่วนที่สำคัญคือการลดความแปรปรวนของกระบวนการ เพราะในงาน CNC เวลา Changeover อาจแตกต่างกันระหว่างแต่ละ Operator หากไม่มีขั้นตอนมาตรฐานที่ชัดเจน การเก็บข้อมูล Setup Time ของแต่ละรอบจึงช่วยให้โรงงานเห็นปัญหาได้ชัดขึ้น และสามารถนำข้อมูลมาเปรียบเทียบเพื่อหาจุดที่ควรปรับปรุงต่อไป
ดังนั้น SMED สำหรับงาน CNC จึงไม่ได้มุ่งหมายเพียงแค่ให้ Operator ทำงานเร็วขึ้น แต่เป็นการ ออกแบบ Changeover Process ใหม่ให้ใช้เวลาหยุดเครื่องน้อยที่สุด ด้วยการเตรียมงานล่วงหน้า ลดขั้นตอนที่ไม่จำเป็น และสร้าง Standard Work ที่สามารถทำซ้ำได้ เมื่อ Setup Time ลดลง เครื่องจักรก็มีเวลาสำหรับการผลิตมากขึ้น ส่งผลต่อทั้ง Machine Utilization, Production Capacity และ Productivity โดยไม่จำเป็นต้องเพิ่มจำนวนเครื่องจัก
4 ขั้นตอนของการนำ SMED มาใช้
1. บันทึก Setup Time ที่เกิดขึ้นจริง
ขั้นตอนแรกของ SMED คือการทำความเข้าใจกระบวนการ Setup และ Changeover ที่เกิดขึ้นจริงในหน้างาน โดยต้องเริ่มจากข้อมูล ไม่ใช่การคาดเดาหรือใช้เวลามาตรฐานที่กำหนดไว้เพียงอย่างเดียว การบันทึกควรครอบคลุมตั้งแต่จุดเริ่มต้นของการเปลี่ยนงาน จนถึงจุดที่เครื่องจักรสามารถกลับมาผลิตได้ตามเงื่อนไขที่กำหนด
เมื่อได้เวลารวมแล้ว ควรแยกกระบวนการออกเป็นกิจกรรมย่อยและบันทึกเวลาของแต่ละกิจกรรม เพื่อให้เห็นโครงสร้างของ Setup Time อย่างละเอียด เพราะเวลาที่สูญเสียอาจไม่ได้เกิดจากขั้นตอนใดขั้นตอนหนึ่งโดยตรง แต่อาจเกิดจากการรอ การเคลื่อนย้าย การค้นหาอุปกรณ์ การทำงานซ้ำ หรือการแก้ไขหลังจากตั้งเครื่องเสร็จแล้ว
การเก็บข้อมูลอย่างต่อเนื่องยังช่วยให้สามารถเปรียบเทียบความแตกต่างของกระบวนการระหว่าง Part Number, Operator และเครื่องจักร ได้ ทำให้โรงงานมองเห็นว่าความแตกต่างของเวลามาจากกระบวนการ เครื่องจักร หรือวิธีการทำงาน และสามารถนำข้อมูลไปกำหนดจุดที่ควรปรับปรุงได้อย่างมีเหตุผล
2. แยก Internal Setup และ External Setup
เมื่อมีข้อมูลของกระบวนการทั้งหมดแล้ว ขั้นตอนต่อมาคือการวิเคราะห์ว่าแต่ละกิจกรรมเป็น Internal Setup หรือ External Setup โดยพิจารณาจากคำถามสำคัญว่า กิจกรรมนั้นจำเป็นต้องดำเนินการในขณะที่เครื่องจักรหยุดอยู่หรือไม่
แนวคิดนี้มีความสำคัญ เพราะเวลาที่เครื่องจักรหยุดระหว่าง Changeover ถือเป็นเวลาที่ไม่สามารถสร้าง Output ได้โดยตรง ดังนั้นกิจกรรมที่สามารถเตรียมการก่อนเครื่องหยุดได้ควรถูกย้ายออกจากช่วง Internal Setup ให้มากที่สุด เพื่อลดช่วงเวลาที่เครื่องจักรไม่สามารถผลิตงานได้
หลังจากจัดกลุ่มแล้ว ควรทบทวนอีกครั้งว่ากิจกรรมที่ถูกจัดเป็น Internal Setup นั้นจำเป็นต้องอยู่ในช่วงเครื่องหยุดจริงหรือไม่ หากสามารถปรับวิธีการทำงานหรือเตรียมข้อมูลและอุปกรณ์บางส่วนล่วงหน้าได้ ก็สามารถเปลี่ยนกิจกรรมนั้นให้เป็น External Setup ได้ แนวทางนี้เป็นหัวใจสำคัญของ SMED เพราะเป็นการลดเวลาหยุดเครื่องด้วยการปรับ กระบวนการ ไม่ใช่เพียงเพิ่มความเร็วในการทำงานของ Operator
3. ลดและทำให้ขั้นตอน Setup เป็นมาตรฐาน
หลังจากแยก Internal และ External Setup แล้ว ขั้นตอนถัดไปคือการปรับปรุงกิจกรรมที่ยังเหลืออยู่ให้ใช้เวลาน้อยลงและสามารถทำซ้ำได้อย่างสม่ำเสมอ โดยควรมองทั้งลำดับการทำงาน การจัดเตรียมอุปกรณ์ การเข้าถึงพื้นที่ทำงาน และวิธีการตรวจสอบ เพื่อค้นหาขั้นตอนที่ซ้ำซ้อนหรือไม่ได้เพิ่มคุณค่าให้กับกระบวนการ
จากนั้นจึงกำหนด Standard Work สำหรับการ Setup ให้มีลำดับและวิธีการทำงานที่ชัดเจน รวมถึงสามารถกำหนดเวลามาตรฐานของแต่ละขั้นตอนได้ตามข้อมูลจริง การมีมาตรฐานช่วยลดความแตกต่างในการทำงานระหว่างแต่ละ Operator และทำให้สามารถตรวจสอบได้ง่ายขึ้นเมื่อ Setup Time สูงกว่าที่ควรจะเป็น
มาตรฐานที่ดีไม่ควรมีเป้าหมายเพียงการลดเวลา แต่ต้องควบคุมให้การตั้งเครื่องยังคงถูกต้องและปลอดภัยด้วย โดยเฉพาะงาน CNC ที่ความผิดพลาดระหว่าง Setup สามารถส่งผลต่อ Dimension, Quality, Scrap และ Rework ได้ ดังนั้นการลด Setup Time ควรดำเนินควบคู่กับการรักษาความถูกต้องของกระบวนการผลิต
4. วัดผลและปรับปรุงอย่างต่อเนื่อง
หลังจากนำแนวทาง SMED ไปใช้แล้ว ต้องกลับมาวัดผลด้วยข้อมูลจริงอีกครั้ง เพื่อเปรียบเทียบ Setup Time ก่อนและหลังการปรับปรุง และตรวจสอบว่าการเปลี่ยนแปลงที่ทำขึ้นสามารถลดเวลาหยุดเครื่องได้จริงหรือไม่ การวัดผลยังช่วยให้เห็นว่ากิจกรรมใดที่ยังใช้เวลามาก และควรนำกลับมาปรับปรุงในรอบถัดไป
นอกจาก Setup Time แล้ว ควรพิจารณาตัวชี้วัดที่เกี่ยวข้องกับประสิทธิภาพของเครื่องจักรและกระบวนการร่วมกัน เช่น Changeover Time, Downtime, OEE, Availability และ First Piece Approval Time เพื่อให้เห็นผลกระทบของการลด Setup Time ในภาพรวม ไม่ใช่ดูเฉพาะระยะเวลาการเปลี่ยนงานเพียงตัวเดียว
SMED จึงควรมองเป็น Continuous Improvement Process มากกว่าจะเป็นโครงการที่ทำเพียงครั้งเดียว เมื่อมีการเปลี่ยน Part Number, วิธีการผลิต, เครื่องมือ หรือเงื่อนไขการผลิต กระบวนการ Setup ก็ควรถูกนำกลับมาทบทวนอีกครั้ง การเก็บข้อมูลอย่างต่อเนื่องและนำผลลัพธ์มาเปรียบเทียบจะช่วยให้โรงงานสามารถลดความสูญเสียได้ทีละขั้น และรักษาประสิทธิภาพของกระบวนการในระยะยาว
SMED ช่วยเพิ่ม Productivity ได้อย่างไร?
เมื่อ Setup Time ลดลง เครื่องจักรจะมีเวลาสำหรับการผลิตมากขึ้นโดยไม่จำเป็นต้องเพิ่มจำนวนเครื่องจักร
ตัวอย่างเช่น หากเครื่อง CNC ต้องเปลี่ยนงานหลายครั้งต่อวัน และแต่ละครั้งใช้เวลานาน การลดเวลา Changeover ลงจะทำให้เวลาที่สูญเสียไปกับการหยุดเครื่องลดลงตามไปด้วย ส่งผลต่อ Machine Utilization และ Production Capacity
งานศึกษาการประยุกต์ใช้ SMED ในกระบวนการ CNC พบว่าการปรับปรุง Setup และการทำมาตรฐานสามารถลดเวลา Setup และช่วยเพิ่ม Capacity ของกระบวนการได้ โดยผลลัพธ์จริงจะแตกต่างกันตามลักษณะเครื่องจักรและกระบวนการของแต่ละโรงงาน
ดังนั้น SMED จึงเหมาะกับโรงงานที่ต้องการ เพิ่ม Productivity โดยใช้เครื่องจักรเดิมให้มีประสิทธิภาพมากขึ้น

SMED ไม่ได้หมายถึงการทำงานให้เร็วขึ้นเพียงอย่างเดียว
สิ่งสำคัญที่ควรเข้าใจคือ SMED ไม่ใช่การให้ Operator ทำงานเร็วขึ้นเพียงอย่างเดียว แต่เป็นการ ออกแบบกระบวนการ Setup ใหม่เพื่อลดเวลาที่ไม่จำเป็น
หากกระบวนการเดิมต้องให้ Operator เดินไปหยิบ Tool หรือ Fixture หลายครั้ง การแก้ปัญหาอาจไม่ใช่การเร่งให้เดินเร็วขึ้น แต่เป็นการจัดเตรียมอุปกรณ์ให้พร้อมและอยู่ใกล้จุดใช้งานมากขึ้น
เช่นเดียวกับการตั้งเครื่อง หากมีขั้นตอนที่สามารถเตรียมก่อนเครื่องหยุดได้ ก็ควรย้ายขั้นตอนนั้นออกไปทำล่วงหน้า
แนวคิดนี้ทำให้ SMED เชื่อมโยงกับ Lean Manufacturing, Standard Work, Visual Management และ Continuous Improvement ได้โดยตรง
อุปกรณ์ CNC มีส่วนช่วยในการลด Setup Time อย่างไร?
การลด Setup Time ไม่ได้ขึ้นอยู่กับวิธีการทำงานเพียงอย่างเดียว แต่อุปกรณ์ที่ใช้ก็มีผลต่อความสะดวกและเวลาที่ใช้ในการเปลี่ยนงาน
สำหรับงาน CNC สามารถพิจารณาอุปกรณ์ที่เกี่ยวข้อง เช่น Fixture, Workholding Tools, Tool Holder, Cutting Tool และเครื่องมือวัด ให้เหมาะกับกระบวนการ
KULSUB มีหมวด อุปกรณ์เครื่องจักร, Workholding Tools, Tool Holders, NC Tools และเครื่องมือวัด สำหรับงาน CNC และงานอุตสาหกรรม ซึ่งสามารถนำมาพิจารณาให้เหมาะกับลักษณะการ Setup และกระบวนการผลิตของแต่ละโรงงานได้
นอกจากนี้ KULSUB ยังมี CNC Tools และเครื่องมืองานกลึง เช่น เม็ดมีด ด้ามมีดปอก ด้ามมีดคว้าน และมีดกลึง ซึ่งเป็นอุปกรณ์ที่เกี่ยวข้องโดยตรงกับกระบวนการเตรียมงาน CNC
ส่วน เครื่องมือวัด เช่น Vernier, Dial Gauge, Bore Gauge และเครื่องมือวัดประเภทต่าง ๆ สามารถนำมาใช้ในขั้นตอนตรวจสอบ Setup และ First Piece เพื่อยืนยัน Dimension และคุณภาพของชิ้นงานก่อนเริ่มผลิตต่อเนื่อง
การเลือกอุปกรณ์จึงควรมองทั้ง ความเหมาะสมกับงาน ความแม่นยำ ความสะดวกในการ Setup และผลต่อเวลาการผลิต ไม่ใช่พิจารณาเฉพาะราคาของอุปกรณ์เพียงอย่างเดียว
SMED เหมาะกับโรงงานแบบไหน?
SMED สามารถนำไปประยุกต์ใช้ได้กับหลายกระบวนการผลิต แต่จะเห็นประโยชน์ได้ชัดในโรงงานที่มีการเปลี่ยนงานบ่อย เช่น
- โรงงาน CNC Machining
- โรงงานกลึงและกัด
- โรงงานผลิตชิ้นส่วนหลาย Part Number
- โรงงานแบบ High-Mix Low-Volume
- โรงงานที่มี Changeover บ่อย
- โรงงานที่มี Setup Time สูง
- โรงงานที่ต้องการเพิ่ม Capacity โดยไม่เพิ่มเครื่องจักร
โดยเฉพาะโรงงานที่พบว่า เครื่องจักรมี Capacity เพียงพอ แต่เวลาสูญเสียไปกับการเปลี่ยนงานมาก การลด Setup อาจเป็นหนึ่งในจุดที่ควรนำมาวิเคราะห์ก่อนพิจารณาการลงทุนเครื่องจักรเพิ่มเติม
SMED กับ OEE เกี่ยวข้องกันอย่างไร?
SMED มีความสัมพันธ์โดยตรงกับ OEE (Overall Equipment Effectiveness) โดยเฉพาะด้าน Availability
เมื่อ Setup และ Changeover ใช้เวลานาน เครื่องจักรจะมีเวลาหยุดมากขึ้น ส่งผลให้ Availability ลดลง แต่เมื่อสามารถลดเวลาการเปลี่ยนงานได้ เวลาที่เครื่องจักรพร้อมสำหรับการผลิตก็เพิ่มขึ้น
ดังนั้นโรงงานสามารถใช้ OEE และ Setup Time ร่วมกันในการวิเคราะห์ได้ เช่น หาก OEE ต่ำเนื่องจาก Downtime จาก Changeover สูง การนำ SMED มาใช้ก็อาจเป็นแนวทางหนึ่งในการลด Loss จุดดังกล่าว
อย่างไรก็ตาม การลด Setup Time ไม่ควรพิจารณาเพียงตัวเลขเวลา แต่ต้องดูด้วยว่าการเปลี่ยนแปลงนั้นยังคงรักษา Quality, Safety และความถูกต้องของกระบวนการ ไว้ได้หรือไม่
สรุป Single Minute Exchange of Die (SMED) คืออะไร?
Single Minute Exchange of Die (SMED) คือแนวคิด Lean Manufacturing สำหรับลด Setup Time และ Changeover Time โดยเน้นการวิเคราะห์ขั้นตอนการเปลี่ยนงาน แยก Internal Setup ออกจาก External Setup และนำกิจกรรมที่สามารถเตรียมล่วงหน้าได้ออกจากช่วงที่เครื่องจักรหยุด
สำหรับโรงงาน CNC การนำ SMED มาใช้สามารถเริ่มจากการบันทึก Setup Time จริง วิเคราะห์ขั้นตอนการเปลี่ยนงาน เตรียม Cutting Tool, Fixture, Tool Holder และโปรแกรม CNC ล่วงหน้า รวมถึงจัดทำ Standard Work และ Setup Checklist เพื่อให้กระบวนการมีความสม่ำเสมอ
หัวใจสำคัญของ SMED จึงไม่ใช่เพียงการทำให้ Operator ทำงานเร็วขึ้น แต่คือการ ลดเวลาที่เครื่องจักรไม่สามารถผลิตได้ และเปลี่ยนเวลาที่สูญเสียไปให้กลับมาเป็นเวลาการผลิต ซึ่งช่วยสนับสนุนการเพิ่ม Productivity, Machine Utilization, Production Capacity และ OEE โดยใช้ทรัพยากรที่มีอยู่ให้เกิดประโยชน์มากขึ้น