
ดอกเอ็นมิล (End Mill) เป็นเครื่องมือตัดเฉือนที่ใช้ในงานกัดโลหะ งาน CNC และงานขึ้นรูปชิ้นส่วนอุตสาหกรรม เช่น การกัดร่อง กัดบ่า กัดผิว และกัดขึ้นรูปตามแบบ หากดอกเอ็นมิลเริ่มทื่อหรือสึกหรอมากเกินไป อาจทำให้ผิวชิ้นงานหยาบ ขนาดคลาดเคลื่อน เกิดความร้อนสูง และเพิ่มความเสี่ยงที่คมตัดจะบิ่นหรือดอกหักระหว่างทำงาน
ปัญหาที่พบบ่อยคือผู้ใช้งานบางรายสังเกตเห็นความผิดปกติเฉพาะตอนที่ชิ้นงานเสียหรือดอกเอ็นมิลแตกไปแล้ว ทั้งที่ความจริงสามารถประเมินอาการเบื้องต้นได้จากลักษณะคมตัด เสียงขณะกัด เศษโลหะ และคุณภาพผิวชิ้นงาน
บทความนี้จะอธิบาย 7 สัญญาณของดอกเอ็นมิลทื่อ วิธีตรวจสอบการสึกหรอ และแนวทางตัดสินใจว่าควรลับคมหรือเปลี่ยนดอกใหม่ พร้อมแนะนำวิธีดูแลดอกเอ็นมิลและเครื่องมือลับคมที่เกี่ยวข้องกับงานผลิตในโรงงานอุตสาหกรรม
ดอกเอ็นมิลทื่อคืออะไร?
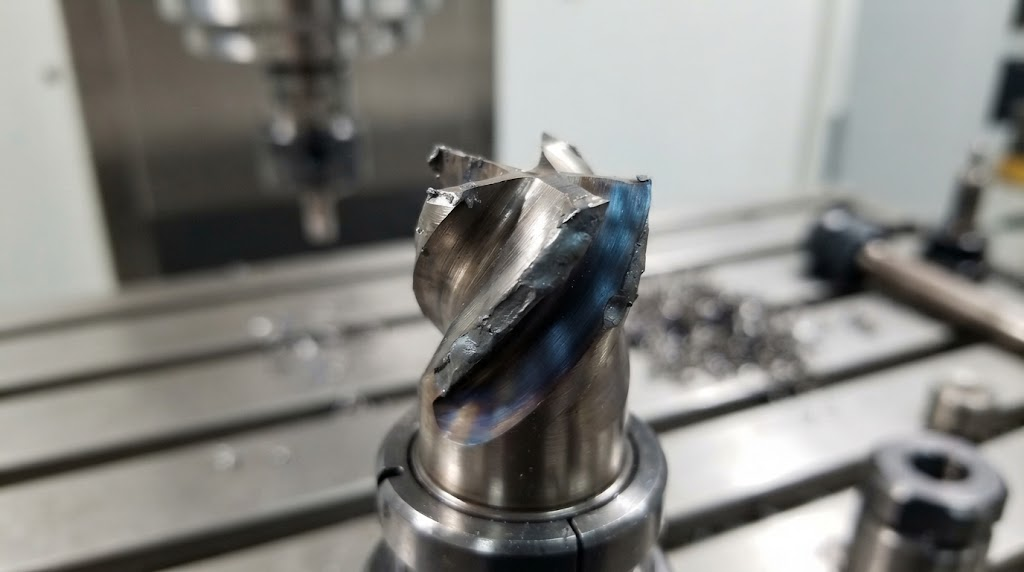
ดอกเอ็นมิลทื่อ (Dull End Mill) คือดอกกัดที่คมตัดสูญเสียความคมจากการใช้งานหรือเกิดการสึกหรอจนไม่สามารถตัดเฉือนวัสดุได้อย่างมีประสิทธิภาพเหมือนเดิม โดยการสึกหรออาจเกิดขึ้นอย่างค่อยเป็นค่อยไป หรือเกิดความเสียหายฉับพลันจากแรงกระแทก การสั่นสะเทือน และสภาวะการตัดที่ไม่เหมาะสม
รูปแบบการสึกหรอที่พบได้ ได้แก่
- Flank Wear: การสึกหรอบริเวณผิวหลบหลังคมตัด ทำให้เกิดแถบสึกหรอตามแนวคม
- Chipping: คมตัดบิ่นหรือมีเศษวัสดุหลุดออกจากคม
- Built-Up Edge (BUE): เศษวัสดุจากชิ้นงานเกาะติดบริเวณคมตัด
- Crater Wear: เกิดหลุมสึกหรอบริเวณผิวคายเศษของดอกกัด
- Thermal Damage: ความเสียหายจากความร้อน เช่น รอยแตกร้าวหรือการเสียรูปของคมตัดในกรณีที่รุนแรง
อาการเหล่านี้มีสาเหตุและแนวทางแก้ไขแตกต่างกัน ดังนั้น การตรวจสอบดอกเอ็นมิลจึงควรพิจารณาทั้งสภาพคมตัดและเงื่อนไขการใช้งาน ไม่ควรตัดสินจากจำนวนชั่วโมงใช้งานเพียงอย่างเดียว
7 สัญญาณที่บอกว่าดอกเอ็นมิลเริ่มทื่อหรือสึกหรอ
1. ผิวชิ้นงานหยาบกว่าปกติ
หนึ่งในสัญญาณที่สังเกตได้ง่ายคือผิวงานหลังการกัดไม่เรียบเหมือนเดิม มีรอยเส้นจากการตัด รอยสะดุด หรือผิวงานไม่สม่ำเสมอ แม้ใช้โปรแกรม CNC และตั้งค่าการตัดใกล้เคียงกับรอบการผลิตก่อนหน้า
สาเหตุที่เป็นไปได้ ได้แก่
- คมตัดสึกหรอจนไม่สามารถตัดเนื้อวัสดุได้อย่างคม
- มีเศษวัสดุเกาะติดคมตัด
- ดอกเอ็นมิลหรือระบบจับยึดเกิดการสั่นสะเทือน
- ความเร็วรอบและอัตราป้อนไม่เหมาะสมกับวัสดุ
วิธีตรวจสอบ: เปรียบเทียบผิวงานกับชิ้นงานมาตรฐาน ตรวจสอบคมตัดด้วยแว่นขยายหรือกล้องตรวจสอบเครื่องมือ และตรวจสอบการจับยึดดอกกัดก่อนสรุปว่าดอกทื่อ
2. เกิดครีบหรือขอบชิ้นงานไม่คมชัด
เมื่อคมตัดเริ่มสึกหรอ การตัดเฉือนอาจเปลี่ยนจากการตัดเนื้อวัสดุอย่างมีประสิทธิภาพเป็นการเสียดสีหรือกดเนื้อวัสดุบางส่วน ส่งผลให้เกิดครีบที่ขอบชิ้นงาน หรือขอบร่องไม่เรียบร้อยเหมือนเดิม
อย่างไรก็ตาม ครีบไม่ได้เกิดจากดอกทื่อเพียงสาเหตุเดียว แต่อาจเกี่ยวข้องกับวัสดุชิ้นงาน รูปทรงคมตัด ทิศทางการกัด และค่าการตัดด้วย
วิธีตรวจสอบ: ตรวจดูตำแหน่งที่เกิดครีบ เปรียบเทียบกับงานก่อนหน้า และตรวจสอบทั้งคมตัดกับค่าความเร็วรอบและอัตราป้อน หากคมตัดมีการสึกหรอหรือบิ่นร่วมด้วย ควรพิจารณาลับคมหรือเปลี่ยนดอกตามสภาพจริง
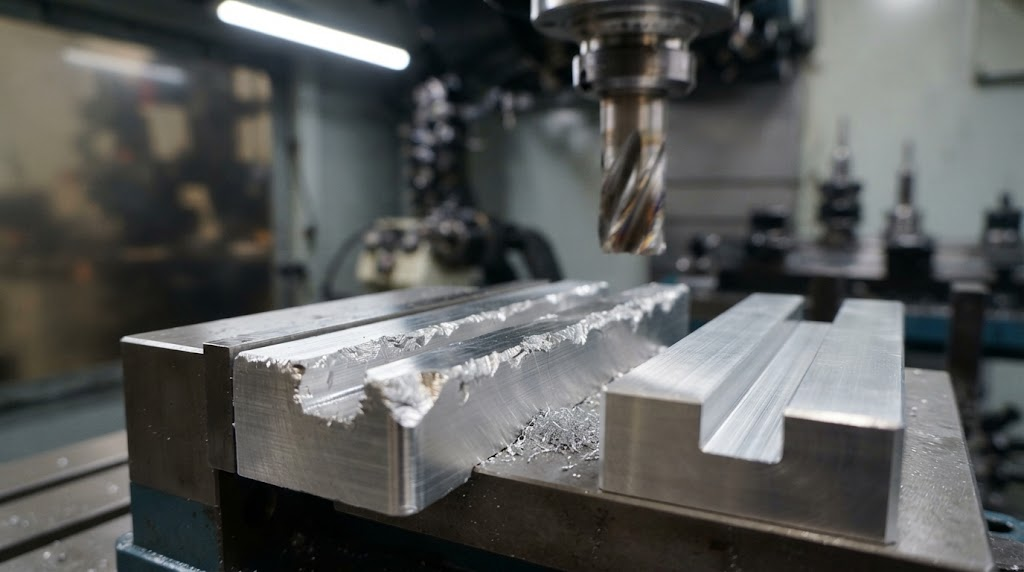
3. มีเสียงผิดปกติหรือเกิดการสั่นสะเทือนระหว่างกัด
หากขณะกัดชิ้นงานมีเสียงแหลม เสียงครูด หรือเสียงสั่นที่แตกต่างจากการทำงานปกติ อาจเป็นสัญญาณว่าระบบตัดเฉือนกำลังมีปัญหา
สาเหตุที่เป็นไปได้ ได้แก่
- คมตัดสึกหรอหรือบิ่น
- ดอกเอ็นมิลยื่นออกจากหัวจับมากเกินไป
- ระบบจับยึดดอกหรือชิ้นงานไม่มั่นคง
- ความเร็วรอบ อัตราป้อน หรือความลึกในการกัดไม่เหมาะสม
- เกิด Chatter หรือการสั่นสะเทือนระหว่างการกัด
วิธีตรวจสอบ: หยุดเครื่องตามขั้นตอนความปลอดภัย ตรวจสอบคมตัด หัวจับ และการยึดชิ้นงานก่อนเริ่มงานใหม่ ไม่ควรฝืนกัดต่อเมื่อเกิดเสียงหรือการสั่นที่ผิดปกติอย่างชัดเจน เพราะอาจทำให้คมตัดเสียหายมากขึ้น
4. ดอกเอ็นมิลร้อนผิดปกติหรือเกิดรอยไหม้
ความร้อนที่สูงเกินความเหมาะสมอาจเร่งการสึกหรอของดอกเอ็นมิล ทำให้คมตัดเสียรูปหรือเกิดความเสียหายจากความร้อน โดยเฉพาะเมื่อความเร็วตัดสูงเกินไป การระบายเศษไม่ดี หรือใช้เครื่องมือไม่ตรงกับวัสดุชิ้นงาน
สัญญาณที่ควรสังเกต ได้แก่
- เกิดคราบหรือรอยเปลี่ยนสีบนดอกกัด
- มีความร้อนสะสมมากกว่าปกติ
- ผิวชิ้นงานมีรอยไหม้ในบางกระบวนการ
- คมตัดสึกหรอเร็วกว่ารอบการผลิตก่อนหน้า
ทั้งนี้ รอยเปลี่ยนสีบนดอกกัดเพียงอย่างเดียวไม่สามารถยืนยันได้ว่าดอกทื่อหรือเสียหาย ต้องตรวจสอบร่วมกับสภาพคมตัดและเงื่อนไขการตัด
วิธีตรวจสอบ: ทบทวนความเร็วตัด อัตราป้อน ความลึกในการกัด และระบบหล่อเย็นหรือเป่าระบายเศษ โดยอ้างอิงคำแนะนำของผู้ผลิตดอกเอ็นมิลสำหรับวัสดุที่ใช้งานจริง
5. ขนาดชิ้นงานเริ่มคลาดเคลื่อน
หากชิ้นงานมีขนาดไม่ตรงตามแบบ ทั้งที่ไม่ได้เปลี่ยนโปรแกรมหรือค่าชดเชยเครื่องมือ อาจต้องตรวจสอบสภาพดอกเอ็นมิลและระบบเครื่องจักรเพิ่มเติม
สาเหตุที่เป็นไปได้ ได้แก่
- คมตัดสึกหรอจนขนาดการตัดเปลี่ยนไป
- คมตัดบิ่นหรือเสียหาย
- ดอกกัดแกว่งจาก Runout ของหัวจับหรือก้านดอก
- ชิ้นงานหรือระบบจับยึดเกิดการเคลื่อนตัว
- มีความคลาดเคลื่อนจากการชดเชยเครื่องมือหรือความร้อนสะสม
วิธีตรวจสอบ: วัดขนาดชิ้นงานด้วยเครื่องมือวัดที่เหมาะสม ตรวจสอบการแกว่งของดอกกัดและสภาพหัวจับ รวมถึงตรวจสอบค่าชดเชยเครื่องมือก่อนเปลี่ยนดอกใหม่
6. มีเศษวัสดุเกาะติดคมตัด
เศษวัสดุที่เกาะติดบริเวณคมตัด หรือ Built-Up Edge (BUE) พบได้ในวัสดุบางประเภท เช่น อะลูมิเนียมและเหล็กกล้าคาร์บอนต่ำบางสภาวะ เมื่อเศษวัสดุเกาะติดและหลุดออกซ้ำ ๆ อาจทำให้ผิวชิ้นงานเสียหายและคมตัดสึกหรอเร็วขึ้น
สาเหตุที่เป็นไปได้ ได้แก่
- ใช้ดอกเอ็นมิลที่ไม่เหมาะกับวัสดุชิ้นงาน
- ความเร็วตัดหรืออัตราป้อนไม่เหมาะสม
- การระบายเศษไม่เพียงพอ
- ระบบหล่อเย็นหรือหล่อลื่นไม่เหมาะกับกระบวนการ
วิธีตรวจสอบ: ตรวจดูว่ามีวัสดุเกาะบนคมตัดหรือไม่ และทบทวนชนิดดอกกัด รูปทรงร่องคายเศษ และเงื่อนไขการตัด ไม่ควรใช้เครื่องมือแข็งขูดคมตัดหรือพยายามทำความสะอาดขณะดอกยังหมุนอยู่
7. คมตัดบิ่น แตก หรือสึกหรออย่างเห็นได้ชัด
นี่เป็นสัญญาณที่ควรให้ความสำคัญเป็นพิเศษ หากพบว่าคมตัดมีรอยบิ่น ฟันตัดแตก หรือมีความเสียหายบริเวณปลายดอก ไม่ควรนำดอกนั้นกลับไปกัดงานโดยไม่ประเมินสภาพก่อน
ความเสียหายอาจเกิดจากแรงตัดสูงเกินไป การกัดแบบไม่ต่อเนื่อง การสั่นสะเทือน การจับยึดไม่มั่นคง หรือการใช้ดอกกัดไม่เหมาะกับวัสดุและลักษณะงาน
วิธีตรวจสอบ: หยุดใช้งานและตรวจสอบคมตัดอย่างละเอียด หากพบความเสียหายที่ส่งผลต่อรูปทรงคมตัดหรือความแข็งแรงของดอก ควรเปลี่ยนใหม่หรือส่งให้ผู้เชี่ยวชาญประเมินความเป็นไปได้ในการลับคม ไม่ควรฝืนใช้งานต่อเพียงเพื่อลดต้นทุนเครื่องมือ
ตารางสรุปอาการดอกเอ็นมิลทื่อและแนวทางตรวจสอบ
| อาการที่พบ | สาเหตุที่เป็นไปได้ | แนวทางดำเนินการ |
|---|---|---|
| ผิวชิ้นงานหยาบ | คมตัดสึกหรอ การสั่น หรือค่าการตัดไม่เหมาะสม | ตรวจคมตัดและเงื่อนไขการกัด |
| เกิดครีบมากขึ้น | คมตัดสึก รูปทรงดอกไม่เหมาะ หรือค่าการตัดไม่เหมาะสม | ตรวจคมตัดและปรับกระบวนการตามข้อมูลผู้ผลิต |
| เสียงดังหรือสั่นผิดปกติ | คมตัดบิ่น หัวจับหลวม หรือเกิด Chatter | หยุดเครื่องและตรวจระบบจับยึด |
| ความร้อนสูงผิดปกติ | ความเร็วตัดสูง เศษระบายไม่ดี หรือดอกไม่เหมาะกับวัสดุ | ตรวจพารามิเตอร์และระบบระบายเศษ |
| ขนาดชิ้นงานคลาดเคลื่อน | ดอกสึก Runout หรือค่าชดเชยผิดพลาด | วัดชิ้นงานและตรวจระบบเครื่องมือ |
| มีเศษวัสดุเกาะคมตัด | เกิด Built-Up Edge หรือระบายเศษไม่ดี | ตรวจชนิดดอก รูปทรงคมตัด และการหล่อเย็น |
| คมตัดบิ่นหรือแตก | แรงกระแทกสูง การสั่น หรือเครื่องมือเสียหาย | หยุดใช้งาน ประเมินการลับคมหรือเปลี่ยนใหม่ |
ข้อควรจำคือ อาการผิดปกติไม่ได้หมายความว่าดอกเอ็นมิลทื่อเสมอไป ควรตรวจสอบเครื่องจักร ระบบจับยึด และเงื่อนไขการตัดร่วมด้วย เพื่อแก้ปัญหาที่ต้นเหตุและป้องกันการสึกหรอซ้ำ
ดอกเอ็นมิลทื่อควรลับคมหรือเปลี่ยนดอกใหม่?
การตัดสินใจระหว่างการลับคมกับการเปลี่ยนดอกใหม่ ควรพิจารณาสภาพคมตัด ความเสียหายของตัวดอก ความแม่นยำที่ต้องการ และต้นทุนรวมในการใช้งาน
กรณีที่ควรพิจารณาลับคมดอกเอ็นมิล
การลับคม (Regrinding หรือ Resharpening) อาจเหมาะเมื่อดอกเอ็นมิลมีการสึกหรอที่ยังสามารถแก้ไขได้ และโครงสร้างของดอกยังอยู่ในสภาพที่นำกลับมาใช้งานได้
ตัวอย่างกรณีที่อาจพิจารณาลับคม ได้แก่
- คมตัดสึกหรอจากการใช้งานตามปกติ แต่ไม่มีความเสียหายรุนแรง
- ต้องการนำดอกกัดกลับมาใช้เพื่อลดต้นทุนเครื่องมือ
- ดอกมีขนาดและรูปทรงที่สามารถลับคมด้วยเครื่องมือที่เหมาะสม
- มีผู้ให้บริการหรือเครื่องลับคมที่สามารถรักษารูปทรงคมตัดตามข้อกำหนดได้
อย่างไรก็ตาม การลับคมอาจเปลี่ยนแปลงเส้นผ่านศูนย์กลาง รูปทรงคมตัด หรือความยาวใช้งานของดอก ขึ้นอยู่กับตำแหน่งและปริมาณเนื้อวัสดุที่ถูกเจียรออก จึงควรตรวจสอบขนาดหลังลับคมก่อนนำไปใช้กับงานที่ต้องการความแม่นยำสูง
กรณีที่ควรเปลี่ยนดอกเอ็นมิลใหม่
ควรพิจารณาเปลี่ยนดอกใหม่เมื่อพบความเสียหายที่ไม่เหมาะกับการลับคม หรือเมื่อการลับคมไม่คุ้มค่ากับต้นทุนและข้อกำหนดของงาน เช่น
- คมตัดแตกหรือบิ่นอย่างรุนแรง
- ดอกมีรอยแตกร้าวหรือความเสียหายที่กระทบต่อความแข็งแรง
- ดอกเสียรูปหรือมีความเสียหายที่ไม่สามารถแก้ไขด้วยการลับคมตามปกติ
- ผ่านการลับคมหลายครั้งจนรูปทรงและขนาดไม่เหมาะกับงานเดิม
- ต้องการความแม่นยำหรือคุณภาพผิวที่ดอกเดิมไม่สามารถทำได้อีกต่อไป
สำหรับงาน CNC ที่มีข้อกำหนดด้านขนาดและคุณภาพผิวสูง ควรให้ความสำคัญกับความสามารถในการควบคุมขนาดหลังลับคม และตรวจสอบความเหมาะสมของดอกก่อนนำกลับเข้าสู่กระบวนการผลิต
วิธีตรวจสอบดอกเอ็นมิลก่อนเริ่มงาน CNC
การตรวจสอบเครื่องมือก่อนเริ่มงานช่วยให้พบความผิดปกติได้เร็วขึ้น และลดความเสี่ยงจากการใช้ดอกกัดที่มีความเสียหายโดยไม่รู้ตัว
- ตรวจสอบคมตัด: มองหารอยสึกหรอ รอยบิ่น รอยแตก หรือเศษวัสดุที่เกาะติดคมตัด
- ตรวจสอบก้านดอก: ตรวจดูรอยสึก รอยกระแทก และความเสียหายบริเวณที่สัมผัสกับหัวจับ
- ตรวจสอบหัวจับและการแกว่ง: ตรวจสอบการจับยึดและ Runout ตามวิธีที่เหมาะสมกับเครื่องจักร
- ตรวจสอบอุปกรณ์ขัดหรือดอกกัดให้ตรงกับงาน: ยืนยันชนิดดอก วัสดุชิ้นงาน และเงื่อนไขการตัดที่ผู้ผลิตแนะนำ
- ตรวจสอบเศษโลหะและระบบหล่อเย็น: ตรวจสอบว่ามีการระบายเศษและควบคุมความร้อนอย่างเหมาะสมกับกระบวนการ
- ติดตามคุณภาพชิ้นงาน: ตรวจวัดขนาดและตรวจสอบผิวงานตามแผนควบคุมคุณภาพ โดยเฉพาะงานที่มีค่าความคลาดเคลื่อนจำกัด
หากพบความผิดปกติ ควรหยุดและตรวจสอบก่อนเริ่มงานต่อ ไม่ควรทดลองเพิ่มความเร็วรอบหรืออัตราป้อนโดยไม่มีข้อมูลรองรับ เพราะอาจทำให้เครื่องมือเสียหายมากขึ้น
วิธีช่วยยืดอายุการใช้งานดอกเอ็นมิล
การยืดอายุการใช้งานดอกเอ็นมิลไม่ใช่เพียงการเลือกดอกที่มีราคาสูง แต่ต้องควบคุมปัจจัยที่มีผลต่อการสึกหรออย่างเหมาะสม
- เลือกดอกเอ็นมิลให้ตรงกับวัสดุ: เหล็ก สแตนเลส และอะลูมิเนียมมีคุณสมบัติแตกต่างกัน จึงควรเลือกวัสดุดอก การเคลือบผิว และรูปทรงคมตัดให้เหมาะสม
- ตั้งค่าความเร็วตัดและอัตราป้อนให้ถูกต้อง: ใช้ข้อมูลจากผู้ผลิตเป็นจุดเริ่มต้น แล้วปรับตามความสามารถของเครื่องจักรและลักษณะงาน
- ลดการสั่นสะเทือน: ตรวจสอบความมั่นคงของชิ้นงาน หัวจับ และระยะยื่นของดอกกัด
- จัดการเศษวัสดุให้เหมาะสม: เลือกวิธีระบายเศษและหล่อเย็นตามชนิดวัสดุและเงื่อนไขการกัด
- ตรวจสอบดอกอย่างสม่ำเสมอ: กำหนดรอบตรวจสอบตามความเสี่ยงของงานและประวัติการสึกหรอ ไม่รอจนเกิดชิ้นงานเสีย
- บันทึกอายุการใช้งาน: ติดตามจำนวนชิ้นงาน เวลาตัด และลักษณะการสึกหรอ เพื่อวางแผนเปลี่ยนหรือลับคมได้เหมาะสม
การปรับปรุงเหล่านี้ช่วยให้โรงงานระบุสาเหตุการสึกหรอได้ชัดเจนขึ้น และลดโอกาสเกิดความเสียหายซ้ำจากปัญหาเดิม
เครื่องลับดอกเอ็นมิลช่วยลดต้นทุนเครื่องมือได้อย่างไร?
สำหรับโรงกลึงและโรงงานที่ใช้งานดอกเอ็นมิลเป็นประจำ การลับคมอาจเป็นอีกทางเลือกในการจัดการต้นทุนเครื่องมือ หากดอกกัดยังอยู่ในสภาพที่เหมาะสมต่อการนำกลับมาใช้งาน
เครื่องลับดอกเอ็นมิล (End Mill Grinder) ช่วยให้สามารถลับคมตามขนาดและรูปแบบที่เครื่องรองรับ โดยต้องเลือกเครื่องให้เหมาะกับเส้นผ่านศูนย์กลางดอก ชนิดเครื่องมือ และความสามารถในการควบคุมรูปทรงคมตัด
ตัวอย่างเช่น เครื่องลับดอกเอ็นมิล EM-CNT ที่มีข้อมูลผลิตภัณฑ์บน kulsub ระบุว่าสามารถลับดอกเอ็นมิลขนาด 4–13 มม. พร้อมหินลับและ Collet ตามรายละเอียดสินค้า จึงเป็นตัวเลือกที่ผู้ใช้งานสามารถนำไปศึกษาต่อได้ หากขนาดดอกที่ใช้จริงอยู่ในช่วงที่เครื่องรองรับ
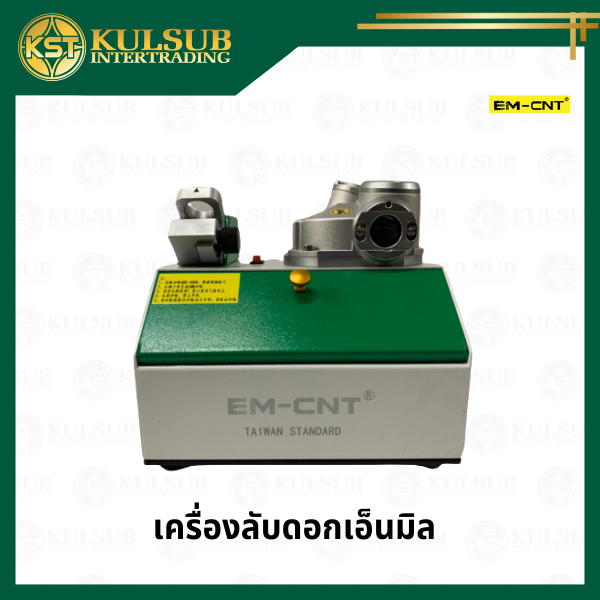
เครื่องลับดอกเอ็นมิล ยี่ห้อ EM-CNT
- Warranty 6 เดือน (ไม่รวมอะไหล่สิ้นเปลือง)
- สามารถลับได้ตั้งแต่ ขนาด 4 mm – 13 mm
- พร้อมหินลับ ขนาด 4 mm- 5 mm 1ชิ้น และ ขนาด 6 mm – 13 mm 1ชิ้น
- พร้อมลูก Collet 10 ลูก
สามารถดูรายละเอียดได้ที่ เครื่องลับดอกเอ็นมิล EM-CNT
ก่อนตัดสินใจซื้อ ควรตรวจสอบข้อมูลจำเพาะล่าสุดและพิจารณาว่าเครื่องรองรับขนาดดอก รูปทรงดอก และลักษณะการลับคมที่ต้องการหรือไม่ การลับคมดอกเอ็นมิลคาร์ไบด์หรือดอกที่มีรูปทรงซับซ้อนอาจต้องใช้เครื่องมือและความชำนาญเฉพาะทาง หากไม่มีความพร้อม ควรพิจารณาส่งให้ผู้เชี่ยวชาญดำเนินการ
เลือกซื้อดอกเอ็นมิลและเครื่องมือตัดเฉือนได้ที่ KULSUB
การดูแลดอกเอ็นมิลให้มีสภาพพร้อมใช้งานต้องอาศัยทั้งการเลือกเครื่องมือที่เหมาะสม การตรวจสอบสภาพคมตัด และการบำรุงรักษาอย่างต่อเนื่อง สำหรับผู้ใช้งาน CNC และโรงงานอุตสาหกรรมที่ต้องการเลือกเครื่องมือตัดเฉือน สามารถศึกษากลุ่มสินค้าที่เกี่ยวข้องได้ที่ KULSUB.com ซึ่งมีข้อมูลเกี่ยวกับดอกเอ็นมิล เครื่องมือตัดเฉือน และเครื่องลับคมสำหรับงานช่างอุตสาหกรรม
- ดอกเอ็นมิล (End Mill): เลือกตามวัสดุชิ้นงาน ขนาดดอก จำนวนฟัน และลักษณะการกัด
- เครื่องลับดอกเอ็นมิล: พิจารณาตามขนาดดอกและรูปแบบการลับคมที่ต้องการ
- เครื่องมือ CNC และอุปกรณ์จับยึด: ตรวจสอบความเข้ากันได้กับเครื่องจักร เพื่อช่วยลดการแกว่งและการสั่นสะเทือน
สามารถเริ่มต้นศึกษาข้อมูลได้ที่ หมวด CNC Tools และเครื่องมือตัดเฉือน KULSUB.com และ หมวดเครื่องจักรและอุปกรณ์ลับคม
การเลือกเครื่องมือให้เหมาะกับวัสดุและกระบวนการผลิต รวมถึงการลับคมในเวลาที่เหมาะสม จะช่วยให้ผู้ใช้งานวางแผนการบำรุงรักษาได้ดีขึ้น ลดความเสี่ยงจากดอกหัก และควบคุมต้นทุนเครื่องมือในระยะยาว
คำถามที่พบบ่อยเกี่ยวกับดอกเอ็นมิลทื่อ (FAQ)
ดอกเอ็นมิลทื่อสังเกตได้จากอะไร?
สังเกตได้จากผิวชิ้นงานหยาบขึ้น เกิดครีบมากกว่าปกติ มีเสียงหรือแรงสั่นสะเทือนผิดปกติ เกิดความร้อนสูง หรือพบการสึกหรอและรอยบิ่นบนคมตัด อย่างไรก็ตาม ควรตรวจสอบเครื่องจักรและเงื่อนไขการกัดร่วมด้วย เพราะอาการเหล่านี้อาจมีสาเหตุอื่นได้
ดอกเอ็นมิลทื่อสามารถลับคมได้หรือไม่?
สามารถลับคมได้ในบางกรณี หากการสึกหรอยังอยู่ในระดับที่แก้ไขได้และโครงสร้างดอกยังเหมาะกับการนำกลับมาใช้ ควรตรวจสอบความสามารถของเครื่องลับคมและขนาดหลังลับก่อนนำไปใช้งานจริง
ดอกเอ็นมิลแบบไหนควรเปลี่ยนใหม่แทนการลับคม?
หากดอกมีรอยแตกร้าว คมตัดเสียหายรุนแรง ดอกเสียรูป หรือผ่านการลับคมหลายครั้งจนไม่สามารถรักษาขนาดและรูปทรงตามข้อกำหนดได้ ควรพิจารณาเปลี่ยนใหม่หรือส่งให้ผู้เชี่ยวชาญประเมินก่อนใช้งาน
ดอกเอ็นมิลทื่อทำให้ชิ้นงานเสียได้หรือไม่?
ได้ เพราะคมตัดที่สึกหรออาจทำให้ผิวงานหยาบ เกิดครีบ ขนาดคลาดเคลื่อน และเพิ่มความร้อนระหว่างการกัด หากปล่อยให้ใช้งานต่อในสภาพที่ไม่เหมาะสม อาจทำให้ดอกเสียหายมากขึ้นและกระทบต่อชิ้นงานหรือระบบจับยึด
ควรลับคมดอกเอ็นมิลบ่อยแค่ไหน?
ไม่มีระยะเวลาตายตัวสำหรับดอกทุกประเภท ควรกำหนดรอบตรวจสอบตามวัสดุชิ้นงาน เงื่อนไขการตัด ปริมาณการผลิต และประวัติการสึกหรอ หากพบสัญญาณผิดปกติ ควรตรวจสอบทันทีแทนการรอให้ครบจำนวนชั่วโมงที่กำหนด
เครื่องลับดอกเอ็นมิล EM-CNT รองรับดอกขนาดใด?
ข้อมูลผลิตภัณฑ์บน KULSUB.com ระบุว่าเครื่องลับดอกเอ็นมิล EM-CNT รองรับดอกขนาด 4–13 มม. ผู้ใช้งานควรตรวจสอบรายละเอียดสินค้าและความเข้ากันได้กับรูปทรงดอกที่ต้องการลับก่อนตัดสินใจซื้อ
สรุปบทความ
ดอกเอ็นมิลทื่อสามารถสังเกตได้จากหลายสัญญาณ เช่น ผิวชิ้นงานหยาบขึ้น เกิดครีบ เสียงและแรงสั่นสะเทือนผิดปกติ ความร้อนสูง ขนาดชิ้นงานคลาดเคลื่อน เศษวัสดุเกาะคมตัด และคมตัดบิ่นหรือแตก เมื่อพบอาการเหล่านี้ ควรตรวจสอบสภาพดอกกัดและเงื่อนไขการตัดก่อนตัดสินใจลับคมหรือเปลี่ยนดอกใหม่
หากคมตัดสึกหรอในระดับที่แก้ไขได้และโครงสร้างดอกยังอยู่ในสภาพเหมาะสม การลับคมอาจช่วยลดต้นทุนเครื่องมือได้ แต่หากดอกมีความเสียหายรุนแรงหรือไม่สามารถรักษาขนาดตามข้อกำหนดได้ ควรพิจารณาเปลี่ยนใหม่เพื่อควบคุมคุณภาพและความปลอดภัยในการผลิต
สำหรับโรงงานที่ต้องการดูแลเครื่องมือตัดเฉือนอย่างเป็นระบบ สามารถศึกษาดอกเอ็นมิล เครื่องลับดอกเอ็นมิล และเครื่องมือ CNC ที่เกี่ยวข้องได้ที่ กุลทรัพย์ เพื่อเลือกเครื่องมือให้เหมาะกับกระบวนการผลิตและวางแผนการบำรุงรักษาได้อย่างมีประสิทธิภาพ